
一种薄壁箱体焊接装置及其焊接方法与流程
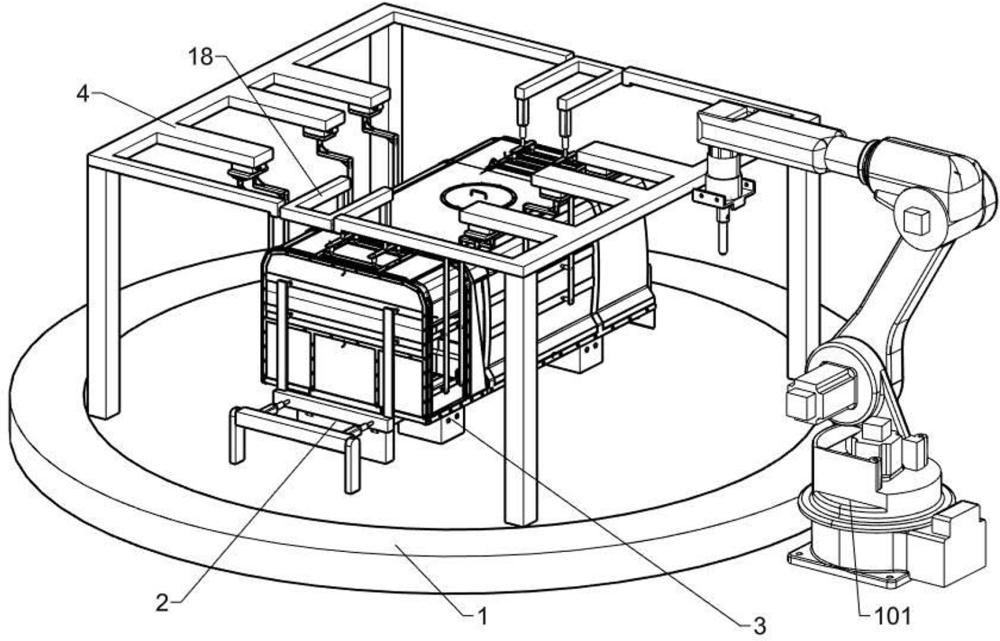
本发明涉及薄壁箱体焊接领域,尤其涉及一种薄壁箱体焊接装置及其焊接方法。
背景技术:
1、目前,养护车箱体通常由前板、后板、侧板、顶板与内部骨架焊接而成。传统焊接方式中,各板件与骨架之间的连接多采用断续焊,需要使用大量夹具辅助定位和固定,然而这种焊接工艺存在以下突出问题,现有智能焊接系统虽改进了焊接工艺但仍需大量采用固定式夹具从外部对板件塞焊孔进行避让性刚性夹持,虽能一定程度上限制板件位移,但拆装操作繁琐,且当板件因前序加工或转运在塞焊孔位置产生微小形变时,不便对间隙进行补偿,容易出现局部间隙过大导致塞焊熔透不良、虚焊等缺陷。
技术实现思路
1、为了克服现有技术中多采用固定式夹具从外部对板件塞焊孔进行避让性刚性夹持,拆装操作繁琐,当板件因前序加工或转运在塞焊孔位置产生微小形变时,不便对间隙进行补偿,容易出现局部间隙过大导致塞焊熔透不良、虚焊等缺陷的缺点,本发明提供一种薄壁箱体焊接装置及其焊接方法。
2、本发明的技术实施方案为:一种薄壁箱体焊接装置,包括:电动转盘,其转动部安装有限位固定组件;固定架,与所述电动转盘转动部固接;压紧组件,与所述电动转盘转动部和所述固定架连接;和冷却组件,安装于所述压紧组件上;其中,所述薄壁箱体包括底架、骨架、左侧板、右侧板、前侧板、后侧板、顶板和吊块;所述底架左部和右部均设置有所述骨架,所述骨架上设置有若干个吊块,所述顶板设置有与若干个吊块适配的贯穿孔;所述前侧板和所述后侧板互相对称,所述前侧板包括第一前侧板和第二前侧板;所述电动转盘侧方设置有焊接机器人。
3、进一步说明,所述限位固定组件包括与所述电动转盘转动部固接的限位台和安装于所述电动转盘转动部上的若干个电动夹;所述限位台上设置有与所述底架配合的限位槽。
4、进一步说明,所述压紧组件包括与所述电动转盘转动部连接的左右压紧单元、与所述固定架连接的顶部压紧单元和与所述固定架连接的前后压紧单元。
5、进一步说明,所述前后压紧单元包括前后对称的两个压紧组件,所述压紧组件包括与所述第一前侧板配合的第一压紧模块、与所述第二前侧板配合的第二压紧模块和与所述固定架连接的若干个驱动模块;所述第一压紧模块与一个所述驱动模块连接,所述第二压紧模块与其它所有驱动模块连接;所述第一压紧模块包括若干个第一连接板、每个所述第一连接板上固接的若干个第一弹性伸缩杆、两个第一固定板和与两个所述第一固定板共同固接的第一压紧架;其中,若干个所述第一弹性伸缩杆分为两组,两组所述第一弹性伸缩杆伸缩端分别与两个所述第一固定板固接;所述第一压紧架与所述第一前侧板适配,所述第一压紧架压合面设置有若干个电磁铁;若干个所述第一连接板通过连接块共同与一个所述驱动模块连接;所述驱动模块包括与所述固定架固接的电动滑轨和与所述电动滑轨滑动连接的电动滑块。
6、进一步说明,所述第二压紧模块包括与其它若干个所述驱动模块分别连接的若干个第二连接板、每个第二连接板上固接的若干个第二弹性伸缩杆、两个第二固定板和与两个所述第二固定板共同固接的第二压紧架;其中,若干个所述第二弹性伸缩杆分为两组,两组所述第二弹性伸缩杆伸缩端分别与两个所述第二固定板固接;所述第二压紧架与所述第二前侧板适配,所述第二压紧架压合面设置有若干个电磁铁。
7、进一步说明,所述左右压紧单元包括左右两个推进模块和与两个所述推进模块分别连接的第三压紧架和第四压紧架;所述第三压紧架与所述左侧板适配,所述第四压紧架与所述右侧板适配,第三压紧架和第四压紧架的压合面均设置有若干个电磁铁;所述推进模块包括与所述电动转盘转动部固接的若干个支撑板、与若干个所述支撑板共同固接的安装块、与所述安装块固接的若干个第一电动推杆、与若干个所述第一电动推杆伸缩端共同固接的固定块、与所述固定块固接的若干个第三连接板、若干个第三连接板上固接的若干个第三弹性伸缩杆和两个第三固定板;若干个所述第三弹性伸缩杆分为两组,两组所述第三弹性伸缩杆伸缩端分别与两个所述第三固定板固接,两个所述第三固定板共同与所述第三压紧架固接。
8、进一步说明,所述顶部压紧单元包括左右两个翻转模块和与两个所述翻转模块分别连接的第五压紧架和第六压紧架;所述第五压紧架和第六压紧架与所述顶板适配,所述第五压紧架和第六压紧架上均设置有与若干个吊块分别对应的若干个贯穿槽;所述翻转模块包括与所述固定架连接的电动轴、与所述电动轴固接的连接架、与所述连接架固接的若干个第二电动推杆、与若干个所述第二电动推杆伸缩端分别固接的若干个第四连接板、若干个第四连接板上固接的若干个第四弹性伸缩杆和两个第四固定板;若干个所述第四弹性伸缩杆分为两组,两组所述第四弹性伸缩杆伸缩端分别与两个所述第四固定板固接。
9、进一步说明,所述冷却组件包括八个冷却单元,八个所述冷却单元分别与两个第一压紧架、两个第二压紧架、第三压紧架、第四压紧架、第五压紧架和第六压紧架连接;所述冷却单元包括若干个冷却模块、若干个连通管和至少两个连接管; 其中,若干个冷却模块互相之间通过一个所述连通管连接,每个所述连接管分别与一个所述连通管连通。
10、进一步说明,所述冷却模块包括通气罩、设置于所述通气罩内的若干个半径逐渐变小的同心分隔筒、每个所述分隔筒上设置的若干个电磁泄压阀、与所述通气罩连接的导热模块和设置于所述通气罩内壁的环形制冷片;通过若干个所述分隔筒将通气罩内部分隔为若干个空腔,所述连通管与最外层空腔连通;所述通气罩内环面设置有锥形部,所述锥形部上设置有若干个环形等距分布的排气孔。
11、所述导热模块包括若干个半径逐渐变小的同心密封环和与若干个所述密封环互相间隔分布的若干个导热环;其中,半径最大的所述密封环的外环面与所述通气罩固接,半径最小的所述密封环的内环面与所述通气罩固接;除半径最大和最小的所述密封环外,其它每个所述密封环各与一个所述分隔筒固接;所述密封环设置为弹性橡胶材质,每个所述密封环上均设置有薄边部,每个所述密封环均通过所述薄边部与相邻所述导热环固接。
12、进一步说明,还包括有一种薄壁箱体焊接方法,包括以下步骤:步骤一,定位安装,将预先安装有骨架的底架吊装至限位台的限位槽内,启动若干个电动夹对底架进行夹持固定,使底架与压紧组件处于预设相对位置;步骤二,吸附安装,预先在所有板件上开设塞焊孔,再以预设标准使所有板件分别对齐并保持与对应压紧架压合面贴合状态,通过各压紧架上设置的电磁铁分别吸附固定对应板件;步骤三,板件压紧,控制各驱动部件带动对应压紧架向骨架的方形管方向移动,使各板件与方形管贴合,同时使各弹性伸缩杆被压缩,进而使各板件与方形管贴合并保持预设压紧力,避免固接过程中偏移错位;步骤四,冷却保护,启动冷却组件,通过连接管外接保护气体输送设备向通气罩内输送保护气体,通过导热环对板件局部进行压紧补偿,然后进行固接并打开最内层分隔筒上的电磁泄压阀,使保护气体通过排气孔喷向塞焊孔对熔池进行保护,同时通过导热环将板件塞焊孔周围热量导向对应空腔,保护气体由外向内流通过程中逐层带走热量,对板件塞焊孔周围进行冷却降温,完成塞焊焊接。
13、本发明的有益效果为:
14、1、本发明通过设置限位固定组件对底架进行快速定位夹紧,配合多向压紧组件分别对各侧板及顶板进行独立压紧,使各板件在焊接前与骨架的方形管保持紧密贴合,并通过各弹性伸缩杆的压缩形变保持预设压紧力,避免焊接过程中板件错位或翘起,通过导热环对板件塞焊孔局部的补偿压紧,确保板件塞焊孔区域能与骨架的方形管紧密贴合,与焊接机器人配合形成一个智能焊接系统自动完成焊接,避免塞焊孔区域间隙过大导致的焊接缺陷。
15、2、本发明通过在通气罩内环面设置锥形部,并在锥形部上开设若干个环形等距分布的排气孔,使保护气体从熔池周围均匀、多方向地喷向塞焊孔位置。相比传统焊枪端部单点轴向喷气方式,环形多点均匀喷气能够在焊枪微调或摆动时,确保熔池四周始终获得充足的保护气体覆盖,避免因气流偏向一侧而导致另一侧熔池暴露于空气中产生氧化缺陷,有效提高焊接质量。
16、3、本发明通过设置电动轴带动连接架及其所连接的顶部压紧单元翻转,在底架吊装前和焊接完成后可使第五压紧架和第六压紧架向外翻转避让,其它压紧架也可通过对应驱动部件进行移动避让,便于底架和成品箱体的吊装进出,不会干涉其他零部件的安装和拆卸,提高了装夹和卸料效率。
17、4、本发明选择塞焊作为板件与骨架的连接方式,并配合多向压紧组件实现贴合和局部定向补偿压紧,克服了传统塞焊对装配间隙高度敏感的固有缺陷,相比于传统断续焊,塞焊点形成完整连续的环形熔核,不存在断续焊起弧端与收弧端交替产生的应力集中薄弱区,箱体整体结构强度和抗疲劳性能远优于传统断续焊工艺。