
一种双金属复合弯头热推制成型工艺及设备的制作方法
本发明涉及金属管件塑性成型,尤其是涉及一种双金属复合弯头热推制成型工艺。
背景技术:
1、双金属复合弯头兼具基层材料的高强度、高刚性及覆层材料的耐腐蚀、耐磨损优势,广泛应用于石油化工、热力管网、核电、船舶重工等严苛工况领域,是管道系统中不可或缺的关键连接件。热推制成型是目前双金属复合弯头主流成型工艺,具有成型效率高、管件整体性好、适配规格广的特点。
2、但现阶段传统双金属复合弯头热推制工艺仍存在诸多技术缺陷,严重制约成品质量与使用性能。传统热推制工艺多采用单一温度监测与恒定速度推制模式,未区分弯头成型不同阶段的温度、受力特性,无法对内弧、外弧、中性区的差异化温度场进行精准调控。推制过程中普遍存在区域温差过大、局部过热或加热不足的问题,加热不均会导致管坯塑性变形不均匀,不仅影响弯头弯曲半径、圆度等尺寸精度,还会大幅增加覆层热暴露时间,引发覆层氧化、性能衰减、复合层残余应力过大及分层开裂等隐患。
3、此外,传统成型设备多采用无预热芯棒结构,冷芯棒与高温管坯接触易造成管坯内壁局部骤冷,增大管件内外温差,进一步恶化成型质量,且测温、加热、推制系统缺乏协同校准与联动控制能力,各工序独立运行,无法实现温度与推制速度的动态匹配,难以满足高精度、高稳定性双金属复合弯头的工业化生产需求。
4、基于此,亟需一种双金属复合弯头热推制成型工艺及设备。
技术实现思路
1、本发明的目的是提供一种双金属复合弯头热推制成型工艺及设备,以解决背景技术中提到的问题。
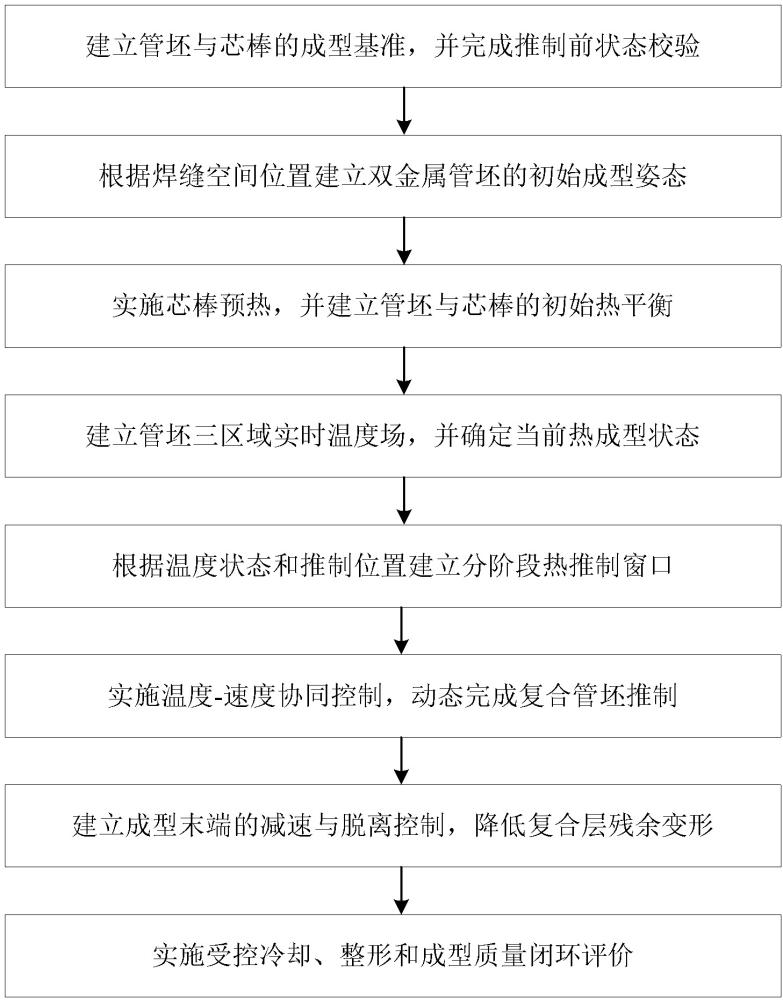
2、为实现上述目的,本发明提供了一种双金属复合弯头热推制成型工艺,包括以下步骤:
3、s1、建立管坯与芯棒的成型基准,并完成推制前状态校验;
4、s2、根据焊缝空间位置建立双金属管坯的初始成型姿态;
5、s3、实施芯棒预热,并建立管坯与芯棒的初始热平衡;
6、s4、建立管坯三区域实时温度场,并确定当前热成型状态;
7、s5、根据温度状态和推制位置建立分阶段热推制窗口;
8、s6、实施温度-速度协同控制,动态完成复合管坯推制;
9、s7、建立成型末端的减速与脱离控制,降低复合层残余变形;
10、s8、实施受控冷却、整形和成型质量闭环评价。
11、优选的,s1包括:
12、s11、根据目标弯头的设计弯曲角度和设计弯曲半径确定芯棒的弯曲弧度,并将芯棒固定安装于推制驱动推头的输出端;
13、s12、选择与目标弯头规格匹配的双金属复合管坯,并按照成品弯头展开长度进行下料;
14、s13、对管坯内壁和外壁进行清洁,去除油污、氧化皮和杂质,并对覆层表面进行清洁处理;
15、s14、检查管坯基层与覆层的原始结合状态,并检查母管内壁焊缝余高,使焊缝区域基本与内壁齐平;
16、s15、在管坯上完成唯一性标识,标记弯头成型前端、后端以及成型后预定检测截面;
17、s16、将管坯同轴套设于芯棒外侧,并通过固定支架完成定位。
18、优选的,s2包括:
19、s21、获取管坯直缝焊缝在圆周方向上的初始位置;
20、s22、根据试制工艺要求将焊缝定位于预设的中性区或外弧侧;
21、s23、使焊缝位置与内弧侧、外弧侧和中性区三个温度检测位置建立对应关系;
22、s24、将管坯固定支架、加热圈以及红外测温传感器的位置进行统一校准,使三处红外测温传感器分别对应管坯的内弧侧、外弧侧和中性区。
23、优选的,s3包括:
24、s31、启动芯棒内部的电加热元件,对芯棒进行预热;
25、s32、当芯棒温度达到预设预热温度后维持芯棒温度稳定;
26、s33、在芯棒达到预热状态后,再启动中频感应加热电源;
27、s34、使待加工管坯进入加热和推制状态。
28、优选的,s4包括:
29、s41、通过三个红外测温传感器分别采集内弧侧温度、外弧侧温度和中性区温度;
30、s42、控制柜对三个温度进行同步采样,并计算当前温度场的最大值与最小值之间的区域温差;
31、s43、控制柜同时获取管坯当前推制位置和推制速度;
32、s44、根据当前平均温度、区域温差和推制位置判断管坯处于预热建立阶段、稳定推制阶段还是推制结束阶段。
33、优选的,s5包括:
34、s51、控制柜根据管坯当前推制位置,将整个推制过程划分为进入加热区阶段、稳定塑性变形阶段和退出变形区阶段;
35、s52、在进入加热区阶段,控制柜优先保证管坯快速升温,使管坯快速进入设定成型温度区间;
36、s53、在稳定塑性变形阶段,控制柜将管坯温度维持在930~950℃范围内,并同时控制三个区域的温度差;
37、s54、在退出变形区阶段,控制柜降低温度控制的激烈程度,使刚完成弯曲变形的复合弯头平稳脱离加热区。
38、优选的,s6包括:
39、s61、当三个区域的温度均低于设定成型温度下限时,控制柜降低液压缸推进速度或者适当提高中频感应加热功率,使管坯在进入主要变形区之前达到成型温度;
40、s62、当三个区域温度处于正常成型区间且区域温差处于允许范围内时,控制柜保持推制驱动推头连续推进;
41、s63、当任一区域温度高于设定上限时,控制柜降低中频感应加热功率,并同步提高允许范围内的推进速度,使该区域减少高温停留时间;
42、s64、当区域温差超过设定温差阈值时,控制柜暂缓进一步提高推进速度,并优先对中频加热功率进行修正,使三个区域重新进入允许温差范围;
43、s65、当温度恢复稳定后,控制柜恢复正常推进速度;
44、s66、液压缸持续输出推制力,使管坯沿芯棒轴向移动并逐步包覆、贴合管坯弯曲轮廓。
45、优选的,s7包括:
46、s71、当控制柜根据液压缸位移信号判断管坯已经接近设计弯曲终点时,进入末端控制阶段;
47、s72、控制柜降低推进速度,使弯头末端逐步完成圆周方向及轴向的最终贴合;
48、s73、控制柜继续利用三个红外测温传感器检测内弧侧、外弧侧和中性区温度,并防止弯头末端在退出感应加热区域时出现明显温降;
49、s74、当管坯完成设定弯曲角度后,控制柜停止液压缸继续推进,并保持芯棒和成品弯头之间的稳定相对位置,使弯头自然定型。
50、优选的,s8包括:
51、s81、弯头达到目标弯曲角度后停止中频感应加热;
52、s82、将成型后的弯头移出高温变形区域,并采用自然空冷方式缓慢冷却至室温;
53、s83、冷却完成后根据实际尺寸进行必要的液压整形,修正弯曲半径、端部椭圆度及局部几何偏差;
54、s84、对成型弯头进行壁厚、外观、复合层结合状态和端部椭圆度检测;
55、s85、按照工艺要求实施超声检测、磁粉检测、渗透检测以及原始焊缝射线检测;
56、s86、当检测结果不满足预设质量要求时,将不满足预设质量要求的成型弯头的温度轨迹、推进速度轨迹、推制位置和焊缝布置参数保存至控制柜形成工艺记录,用于后续调整对应工艺窗口。
57、本发明还提供了一种双金属复合弯头热推制成型设备,包括芯棒、待加工管坯、底座、推制驱动推头、加热组件和控制柜,芯棒固定设置在推制驱动推头的输出端,芯棒内部内置电加热元件,待加工管坯同轴套设于芯棒的外侧,管坯内径与芯棒外径之间预留均匀的滑动装配间隙,待加工管坯通过设置在两侧的固定支架固定在底座上方,推制驱动推头通过液压缸驱动,且沿芯棒轴向往复运动;
58、加热组件包括加热圈、中频感应加热电源和红外测温传感器,加热圈固定安装在两个固定支架之间,且加热圈等距离套设在待加工管坯的外侧,加热圈的轴线与待加工管坯的轴线完全重合,加热圈与控制柜电性连接,中频感应加热电源与加热圈连接,红外测温传感器共设置为三个,均固定安装在固定支架内侧,三个红外测温传感器沿待加工管坯周向均匀分布,分别对应待加工管坯的内弧侧、外弧侧、中性区三个位置,红外测温传感器通过信号线缆连接至控制柜;
59、控制柜与液压缸、电加热元件、中频感应加热电源、红外测温传感器连接。
60、因此,本发明采用上述的一种双金属复合弯头热推制成型工艺及设备,具有以下有益效果:
61、(1)本发明通过建立芯棒与管坯精准成型基准,严格管控芯棒安装同轴度、管坯下料尺寸、基层与覆层厚度、表面清洁度及原始复合缺陷,提前打磨焊缝余高、消除内壁凸起与杂质,并完成管坯唯一性标识与精准装配。有效避免了传统工艺中偏心受力、覆层刮擦、初始分层、局部成型畸变等前置缺陷,为后续稳定推制奠定基础,大幅降低成型废品率。
62、(2)本发明通过精准定位管坯直缝焊缝圆周位置,将焊缝可控布置于中性区或外弧侧,并建立焊缝位置与三大测温区域的对应关系,彻底解决传统工艺焊缝随机分布导致的受力、受热不均问题,有效规避焊缝开裂、局部变形等缺陷,大幅提升弯头焊缝区域的成型质量与结构稳定性。
63、(3)本发明采用内置电加热元件的预热式芯棒,有效避免冷芯棒接触管坯导致的内壁局部骤冷、内外温差骤增问题;通过设置三组独立红外测温传感器,实时采集内弧、外弧、中性区三区温度,精准构建成型温度场,实时监测区域温差,解决了传统单一测温模式无法管控局部温差、局部过热或加热不足的问题,保证管坯塑性变形均匀稳定。
64、(4)本发明将推制过程划分为加热升温、稳定塑性变形、末端成型三个阶段,匹配差异化加热与推制策略,在稳定变形阶段精准管控930~950℃最优成型温度区间;通过温度与推制速度动态协同调控,根据三区温度及温差实时调节加热功率与推进速度,避免高温滞留、强行推进、骤冷骤热等问题,有效降低复合层热损伤与残余应力,保证弯头弯曲半径、端部椭圆度等几何尺寸精度。
65、下面通过附图和实施例,对本发明的技术方案做进一步的详细描述。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com