
基于发泡倍率估计的挤出压力与螺杆转速协同控制方法与流程
本公开的实施例涉及计算机,具体涉及一种基于发泡倍率估计的挤出压力与螺杆转速协同控制方法。
背景技术:
1、目前,在功能性食品(例如,爆爆珠)的挤出成型加工过程中,发泡倍率会直接影响产品的爆破口感和储运结构强度。在实际生产线上,通常通过调节挤出机的模头背压和螺杆转速来控制发泡状态。以爆爆珠产品为例,市场需求较大,发泡倍率的偏差经过大批量生成放大后,容易造成原料浪费和产能损失。因此,在批量化连续生产中,对发泡倍率进行稳定控制的实际需求十分迫切。对于控制产品的发泡状态,通常采用的方式为:将挤出压力与螺杆转速看作两个独立回路,分别用pid控制器进行调节,来控制发泡状态。或者由操作人员根据离线取样结果手动调整控制单螺杆挤出机。
2、然而,当采用上述方式来控制发泡状态,经常会存在如下技术问题:
3、挤出压力与螺杆转速之间存在相互影响的非线性耦合关系,单独调节其中一方容易引起发泡倍率的来回波动,不容易稳定在目标值附近。此外,熔体黏度会随原料批次差异、设备长时间运行磨损因素发生缓慢漂移,现有方式无法及时察觉这类物性变化,导致发泡倍率的估计值与实际状态之间容易出现偏差,造成物料的浪费。
4、该背景技术部分中所公开的以上信息仅用于增强对本发明构思的背景的理解,并因此,其可包含并不形成本国的本领域普通技术人员已知的现有技术的信息。
技术实现思路
1、本公开的内容部分用于以简要的形式介绍构思,这些构思将在后面的具体实施方式部分被详细描述。本公开的内容部分并不旨在标识要求保护的技术方案的关键特征或必要特征,也不旨在用于限制所要求的保护的技术方案的范围。
2、本公开的一些实施例提出了一种基于发泡倍率估计的挤出压力与螺杆转速协同控制方法、装置、电子设备和计算机可读介质,来解决以上背景技术部分提到的技术问题中的一项或多项。
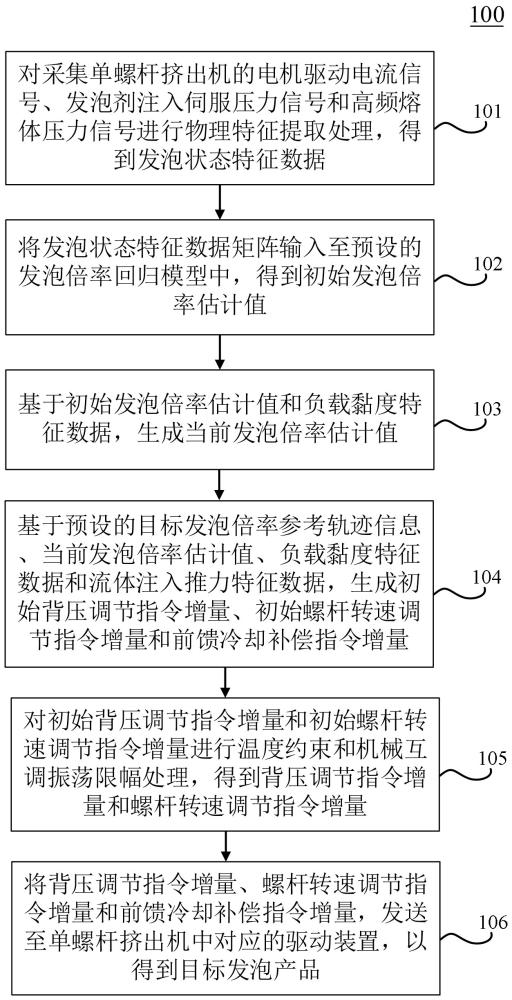
3、第一方面,本公开的一些实施例提供了一种基于发泡倍率估计的挤出压力与螺杆转速协同控制方法,包括:对采集单螺杆挤出机的电机驱动电流信号、发泡剂注入伺服压力信号和高频熔体压力信号进行物理特征提取处理,得到发泡状态特征数据,其中,上述发泡状态特征数据包括:负载黏度特征数据、流体注入推力特征数据;将上述发泡状态特征数据矩阵输入至预设的发泡倍率回归模型中,得到初始发泡倍率估计值;基于上述初始发泡倍率估计值和上述负载黏度特征数据,生成当前发泡倍率估计值;基于预设的目标发泡倍率参考轨迹信息、上述当前发泡倍率估计值、上述负载黏度特征数据和上述流体注入推力特征数据,生成初始背压调节指令增量、初始螺杆转速调节指令增量和前馈冷却补偿指令增量;对上述初始背压调节指令增量和上述初始螺杆转速调节指令增量进行温度约束和机械互调振荡限幅处理,得到背压调节指令增量和螺杆转速调节指令增量;将上述背压调节指令增量、上述螺杆转速调节指令增量和上述前馈冷却补偿指令增量,发送至上述单螺杆挤出机中对应的驱动装置,以得到目标发泡产品。
4、第二方面,本公开的一些实施例提供了一种基于发泡倍率估计的挤出压力与螺杆转速协同控制装置,包括:特征提取单元,被配置成对采集单螺杆挤出机的电机驱动电流信号、发泡剂注入伺服压力信号和高频熔体压力信号进行物理特征提取处理,得到发泡状态特征数据,其中,上述发泡状态特征数据包括:负载黏度特征数据、流体注入推力特征数据;第一生成单元,被配置成将上述发泡状态特征数据矩阵输入至预设的发泡倍率回归模型中,得到初始发泡倍率估计值;第二生成单元,被配置成基于上述初始发泡倍率估计值和上述负载黏度特征数据,生成当前发泡倍率估计值;第三生成单元,被配置成基于预设的目标发泡倍率参考轨迹信息、上述当前发泡倍率估计值、上述负载黏度特征数据和上述流体注入推力特征数据,生成初始背压调节指令增量、初始螺杆转速调节指令增量和前馈冷却补偿指令增量;第一处理单元,被配置成对上述初始背压调节指令增量和上述初始螺杆转速调节指令增量进行温度约束和机械互调振荡限幅处理,得到背压调节指令增量和螺杆转速调节指令增量;驱动调节单元,被配置成将上述背压调节指令增量、上述螺杆转速调节指令增量和上述前馈冷却补偿指令增量,发送至上述单螺杆挤出机中对应的驱动装置,以得到目标发泡产品。
5、第三方面,本公开的一些实施例提供了一种电子设备,包括:一个或多个处理器;存储装置,其上存储有一个或多个程序,当一个或多个程序被一个或多个处理器执行,使得一个或多个处理器实现如第一方面中任一实现方式描述的方法。
6、第四方面,本公开的一些实施例提供了一种计算机可读介质,其上存储有计算机程序,其中,程序被处理器执行时实现如第一方面中任一实现方式描述的方法。
7、本公开的上述各个实施例具有如下有益效果:通过本公开的一些实施例的一种基于发泡倍率估计的挤出压力与螺杆转速协同控制方法,提高了发泡倍率的控制稳定性,减少了因物料批次变化和设备状态漂移引起的产品质量波动。具体来说,造成相关的发泡倍率控制不够稳定的原因在于:熔体黏度会随原料批次差异和设备长时间运行磨损发生缓慢漂移,现有方式无法及时察觉这类物性变化,导致发泡倍率的估计值与实际状态之间存在偏差。此外,挤出压力、螺杆转速与机筒冷却三个通道之间存在相互影响的耦合关系,单独调节某一通道容易引起发泡倍率的来回波动,且发泡剂注入端的脉动会直接干扰模头压力的稳定,可能进一步加剧控制输出的振荡。基于此,本公开的一些实施例的基于发泡倍率估计的挤出压力与螺杆转速协同控制方法,首先,对采集单螺杆挤出机的电机驱动电流信号、发泡剂注入伺服压力信号和高频熔体压力信号进行物理特征提取处理,得到发泡状态特征数据,其中,上述发泡状态特征数据包括:负载黏度特征数据、流体注入推力特征数据。由此,获取熔体的黏度变化和注入端的扰动强度信息,为后续的估计修正和前馈补偿提供了多物理量的感知数据基础。其次,将上述发泡状态特征数据矩阵输入至预设的发泡倍率回归模型中,得到初始发泡倍率估计值。由此,利用数据驱动模型对多维特征进行融合处理,可以快速得到接近真实值的估计值,减少后续修正处理的时间。接着,基于上述初始发泡倍率估计值和上述负载黏度特征数据,生成当前发泡倍率估计值。由此,利用从电机电流中解耦出的负载黏度信息对初始估计值进行二次修正,当物料批次变化或设备磨损导致熔体模量改变时,黏度会同步发生变化,可以校正数据驱动模型的估计偏差,以确保发泡倍率的估计值在工况飘逸时可以保持一定的精度。再者,基于预设的目标发泡倍率参考轨迹信息、上述当前发泡倍率估计值、上述负载黏度特征数据和上述流体注入推力特征数据,生成初始背压调节指令增量、初始螺杆转速调节指令增量和前馈冷却补偿指令增量。由此,将发泡倍率的跟踪误差与发泡剂注入脉动的前馈补偿需求输入耦合关系(包括背压、转速和冷却三通道耦合关系)协同控制框架中,在求解控制指令时同时考虑三个通道的相互影响,将冷却装置与背压、转速一同考虑,避免因剪切生热导致熔体温度超调和发泡剂过早析出。然后,对上述初始背压调节指令增量和上述初始螺杆转速调节指令增量进行温度约束和机械互调振荡限幅处理,得到背压调节指令增量和螺杆转速调节指令增量。由此,在指令实际执行之前进行安全校验和稳定性保护,一方面通过预测转速变化可能产生的温升,提前对可能超过熔体热敏温度上限的指令进行衰减。另一方面通过监测指令增量的符号交替变化来识别多执行器协同调节时的振荡倾向并加以抑制,防止控制失稳。最后,将上述背压调节指令增量、上述螺杆转速调节指令增量和上述前馈冷却补偿指令增量,发送至上述单螺杆挤出机中对应的驱动装置,以得到目标发泡产品。由此,将产生的指令同步加载至各个驱动装置(例如,模头背压控制执行阀、主轴伺服驱动器和机筒热交换冷却装置),可以使得挤出机保持发泡倍率稳定,保证设备运行的安全性和产品工艺过程的稳定性。综上,该实施方式可以将被忽略的电机电流信号和注入压力信号转化为黏度感知和脉动感知能力,通过黏度修正通道补偿了物料与设备状态漂移对发泡倍率估计的影响。通过将冷却补偿提升为主动前馈通道并纳入多变量协同优化框架,打破背压、转速和冷却之间的耦合干扰。再对指令进行温度约束和防振荡限幅,使控制系统在原料批次更替和设备长期运行条件下,可以将发泡倍率稳定控制在目标范围内,减少了产品批次间的质地差异,提升了批量化生产的合格率。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com