
汽车用系统型结构胶块及汽车车身加强结构的制作方法
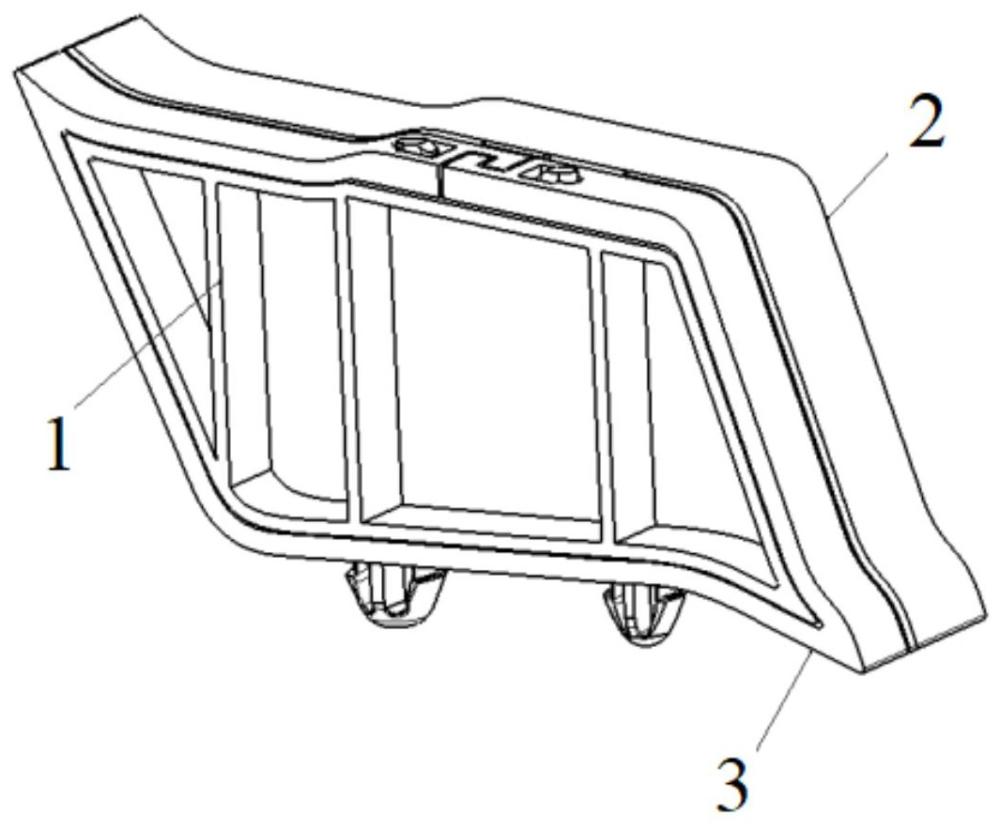
本发明属于汽车零部件,具体地说,本发明涉及一种汽车用系统型结构胶块及汽车车身加强结构。
背景技术:
1、汽车白车身钣金扭转刚度提升结构的背景技术
2、在汽车工业快速发展的进程中,白车身作为整车的核心承载结构,其扭转刚度直接决定了车辆的操控稳定性、行驶安全性以及 nvh(噪声、振动与声振粗糙度)性能。当前,随着能源危机与环保法规的日益严苛,轻量化已成为汽车设计的核心发展趋势之一,传统燃油车需通过轻量化降低能耗、减少排放,新能源汽车则需借此提升续航里程。然而,轻量化需求与白车身扭转刚度的提升之间存在天然的技术矛盾,如何在不增加甚至降低车身重量的前提下,有效改善钣金扭转刚度,成为行业内亟待解决的关键技术问题。
3、早期,行业内提升白车身钣金扭转刚度的传统方法主要集中于增加钣金截面尺寸或增厚钣金厚度。但实践表明,这类方法存在难以克服的局限性:其一,截面尺寸的增大受限于白车身的整体布局,过度增大截面会挤压驾驶舱、行李舱等车内有效空间,与汽车舒适性设计需求相悖;其二,增厚钣金直接导致车身重量增加,不仅违背轻量化发展趋势,还会提高车辆的燃油消耗或电能消耗,降低新能源汽车的续航能力;其三,为实现局部刚度提升,传统方法常需在钣金外部增设加强结构,此类结构需通过额外的焊接或开孔工艺固定,不仅增加了制造工序复杂度,还提高了生产制造成本,同时开孔工艺可能破坏车身的结构完整性,带来新的结构强度隐患。
4、为解决传统方法的上述缺陷,行业内逐渐发展出基于结构优化的腔体加强技术,其核心思路是利用白车身中立柱、横梁等结构自带的空腔空间,植入加强件以实现局部刚度提升,无需额外占用外部空间或大幅增加重量。例如,在白车身 d 柱后背门环的顶盖后横梁与后围横梁的腔体内,通过增设金属加强支架,并采用三面焊接、一面临接的装配方式,可在避免开孔、不侵占车内空间的前提下,增强该区域的结构稳定性,因此该技术已成为当前主流主机厂提升白车身扭转刚度的优选方案。
5、然而,现有基于空腔植入钣金加强件的腔体加强技术,在实际应用中仍存在明显的性能与工艺缺陷,具体表现为:第一,扭转刚度提升效果有限,由于金属加强件与空腔内壁的贴合度、连接强度受限于装配工艺,其对整体结构扭转刚度的增益难以满足高端车型或新能源汽车对车身刚度的更高要求;第二,多层钣金焊接易产生虚焊缺陷,在加强件与腔体钣金的焊接过程中,由于多层钣金叠加导致的热量分布不均、焊接压力难以精准控制等问题,极易出现虚焊、假焊现象,严重影响结构连接可靠性,降低车身安全性能;第三,工艺成本较高,为实现加强件与腔体侧壁钣金的固定,现有技术需采用烧焊工艺,该工艺不仅对操作精度要求高,增加了人工或设备投入成本,还需额外的焊后检测工序,进一步提升了生产制造成本;第四,无法改善车身密封与声学性能,现有空腔植入的钣金加强件仅能起到结构加强作用,对腔体内部的空气流动、噪声传播无任何抑制效果,导致车身密封性能与 nvh性能无法得到同步提升,需额外设计密封或隔音结构,进一步增加了车身设计复杂度与成本。
6、综上所述,当前汽车白车身钣金扭转刚度提升技术中,传统方法已难以适应轻量化与高性能的双重需求,主流的空腔植入钣金加强件技术虽有改进,但在刚度提升效果、焊接可靠性、工艺成本及附加性能提升等方面仍存在显著不足。
7、提供一种汽车用系统型结构胶块,特别是关于如何满足轻量化与高性能的双重需求。
技术实现思路
1、本发明旨在至少解决现有技术中存在的技术问题之一。为此,本发明提供一种汽车用系统型结构胶块,目的是满足轻量化与高性能的双重需求。
2、为了实现上述目的,本发明采取的技术方案为:汽车用系统型结构胶块,包括:
3、支撑结构,由纤维增强尼龙复合材料制成,所述纤维增强尼龙复合材料的纤维含量为30-50wt%或为尼龙与碳纤维的复合材料;
4、剪切强度增强结构,由发泡型高强度环氧粘合剂固化形成;
5、密封结构,由改性eva发泡组合物发泡形成;以及
6、安装结构,用于实现支撑结构与外部构件的连接;
7、其中,所述支撑结构的第一表面和第二表面分别承载所述剪切强度增强结构和密封结构。
8、所述剪切强度增强结构与所述密封结构之间设有间隙,该间隙宽度不小于3mm。
9、所述剪切强度增强结构与所述密封结构之间的间隙中设置隔离结构。
10、所述支撑结构的纤维增强尼龙复合材料满足:拉伸强度≥180mpa,熔点≥220℃。
11、所述支撑结构上设有结构筋,所述结构筋包括横纵筋、斜交叉筋及蜂窝筋中的至少一种。
12、所述剪切强度增强结构的环氧粘合剂包含以下重量百分比组分:
13、环氧混合物50-80%、聚乙烯蜡0-2%、玻纤粉0.1-1%、有机高分子材料1-5%、无机填料20-40%、环氧固化剂1-5%、促进剂0.1-2%、发泡剂0.1-2%。
14、所述环氧混合物由15-35%环氧树脂e51和35-45%环氧树脂e03组成。
15、所述密封结构的改性eva发泡组合物包含以下重量份组分:
16、eva树脂60-80份、改性石油树脂5-10份、染色剂1-6份、发泡剂5-25份、发泡促进剂0.1-5份、交联剂0.1-5份、增韧剂0.1-5份、硫化促进剂0.1-5份、增粘剂0.1-5份、填充剂0.1-5份。
17、所述剪切强度增强结构的覆盖方式设置为全覆盖或50%面积覆盖,所述密封结构为全覆盖结构。
18、所述安装结构选自卡扣连接、焊片连接、螺栓连接、拉铆连接中的至少一种。
19、剪切强度增强结构和密封结构的成型工艺均为130-200℃高温烘烤固化/发泡。
20、本发明还提供了一种汽车车身加强结构,包括所述的汽车用系统型结构胶块。
21、本发明的汽车用系统型结构胶块,通过支撑结构、环氧结构体系、eva 体系的一体化设计,支撑结构提供基础刚度,环氧体系强化结构间力学传递,eva 体系全覆盖空腔实现密封与吸音,无需额外增设独立组件,大幅简化车身设计,同时满足轻量化与高性能的双重需求。
1.汽车用系统型结构胶块,其特征在于,包括:
2.根据权利要求1所述的汽车用系统型结构胶块,其特征在于,所述剪切强度增强结构与所述密封结构之间设有间隙,该间隙宽度不小于3mm。
3.根据权利要求2所述的汽车用系统型结构胶块,其特征在于,所述剪切强度增强结构与所述密封结构之间的间隙中设置隔离结构。
4.根据权利要求1至3任一所述的汽车用系统型结构胶块,其特征在于,所述支撑结构的纤维增强尼龙复合材料满足:拉伸强度≥180mpa,熔点≥220℃。
5.根据权利要求1至3任一所述的汽车用系统型结构胶块,其特征在于,所述支撑结构上设有结构筋,所述结构筋包括横纵筋、斜交叉筋及蜂窝筋中的至少一种。
6.根据权利要求1至3任一所述的汽车用系统型结构胶块,其特征在于,所述剪切强度增强结构的环氧粘合剂包含以下重量百分比组分:
7.根据权利要求6所述的汽车用系统型结构胶块,其特征在于,所述环氧混合物由15-35%环氧树脂e51和35-45%环氧树脂e03组成。
8.根据权利要求1至3任一所述的汽车用系统型结构胶块,其特征在于,所述密封结构的改性eva发泡组合物包含以下重量份组分:
9.根据权利要求1至3任一所述的汽车用系统型结构胶块,其特征在于,所述剪切强度增强结构的覆盖方式设置为全覆盖或50%面积覆盖,所述密封结构为全覆盖结构。
10.汽车车身加强结构,其特征在于,包括权利要求1至9任一所述的汽车用系统型结构胶块。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com