
一种具有加厚莫代尔平纹的面料及其制备工艺的制作方法
本发明涉及纺织,具体为一种具有加厚莫代尔平纹的面料及其制备工艺。
背景技术:
1、莫代尔纤维与羊毛纤维的混纺面料因其兼具莫代尔的柔软舒适与羊毛的保暖弹性,在服装领域得到了广泛应用。现有技术中,莫代尔/羊毛混纺面料通常是将两种纤维按一定比例(如20-40wt%羊毛与60-80wt%莫代尔)均匀混纺后织造而成;或者采用多层复合结构,如设置短纤维层、长纤维层和磨毛层,各层通过交捻段和并纱段连接;又或者采用皮芯结构,以桑蚕丝、长绒棉等为芯层,以莫代尔和羊毛为表层。在磨毛整理方面,现有技术多采用碳素磨棒或碳素磨毛机对面料进行整体磨毛处理,如使用碳素磨棒以900r/min的转速对面料进行磨毛;或采用经编弹力碳素磨毛面料生产方法,在水洗、预定型后进行磨毛,再经后定型、染色等工序。在抗静电处理方面,现有技术多采用将导电纤维与羊毛纤维混纺、抗静电整理剂整理或低温等离子体处理等方式。
2、然而,上述现有技术仍存在以下不足:第一,均匀混纺导致面料内外层纤维分布一致,无法在贴肤面实现极致柔软、在外层实现可磨毛亲肤的差异化触感;而多层复合或皮芯结构虽实现了一定分层,但其层间结合需要通过交捻、缝合或胶粘等方式实现,工序复杂且容易影响面料的亲肤性和透气性。第二,现有的磨毛工艺多采用碳素磨棒或碳素磨毛机对织物进行全幅面磨毛处理,磨毛作用力强且难以精确控制加工深度,容易导致面料整体纤维损伤,尤其是内层莫代尔纤维因受到磨削而丧失其天然柔软本质。第三,为赋予羊毛面料抗静电性能,现有技术多采用将导电纤维与羊毛纤维简单混合后纺纱的方式,导电纤维在纱线中呈随机分布,抗静电效率不稳定;而抗静电整理与柔软整理往往相互制约,难以兼顾。
3、因此,有必要开发一种兼具柔软贴肤与微绒亲肤的差异化手感、同时具备持久抗静电性能且不损伤内层纤维柔软本质的加厚莫代尔平纹面料,以满足消费者对“第二层肌肤”穿着体验的追求。
技术实现思路
1、(一)解决的技术问题
2、针对现有技术的不足,本发明提供了一种具有加厚莫代尔平纹的面料及其制备工艺,具备面料一次成型即实现三层梯度功能分区、外层超细微绒与内层柔软本质兼备且正反面对比手感差异显著、抗静电性能持久稳定且整体服用舒适性优异的优点,解决了现有莫代尔/羊毛混纺面料均匀混纺导致内外层触感趋同、全幅面磨毛损伤内层纤维丧失柔软本质,以及抗静电与柔软性能难以兼顾的问题。
3、(二)技术方案
4、为实现上述目的,本发明提供如下技术方案:一种具有加厚莫代尔平纹的面料,所述面料的成分及重量份为:天然运动羊毛纤维28-32份;莫代尔纤维50-56份;碳素磨毛纤维13-19份。
5、优选的,所述天然运动羊毛纤维的细度控制在16.5-18.5μm,卷曲度控制在7.5-8.5个/cm。
6、优选的,所述莫代尔纤维的纤度控制在1.0~1.3dtex,长度控制在34~38mm,湿强控制在≥4.2cn/dtex。
7、优选的,所述碳素磨毛纤维的纳米碳素负载量控制在1.5-1.8wt%,纤维直径控制在1.8~2.5d。
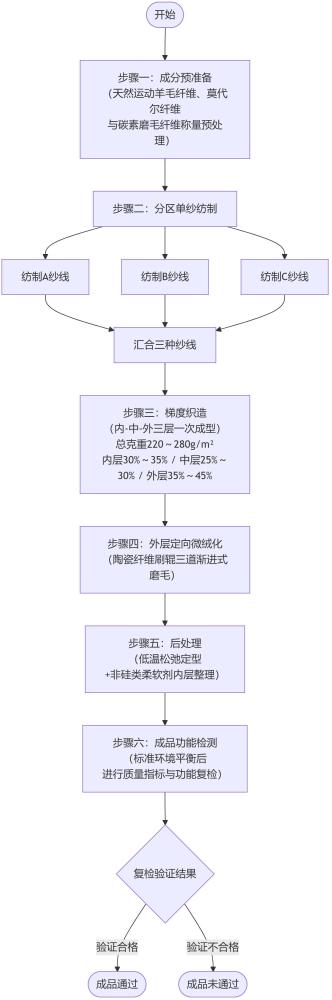
8、一种具有加厚莫代尔平纹的面料的制备工艺,根据上述的一种具有加厚莫代尔平纹的面料配方成分进行制备,包括以下步骤:
9、步骤一、成分预准备:以天然运动羊毛纤维、莫代尔纤维与碳素磨毛纤维为原材料成分,按配方重量份称量并进行预处理;
10、步骤二、分区单纱纺制:将预处理后的天然运动羊毛纤维、莫代尔纤维与碳素磨毛纤维分别纺制成三种不同结构与功能的a纱线、b纱线、c纱线;
11、步骤三、梯度织造:采用双面多层织机,将a纱线、b纱线、c纱线按内-中-外三层结构一次织造成型,得到整面料,三层织物的总克重控制在220~280g/m²,其中内层占比30%~35%,中间层占比25%~30%,外层占比35%~45%;
12、步骤四、外层定向微绒化:采用陶瓷纤维刷辊对面料外层进行陶瓷刷三道渐进式磨毛处理;
13、步骤五、后处理:将磨毛后的面料先在低温松弛条件下定型,再使用非硅类柔软剂对面料内层进行柔软整理;
14、步骤六、成品功能检测:将定型后的面料成品置于标准环境平衡后进行质量指标检测与功能复检验证。
15、优选的,所述步骤一中成分预处理:
16、(1)将天然运动羊毛纤维置于低频超声波辅助的低温等离子体处理装置中,处理介质为体积比95:5的氩气:微量水蒸气的混合气体,等离子体放电功率控制在80~100w,处理时间60~90秒,装置内温度控制在35~36℃;
17、(2)将莫代尔纤维置于冰水混合浴中,混合浴为浴比1:20~1:25的去离子水与ε-聚赖氨酸制备的混合溶液,其中ε-聚赖氨酸浓度控制在0.3~0.4g/l,处理过程采用程序控温:起始温度18~20℃,以0.3-0.5℃/min的速率降温至2~4℃,保温30~45分钟,再以1-3℃/min的速率回升至20~22℃,再保温15~18分钟,整个处理过程伴随转速30~45r/min、搅拌1分钟/停歇3分钟的间歇式低速搅拌;
18、(3)将碳素磨毛纤维置于超临界二氧化碳处理釜中,于压力12~14mpa、温度40~45℃的超临界条件下处理20~30分钟,在超临界处理过程中,同步施加频率50~80hz、场强5~8v/cm的交变电场,处理结束后以3~5mpa/min的速率逐步卸压至常压。
19、优选的,所述步骤二中分区单纱纺制:
20、(1)内层亲肤纱:将占总重量份比82%~88%的莫代尔纤维与12%~18%的天然运动羊毛纤维混合,采用低捻度纺纱,捻度控制在520~620t/m,纱支32~38nm,得到内层a纱线;
21、(2)中间层功能纱:将占总重量份比55%~65%的天然运动羊毛纤维与35%~45%的碳素磨毛纤维采用s/z双向交捻方式纺纱:先设定捻度为350~450t/m,以s向初捻;再调整捻度为250~350t/m,以z向复捻,总捻度控制在600~800t/m,纱支28~34nm,得到中间层b纱线;
22、(3)外层绒面纱:将占总重量份比78%~85%的天然运动羊毛纤维与15%~22%的莫代尔纤维混合,采用高捻度纺纱,捻度控制在980~1020t/m,纱支30~36nm,得到外层c纱线。
23、优选的,所述步骤三中梯度织造流程:
24、s1.1、内层:以a纱线为纬纱,采用纬平针组织编织,线圈长度2.8~3.0mm;
25、s1.2、中间层:以b纱线为连接纱,采用集圈组织将内层与外层勾连,集圈长度4.8~5.4mm;
26、s1.3、外层:以c纱线为经纱,采用平纹组织编织,经密310~330根/10cm,纬密270~290根/10cm。
27、优选的,所述步骤四中外层定向微绒化流程:
28、s2.1、首道预磨工序在10~13kg的低张力环境下,以1000~1200r/min的刷辊转速配合6~8m/min的织物进布速度进行基础纹理构建;
29、s2.2、进入第二道精磨阶段后,提升刷辊转速至1500~1600r/min并保持相同进布速度;
30、s2.3、最终修绒工序则将转速回调至900~1000r/min,在整个过程中,辊筒表面温度恒定维持在40~45℃区间,最终形成层次分明且均匀细腻的超细微绒结构。
31、优选的,所述步骤五中后处理流程:
32、s3.1、低温定型:将磨毛后的面料在100~105℃条件下进行松弛定型,超喂设定在4%~6%之间;
33、s3.2、内层柔软整理:采用喷涂法,将质量浓度10~12g/l的非硅类柔软剂喷涂于面料内层,喷涂量设置为20~25g/m²,最后得到具有加厚莫代尔平纹的面料。
34、与现有技术相比,本发明提供了一种具有加厚莫代尔平纹的面料及其制备工艺,具备以下有益效果:
35、1、本发明通过将天然运动羊毛纤维、莫代尔纤维与碳素磨毛纤维进行预处理,分别通过纺制成三种不同结构与功能的a纱线、b纱线、c纱线,再经三通道不对称气流集聚纺纱与单纱轴向定向排列织造,将三种纤维在单纱径向截面中呈人为可控的非对称梯度分布并统一朝向织造,达到了面料内层以莫代尔为主实现柔软贴肤、外层以羊毛富集实现微绒亲肤的三层一体梯度功能分区的有益效果。
36、2、本发明通过正面选择性陶瓷刷三道递进式低速精磨,仅对面料外层进行定向微绒化处理,达到了外层羊毛鳞片层被精细打磨形成超细微绒、内层莫代尔纤维完整保留柔软本质且正反面对比手感差异显著的有益效果。
37、3、本发明通过碳素磨毛纤维的超临界二氧化碳协同交变电场预处理及其在纱线中的交替分布,结合低温松弛定型与内层选择性柔软整理,达到了面料抗静电性能持久稳定、外层微绒形态完整且内层柔软贴肤、整体服用舒适性显著提升的有益效果。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com