
垂尾安定面顶部肋板及其成型方法与流程
本技术涉及复合材料装配,尤其涉及一种垂尾安定面顶部肋板及其成型方法。
背景技术:
1、垂尾安定面顶部肋板是飞机垂尾结构的重要组成部分,其作为安定面内部的加强结构,用于传递气动载荷、维持气动外形并支撑蒙皮,对飞机垂尾的整体结构刚度、强度和气动性能具有直接影响。随着航空领域对轻量化和高性能的不断追求,碳纤维复合材料凭借其比强度高、比刚度大、耐疲劳性能好、可设计性强等突出优点,越来越多地被应用于各类飞机结构件的制造中。
2、然而,在现有技术中,采用复合材料制造垂尾安定面顶部肋板等异形结构件时,通常存在如下技术问题:
3、其一,制造成本偏高。传统复材肋板制造工艺路线繁琐,往往需要对裁切、铺贴、固化等工序分别设置工位并投入大量的工装、设备与人力,且由于缺乏一体化的工艺控制,常因返工、废品而导致材料与工时浪费;同时,对预浸料的储存、解冻和寿命管理不善,会直接造成大量原材料的报废,进一步推高制造成本。
4、其二,难以实现净边制造。现有工艺中,产品在铺贴后往往存在周边的毛边、飞边,需要固化后另行进行边缘修整加工,不仅增加了工序和工时,而且在修边过程中容易损伤产品表面、引起纤维起毛或分层,影响产品力学性能和表面质量,难以获得干净、平整、无多余材料的净边产品。
5、其三,难以稳定满足设计要求。肋板结构复杂,包含拐角、台阶以及芯材拼接等特征区域,铺贴过程中容易在拐角、台阶处产生空鼓、架桥,在接缝处产生重叠或错层,在芯材拼接处产生缝隙,这些缺陷都会导致产品内部夹杂、贫树脂、富树脂、干斑、纤维褶皱或扭曲等质量问题,直接影响产品的外观和力学性能,难以稳定地满足设计要求。
技术实现思路
1、本技术的目的在于提供一种垂尾安定面顶部肋板的成型方法,以实现低成本复材零件制造、复材净边制造,并稳定满足设计要求。
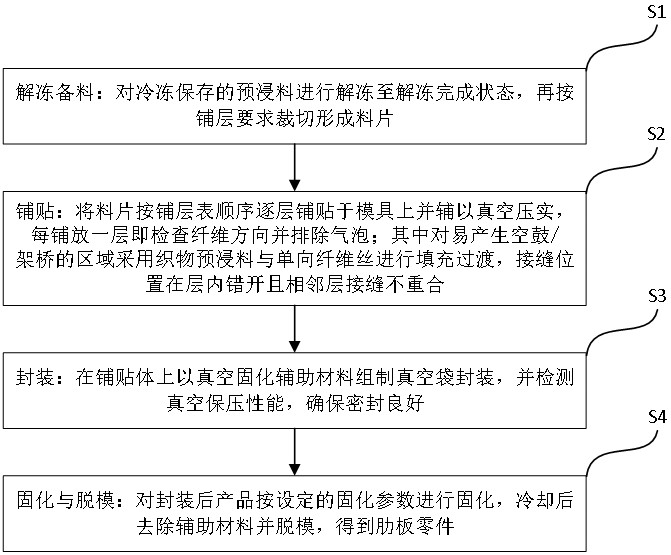
2、为解决上述技术问题,本技术提供了一种垂尾安定面顶部肋板的成型方法,包括以下步骤:s1:解冻备料:对冷冻保存的预浸料进行解冻至解冻完成状态,再按铺层要求裁切形成料片;s2:铺贴:将料片按铺层表顺序逐层铺贴于模具上并辅以真空压实,每铺放一层即检查纤维方向并排除气泡;其中对易产生空鼓/架桥的区域采用织物预浸料与单向纤维丝进行填充过渡,接缝位置在层内错开且相邻层接缝不重合;s3:封装:在铺贴体上以真空固化辅助材料组制真空袋封装,并检测真空保压性能,确保密封良好;s4:固化与脱模:对封装后产品按设定的固化参数进行固化,冷却后去除辅助材料并脱模,得到肋板零件。
3、可选地,所述解冻备料步骤中: 对冷冻保存的预浸料进行解冻,解冻时间不少于8小时,待外包装擦干后其表面不再凝结水珠/水汽即判定为解冻完毕,解冻期间保持外包装密封完好。
4、可选地,所述解冻备料步骤中: 对冷冻保存的预浸料进行解冻前,检查其储存截止日期、剩余的操作寿命和力学性能寿命,确保剩余操作寿命>0h且剩余力学性能寿命>0h;解冻完成的预浸料按铺层要求裁切,料片尺寸允许偏差为±2.5mm;若铺贴工序不计划在48小时内开始,则将裁切好的料片分别装袋封存回冷冻环境,待铺贴开始前重新解冻。
5、可选地,所述铺贴步骤中: 所述易产生空鼓/架桥的区域为拐角、台阶区域,采用宽度15mm且与产品相同织物预浸料铺贴一层进行填充,再根据零件r角大小使用碳纤单向纤维丝进行填充并圆滑过渡。
6、可选地,所述铺贴步骤中: 预浸料接缝在非配合区域采用搭接,搭接宽度为25-35mm;在配合区域采用对接,对接间隙≤1mm;相邻层中若干层发生搭接/对接时,接缝位置错开至少25mm,相同位置的接缝在厚度方向上至少相隔4层。
7、可选地,所述铺贴步骤中: 对易产生空鼓/架桥的区域填充后,大面积芯材铺贴时使用发泡胶填充芯材拼缝;每铺放一层预浸料使用刮板和/或吹风机辅助加热沿纤维方向赶出气泡、梳理褶皱,并使用刀具去除铺贴区域外的多余预浸料;铺贴过程保留背衬离型纸和离型膜,铺贴完毕计数核对以确保无夹杂、无外来物。
8、可选地,所述铺贴步骤中: 铺贴过程中进行真空预压实,真空度要求为-100kpa~-80kpa,保持时间不低于15min;最后一层铺贴完成后,使用真空压实辅助材料组制真空袋,真空袋均匀对称设置褶皱,压实真空度要求为-100kpa~-85kpa,保持不低于1h。
9、可选地,所述封装步骤中: 抽真空至检测点压力值达-100kpa~-85kpa后停止,检测15min内所有检测点真空度衰减值不大于5kpa;若衰减值超标,则排查真空袋膜、真空管路、真空快接吸盘及模具处的漏气点并填补后,重复真空度检测。
10、可选地,所述固化步骤中: 固化前确保预浸料剩余操作寿命>0h且剩余力学性能寿命>0h;设定固化参数为2h@85℃+2h@120℃,待产品温度降至60℃以下出炉,再自然冷却至室温后脱模。
11、可选地,所述固化步骤中: 所述预浸料为碳纤维织物预浸料,单层厚度0.22mm,参考铺层结构为[±45/(0/90)]n/pmi/[±45/(0/90)]n铺贴。
12、可选地,所述脱模中: 脱模后目视检查零件是否存在贫树脂、富树脂、纤维褶皱/折痕/裂纹/划伤、干斑或表面孔隙、纤维变形扭曲等缺陷,如有缺陷在产品表面标记并记录,再称重记录(保留小数点后3位有效数字,重量单位kg),报请质量检验后将合格零件移交装配。
13、本技术还提供了一种垂尾安定面顶部肋板,所述肋板由碳纤维织物预浸料经上述的成型方法制备而得。
14、可选地,所述肋板为一体成型的净边结构,其外缘为三明治夹层结构,由碳纤维织物预浸料依次铺层形成[±45/(0/90)]n/pmi/[±45/(0/90)]n的对称铺层结构。
15、可选地,所述肋板的拐角、台阶区为净边过渡结构,由织物预浸料填充层与碳纤单向纤维丝填充并圆滑过渡形成,表面无空鼓、架桥及褶皱。
16、可选地,所述肋板接缝处相邻层接缝在厚度方向错开至少4层、层内接缝间距错开至少25mm,表面无外来物夹杂、无干斑、无贫树脂及富树脂区域。
17、与现有技术相比,本技术具有以下有益效果:
18、第一,实现低成本制造。本技术通过将解冻、备料、铺贴、封装、固化、脱模、检验等工序进行系统化整合,并对预浸料的储存/解冻/寿命进行有效管控,避免了原材料报废和返工浪费,显著降低了制造工时与材料成本;同时通过48小时内快周转先铺贴的排程安排,减少重复解冻,进一步节约能耗和工时。
19、第二,实现复材净边制造。本技术通过精确裁切料片(尺寸偏差±2.5mm)、铺贴过程中及时去除铺贴区域外的多余预浸料、严格控制接缝对接/搭接区域,使产品在固化脱模后无需另行修边即可获得干净、平整的净边结构,避免了修边导致的纤维损伤和表面质量下降。
20、第三,稳定满足设计要求。本技术通过对易产生空鼓/架桥的拐角、台阶区域采用织物预浸料填充层与单向纤维丝填充并圆滑过渡,通过接缝在层内错开至少25mm、厚度方向相隔至少4层的搭接/对接控制,通过芯材拼缝发泡胶填充,通过多次真空压实及真空保压性能检测,有效消除了空鼓、架桥、褶皱、夹杂、干斑、贫树脂、富树脂等缺陷,保证了产品的致密性和力学性能,稳定满足设计要求。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com