
流道交错积分式四混色三维打印喷头组件的制作方法
[]本发明属机械制造领域,确切的讲是一种专门用于fdm-3d打印机的挤出机,适用于多色或混色的情况。
背景技术:
0、[背景技术]
1、本发明是针对fdm-3d打印技术:详称熔融沉积成型(fused depositionmodeling,fdm)快速成型工艺是将各种丝材(如工程塑料abs、聚碳酸酯pc等)加热熔化进而逐层堆积成型方法,简称fdm。大部分fdm快速成型技术可采用的成型材料很多,如改性后的石蜡、(丙烯腈/丁二烯/苯乙烯)共聚物(abs)、尼龙、橡胶等热塑性材料,以及多相混合材料,如金属粉末、陶瓷粉末、短纤维等与热塑性材料的混合物。其中pla(聚乳酸)具有较低的收缩率,打印模型更容易塑形,以及可生物降解等优点。
2、fdm-3d打印机基本构造与运行原理表述为:
3、主要包括送料机构,运载挤出机的2维或3维(水平x轴y轴运动及垂直z轴驱动)运动的机械载台,或挤出机的(z轴方向)垂直方向保持静止,由z轴方向的运动由一个独立的载物工作台的升降完成;目前fdm-3d打印机的驱动挤出机寻址的3维机械系统分为:机械臂3维位移系统、皮带或丝杠驱动的(x、y轴)2维机械传动+(z轴)升降载物工作台系统、垂直3丝杠驱动(俗称:方式)的使用连杆联接挤出机平台的位移驱动系统等。还有保持上述运动构建的结构壳体等;还有支持机械系统运动的电子控制系统等。
4、工作情况如下:在电子系统的控制下,根据产品零件的截面轮廓信息,挤出机作x-y平面运动,载物工作台调整高度,打印开始时工作台平面位于热熔喷头喷口位置,热塑性丝状材料由供丝机构送至热熔喷头,并在喷头中加热和熔化成半液态,然后被挤压出来,有选择性的涂覆在工作台上,快速冷却后形成一层大约0.1—8mm厚的薄片轮廓。在一层截面成型完成后工作台下降一定高度,再进行下一层的熔覆,好像一层层"画出"截面及轮廓,如此循环,最终形成三维产品零件。往往使用1个专用喷口来铺设支撑材料(支撑材料一般是水溶性的,打印完毕后水洗除掉);打印过程中,打印头在平面上的位移以及配合打印平台上下位移会形成一个三维空间,打印头和打印平台根据生成的路径进行打印,打印头完成一个平面上的打印任务后,打印平台自动下降一层,打印头继续打印,循环往复直至成品的完成。或者不使用z轴电机驱动打印物件平台升降,打印物件平台保持z轴方向静止,使用z轴电机驱动挤出机上下移动;或者利用3根垂直丝杠驱动3个垂直移动的滑块,3个滑块都与挤出机进行铰轴链接,通过算法(3个滑块的z轴方向的位置坐标来决定挤出机的3维空间位置)而同样达到三维位移寻址的目的。打印头温度较高,根据材料的不同以及模型设计温度的不同,打印头的温度相对也不同。为了防止打印物体翘边等问题的出现打印平台一般为加热,打印平台上一般覆盖粘贴纸以便于打印成品的剥离。
5、其结构细节阐述为:挤出机是fdm快速成型技术的核心的部件是挤出机,而挤出机的构件包括送料器部分(也叫送丝器、推料器等称呼)及挤出喷头部分:喉管、加热金属体、加热棒及温度传感器等部件,多数采用加热棒对金属块进行加热,将塑料丝经过喉管的入口端挤入,再通过喉管导向,到达金属块加热部位熔化后进入喷口区域,融化后的塑料丝在后续进丝的(活塞)压力的作用下从喷口挤出,并挤到打印台上,挤出机中的喉管由不锈钢制造,是为了降低其导热性能,不锈钢喉管有些内部还衬有铁氟龙,由于挤出机长期加热打印致使吼管内部温度升高,导致管内料也处在熔融状态,当停止打印冷却后,材料就黏结在管内,下次重新开机打印时,管内黏着料不能马上融化,使喉管出现堵料现象,喉管内部衬铁氟龙,使喉管内料都不会熔融黏着,能大大改善堵头问题。同时作者在挤出机外加散热片和风扇,主要也是为了降低喉管上部的温度,防止堵头问题,也可以为挤出机散热。加热熔化后的塑料丝由喷嘴挤到打印台上,如果为了减少塑料因温度骤减而发生翘边和收缩等不良现象,如果为了减少塑料因温度骤减而发生翘边和收缩等不良现象,可以使用热床打印台。位于挤出机最下端喷头的喷口直径常见有四种类型:0.2mm,0.3mm,0.4mm,0.5mm,市场上应用最广的是0.4mm的喷口,选定好喷口直径后,也要在打印时软件中设置好相应的参数,如切片软件中的打印层高、打印速度等,使打印的质量和精度更高。
6、与单挤头相比较,双挤头采用两个挤出机并列排列,打印速度更快效率也更高,由于其质量更大,运行时产生的惯性更大,对导轨的刚度要求也更高。,这样会降低打印的精度。单挤头相比较,双挤头采用两个挤出机并列排列,并将相对位置固定,由于有两个喷头,双挤头安装在滑块上,由滑块与导轨连接,位于挤出机最下端喷头的喷嘴直径有四种类型:0.2mm,0.3mm,0.4mm,0.5mm,市场上应用最广的是0.4mm的喷嘴,当然根据实际需要可以购买不同直径的喷嘴,这里值得提出注意的是,选定好喷嘴直径后,也要在打印时软件中设置好相应的参数,如切片软件中的打印层高、打印速度等,使打印的质量和精度更高。齿轮再靠紧料丝,
7、近端送丝的挤出机就是将送料器安装在挤出喷头(往往是一个组件:含有加热铝块、加热棒、喉管、喷嘴及散热器等)上,材料由送料电机直接驱动齿轮,利用齿的摩擦推力将料丝挤入喉管,在金属块中融化由喷口喷出打印。这种安装方式由于挤出机与打印头一起运动,打印头质量大,打印时惯性也大,容易使打印不精确,采用近端送丝对导轨的刚度要求也比较高。而远端送丝是将送料器安装在离挤出喷头较远位置上,由铁氟龙导料管联通导料;远程送料器的驱动电机一般安装在打印机框架上,由导管送入料丝;而不是安装在挤出喷头上,与近端送丝相比较,远端送丝需要较大扭矩,才能将材料挤入打印头中。
8、电路部分包括:电路部分包括:3d打印机电路部分在打印机中起的作用是控制整个打印过程协调、有序、完整的运行。根据需要修改固件中部分参数来满足打印的要求。包括需要接两个12v电源,其中一个为11a,为加热床供电,另一个为5a,为挤出机、各轴电机及风扇等元件供电,由于作者未使用加热床,只使用一个12v、5a电源即可,位于拓展板右上角,有x、y、z方向的限位开关,可以控制打印机每次工作时的原点。步进电机驱动板是用来连接步进电机的,从而实现主控板对步进电机的控制,实现xyz轴电机及挤出机的动作。步进电机驱动板的特点是,它只有简单的步进和方向控制接口,有5个不同的步进模式:全、半、1/4、1/8和1/16,可调电位器可以调节最大电流输出,从而获得更高的步进率,有过热关闭电路、欠压锁定、交叉电流保护的功能,以及接地短路保护和加载短路保护的作用,驱动板通过引脚接插到拓展板中对应的接口上。软件部分包括:3d打印机软件部分包括上位机软件和下位机软件两大部分,而每部分又有细分,通过软件的运行:首先,作者需要在电脑上的三维建模软件中完成零件的建模,如solidworks、ug、3d max等三维软件,创建完3d模型以后将文件另存为stl格式,将stl文件在切片软件slic3r中打开,通过一系列的打印设置,进行切片产生代码,在另一上位机软件pronterface上将代码打开,并连接主板,主板上的下位机软件为marlin固件,运行前已提前进行参数设置,连接成功后,主板上的led灯会闪烁,待打印机上加热管加热,温度升至设定温度后开始打印。下面具体介绍一下打印机的软件部分。下位机软件marlin固件为自由软件,可以直接用来做软件开发,而作者在3d打印机中使用marlin固件时,只需要在arduino ide软件中下载完固件,找到marlin固件中的configuration.h文件,可根据自己的需要来修改相关的代码内容,作者研制的打印机需要做如下修改。
9、目前的技术缺陷:就对于fdm-3d多色选择性的打印机来说,目前的2进1出混色挤出机的功能及性能还不能满足需求:表现为换色非常缓慢、混色得效果很差且易于热堵头、体积大等缺陷。
技术实现思路
0、[ 技术实现要素: ]
1、本发明目的:
2、解决目前行业熔融沉积(fdm-3d)的双色以上的多色挤出机组件:包括四个混色机型的混色均匀性差等缺陷。
3、本发明特点:
4、建立混色腔多点交错通道式的交错进料排布模式,为良好的混色提供了进料分布的数学边值条件,来最大化的实现混色快速、均匀的目的。多级
5、 技术实现要素:
6、本发明的流道交错积分式四混色三维打印喷头组件是专门为fdm-3d打印机而设计的,而fdm-3d打印机运行所需要的主要部件包括:含有供料盘的送料机构用于远程推送料丝(丝状材料由送料电机直接驱动齿轮,利用齿的摩擦推力将料丝挤入喉管)、运载挤出机的机械载台是静止的或是作1维、2维或3维运动;因而所匹配的载物工作台依次是匹配进行或是作3维、2维、1维或静止的运动、还有保持上述运动构建的结构壳体、电子控制部分、显示屏幕等;其工作原理已经在[背景技术]部分加以详细表述属于已有公知技术,不再敷述。
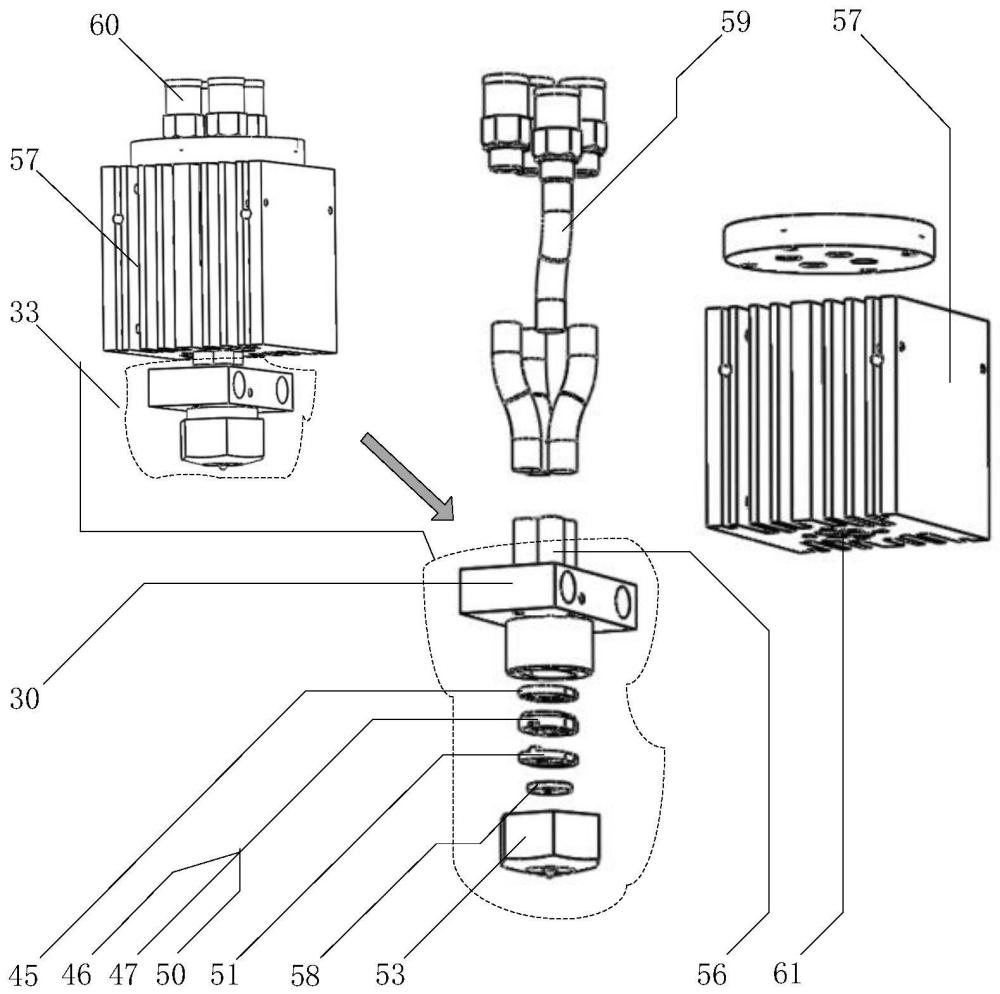
7、流道交错积分式四混色三维打印喷头包括:四混加热铝块、多块流道盖板、喷嘴等;而加热铝块上加工有(对接喉管的)料丝入孔、融料腔、融料通道、融料出口面等,且在融料出口面上加工有带有隔离墙的横截面交错流道,以隔离各色融料;在流道盖板上加工有通向各自流道的融料出孔;主要安装关系包括:带有喷孔的喷嘴旋入四混加热铝块底部的螺纹上,加热棒及温度传感器分别插入所对应的加热棒孔等孔洞内部;而混色腔是指:流道盖板与导流片之间(第一级混色,第二级混色的前半段),和流道盖板与喷嘴内壁、直到喷嘴喷孔入口之间的空间(第二级混色的后半段);加热铝块被插入加热棒孔中的加热棒加热,当被打印机推料器推送的各色料丝经过料丝入孔分别进入各自的料丝入孔进入各自的融料腔被热融之后,经过各自的融料通道流入融料出口面再进入各自的横截面交错流道后,再由流道盖板的各色交错出口流出(各色出口是交错设置的);之后进入了混料腔,混料腔是由流道盖板与喷嘴内壁所形成的空间;流道盖板的各色交错出口总共可以设置2-50个出口,间隔分配给各色的融料出孔,这样每色物料的出口彼此间隔交错排列(这样2种色料就能均匀分布在流道盖板的出口面上,稍加扩散就可以均匀分布);这样两个颜色的物料就有了较为充分的混合性,充分的分配性;再由喷嘴喷出后,就具有了良好的混合均匀度。
8、综上所述,上述方法就构成了流道交错式混色构造;其核心部件包括:加工在四混加热铝块上的,或独立构件的单色交错流道;而交错就是指两个流道所对应的树枝状末端,彼此交错,间隔排列;流道盖板除了具有密封交错流道功能外,关键还开有与交错流道所对应的树枝状末端所对应的各色交错出口,而导流片的本质作用是使得2色融料进行汇集混合;
9、装配及工作流程关系为:本发明的流道交错积分式四混色三维打印喷头是通过多个(4个)喉管与散热体相连接的;就是连接3d打印机散热体的喉管也对接插入四混加热铝块的料丝入孔中,散热体是四混加热铝块与3d打印机主体连接的中间体,流道盖板盖在四混加热铝块部的融料出口面上,该融料出口面与料丝进料的方向垂直,两组融料腔所对应的交错流道被加工在这个垂直平面上,用于混色各组融料;而融料腔a、b两组,每两个进料所对应的交错流道为一组;接下来对上述两组先行分别进行流道交错式混合;而采用独特的串联多级混色过程;
10、第一级(初级混色)混合的过程是:在经过流道盖板阻挡隔离后(各交错流道与流道盖板之间形成彼此隔离的各色独立空间),这样(在融料自身压力的作用下)各色融料经过流道盖板所开有的多个交错出口所流出,再经过带有2个出口的导流片的导流及汇集,分别汇集混合上述两组融料,分别形成组混色完成的两组双混色融料,最终经由导流片的2个出口流出;就完成了第一级的混色,为下一级的4色全面混合做好了准备;
11、第二级(次级混色)混色的过程为:将第一级混色的导流片的2个出口流出融料对接下一级双流道交错的融料进口,分别进入各自的交错流道中,同样再次经过流道盖板阻挡,并经由流道盖板上所开有的多个交错出口所流出,再经过带有1个出口的导流片的导流及汇集,而且两级的混色的机理完全相同;这就实现了两极的积分式四混色目的(积分的概念就是依次叠加混色的流程);
12、进一步:横截面交错流道加工在加热铝块的融料出口面上,或流道盖板上;或在加热铝块的融料出口面上及流道盖板上都加工有对应的横截面交错流道。
13、进一步:所述的交错出口下面的流道是等深度,或是不等深度;在不等深度情况下,越远离融料通道口的交错出口下面所对应的高度越高,就是该交错出口下面所留的空间的高度越大,才能使得各远近不同的交错出口获得一致的流量;或者保留流道的等深度,使得各个交错出口的开孔直径的不同,越远离融料通道口的交错出口处所对应的开孔直径越大,以平衡融料的压力减小所带来的的流量的减小。
14、本发明的有益效果:
15、具有,混色均匀不易热堵头,安装拆卸方便、体积小及使用习惯不变等效果。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com