
一种用于类球形复合材料封头与金属法兰粘接的工装及粘接方法与流程
本发明属于复合材料成型领域,具体涉及一种用于类球形复合材料封头与金属法兰粘接的工装及粘接方法。
背景技术:
1、随着轻量化、高性能、耐腐蚀三大核心需求在能源、交通、航天、化工等领域的持续升级,传统金属封头的技术瓶颈日益凸显,而复合材料封头凭借其显著性能优势,正加速实现对金属封头的替代。复合材料封头与其他舱段之间多采用金属法兰进行连接。类球形封头是其主要形式之一,金属法兰与类球形封头间多采用胶接的连接形式。由于其外形的特殊性,一端为曲面而非平直支撑面,无法像圆柱壳体那样以直筒面为基准粘接金属法兰,在不依赖工装的情况下金属法兰及复合材料封头粘接界面的平行度很难保证,会造成胶层厚度不均匀进而对粘接强度产生影响。
技术实现思路
1、基于上述背景技术中存在的问题,本发明提供了一种用于类球形复合材料封头与金属法兰粘接的工装及粘接方法,主要针对半球形封头、准半球形封头、椭球形封头,通过设置顶部随形支撑柱配合多层随形托块实现对封头位置的固定,进而解决了类球形封头无平直基准面的问题;通过设置双向(径向和轴向)红外测距仪对随形支撑块的位置进行确定,保证了受粘接压力的状态下金属法兰和封头粘接面的平行度,进而保证了粘接压力施加的均匀性及粘接界面的胶层厚度的一致性,最终保证了粘接强度的一致性。。
2、为了达到上述发明目的,本发明采用以下技术方案:
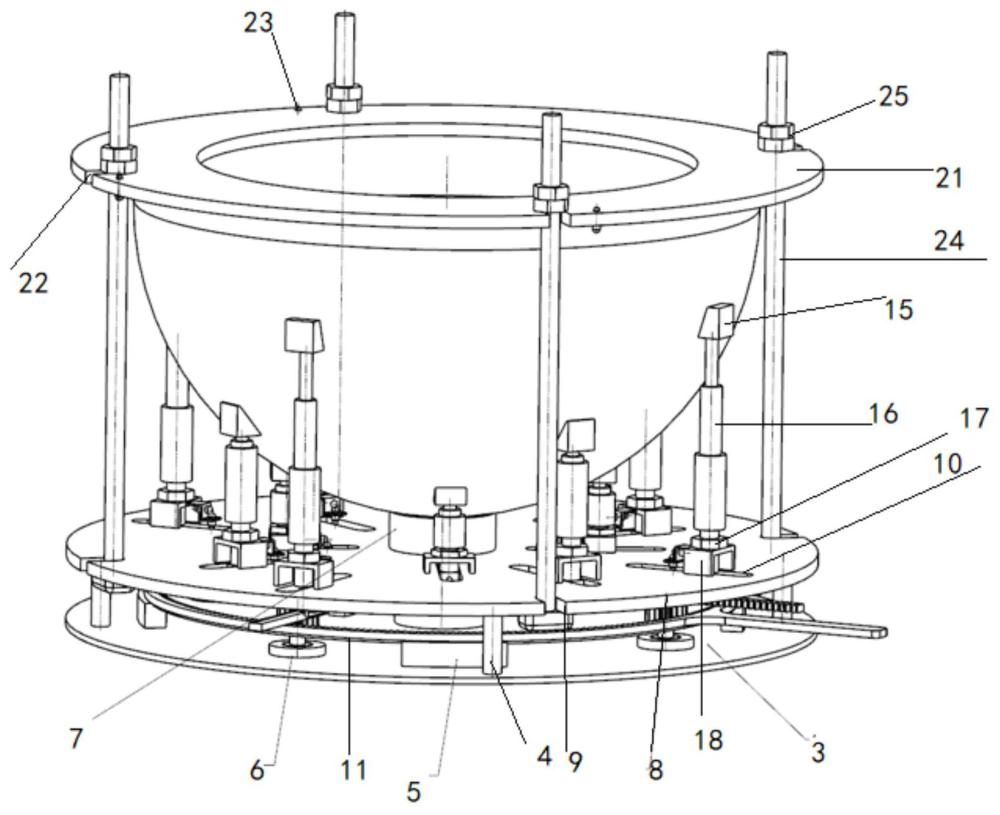
3、一种用于类球形复合材料封头与金属法兰粘接的工装,包括底盘组件ⅰ、底盘组件ⅱ、动力齿轮组件、支撑定位组件、盖板组件及螺杆组件;
4、其中,底盘组件ⅰ置于复合材料封头曲面一端正下方,包括底盘ⅰ、支撑杆、支撑滑轨、定位孔及顶部随形支撑柱;
5、底盘组件ⅱ置于复合材料封头曲面一端正下方,且置于底盘组件ⅰ正上方,包括底盘ⅱ、底盘锁紧孔及定位槽;
6、动力齿轮组件置于底盘组件ⅰ与底盘组件ⅱ之间,包括主动齿轮、过度齿轮、从动齿条及滑轨组件;主动齿轮主体呈圆环形,其外径小于底盘ⅰ直径,且置于底盘组件ⅰ的支撑滑轨上;
7、支撑定位组件包括随形托块、液压杆、固定螺母、固定块及红外测距传感器;
8、盖板组件包括压紧盖板、盖板锁紧孔及红外测距仪;
9、螺杆组件包括锁紧螺杆及锁紧螺母;
10、所述底盘ⅰ主体呈圆盘形,底盘ⅱ主体呈圆盘形且中心设有一圆形孔;底盘ⅰ最外侧沿圆周方向均布若干支撑杆,底盘ⅱ置于底盘ⅰ上方且两者之间通过支撑杆固定连接;底盘ⅰ圆心位置设置圆柱形顶部随形支撑柱,穿过底盘ⅱ中心圆形孔,用于和封头顶部表面接触,起到主要支撑作用,且圆形孔孔径与顶部随形支撑柱外径相匹配;底盘ⅰ上支撑杆分布圆周内侧沿圆周方向上均布若干支撑滑轨,每一支撑滑轨与支撑杆邻近,且两者数量相匹配,用于支撑和配合主动齿轮转动;
11、所述底盘ⅰ上沿圆周方向均布若干定位孔,每一定位孔置于两支撑滑轨之间,并通过定位柱连接一过度齿轮,过渡齿轮均置于主动齿轮圆环内侧,过渡齿轮与主动齿轮啮合;所述主动齿轮外侧沿固定方向设有一手柄,通过顺时针或者逆时针旋转手柄,可以使主动齿轮进行顺时针或逆时针运动;每一过渡齿轮一侧均设有一从动齿条,过度齿轮用于连接主动齿轮和从动齿条,传递动力;
12、所述底盘ⅱ边缘位置均布若干底盘锁紧孔,用于固定锁紧螺杆;底盘ⅱ上沿圆周方向设置多圈定位槽,每圈数量若干,位置交替均布,最外侧圆周方向上的定位槽为通孔,其余的定位槽内设置圆柱形导轨;支撑定位组件置于底盘ⅱ上,且与定位槽一一对应;
13、所述支撑定位组件中的固定块呈半工字型,且开口朝下,置于定位槽上;所述液压杆底部依次穿过固定块、定位槽与底盘ⅱ下方从动齿条或定位槽内的圆柱形导轨(实现支撑定位组件的固定及导向)连接,且液压杆底部与固定块之间设有固定螺母,用于固定位置,该组组件起主要定位作用;所述液压杆顶部连接随形托块与封头外型面接触;所述固定块一侧设置一组双向红外测距传感器,即径向红外测距仪和轴向红外测距仪,分别用于确定径向和轴向的位置,其中径向红外测距仪测量起始点与顶部随形支撑柱的凹陷内型面的最低点在同一水平线上,轴向红外测距仪测量起始点略低于径向红外测距仪测量起始点,两点的连线与复合材料封头轴线平行;
14、所述从动齿条用于连接过度齿轮和上方液压杆,通过过度齿轮传递来的力让上方液压杆进行径向平行移动;所述滑轨组件为长方体,带有细圆柱形滑轨,固定在底盘ⅱ底部且与从动齿条接触,用来为从动齿条导向;
15、所述压紧盖板置于复合材料封头与金属法兰装配产品上方,呈圆环形,其内径与金属法兰内径一致,外径大于金属法兰外径;压紧盖板边缘位置均布若干盖板锁紧孔,与底盘ⅱ上的底盘锁紧孔位置一一对应,盖板锁紧孔与底盘锁紧孔通过锁紧螺杆连接,为金属法兰粘接施加轴向压力;每一个盖板锁紧孔旁均设置一红外测距仪;
16、所述锁紧螺杆一端为限位块,通过底盘锁紧孔与底盘ⅱ固定连接;另一端设置有螺纹,配合锁紧螺母与盖板锁紧孔进行锁紧。
17、进一步地,所述底盘ⅰ、底盘ⅱ、盖板的尺寸一致。
18、进一步地,所述支撑杆及支撑滑轨数量为四个;所述底盘锁紧孔与盖板锁紧孔数量为四个。
19、进一步地,所述过渡齿轮、从动齿条、液压杆、滑轨组件、定位槽、固定块、固定螺母及红外测距传感器一一匹配,定位槽数量及位置与支撑定位组件相匹配。
20、进一步地,根据复合材料封头壳体外形尺寸可以调整支撑定位组件的组数及每组的数量,组数与支撑点位划分有关系,支撑点位与随形托块位置处于同一轴向,结合经济性及实用性,建议不同组的支撑点位之间的轴向间隔不低于200mm,且最大不超过300mm;所述支撑定位组件组数即为定位槽的圈数,每组支撑定位组件顶端连接的随形托块形成一个圆环,每组支撑定位组件数量为4~6个。
21、进一步地,若复合材料封头为半球形,需要使用其他高精度设备(车床、三坐标设备等)在同一组随形托块形成的圆环上做环形标记,除通过观察固定块上的红外测距仪的示数是否为理论示数且是否一致外,需结合其光束落点是否落在环向标记上,辅助确认半球形复合材料封头位置的准确性;其它类球形复合材料封头通过固定块上的红外测距仪的示数是否为理论示数且是否一致确认复合材料封头位置的准确性。
22、进一步地,本发明还提供了一种采用上述工装的粘接方法,包括如下步骤:
23、(1)在待粘接金属法兰的粘接面进行喷砂,增加粗糙度,并涂刷粘接剂;之后,将待粘接金属法兰装配至类球形复合材料封头壳体上,形成复合材料封头与金属法兰的装配产品;
24、(2)将类球形复合材料封头壳体理论模型按照其轴向长度等距划分,确定支撑定位组件顶部各个支撑点的轴向和径向理论位置坐标,并按照支撑定位组件上方支撑点处的型面定做随形托块;按照封头壳体与顶部随形支撑柱接触位置的型面定做顶部随形支撑柱;由于测量点位置与支撑点坐标稍有偏差,需要在支撑点径向坐标基础上向内微调后得到测量点的理论径向坐标,根据理论模型得到测量点的理论轴向坐标;由于径向及轴向红外测距仪的测量起始点与理论起始点稍有偏差,需要在支撑点理论径向及轴向坐标设置补偿数值,进而得到径向红外测距仪理论示数及轴向红外测距仪理论示数;
25、步骤(2)中的微调数值为径向红外测距仪测量起始点至液压杆中轴线的投影距离。补偿数值的设置方法为:径向红外测距仪理论示数为测量点理论径向坐标与顶部随形支撑柱半径之差,轴向红外测距仪理论示数为测量点轴向坐标与径向和轴向红外测距仪测量起始点的在径向投影距离之和;
26、(3)通过顺时针或逆时针旋转主动齿轮,带动过度齿轮、从动齿条,进而带动最外侧的支撑定位组件沿直径方向移动至径向红外测距仪显示至理论示数并锁紧固定螺母,通过观察径向红外测距仪,确定液压杆在直径方向位置是否一致;将步骤(1)的装配产品吊装放置于吊装放置于顶部随形支撑柱上;适当微调封头壳体位置,使得轴向红外测距仪示数显示至理论示数。调节液压杆的高度至随形托块与壳体表面接触;将内侧支撑定位组件手动推至径向红外测距仪显示至理论示数后锁紧,分别调节液压杆高度至随形托块与壳体表面接触,可通过轴向红外测距仪示数的一致性辅助判定位置的准确性;
27、(4)将盖板吊至装配产品上方,调节盖板锁紧孔与底盘锁紧孔对齐后,向下放置盖板,安装锁紧螺杆,逐渐对角旋紧螺母,过程中通过盖板上的红外测距仪,保证四个象限装配间隙一致;
28、(5)安装完成后,按照要求固化条件进行固化。
29、与现有技术相比,本发明具有如下有益效果:
30、(1)通过在复合材料封头壳体顶部设置随形支撑柱配合复合材料封头壳体表面的随形托块实现对封头位置的固定,进而解决了类球形封头无平直支撑面的问题。
31、(2)通过设置双向(轴向和径向)红外测距传感器来保证复合材料封头与待粘接金属法兰相对位置的准确性,保证在受粘接压力的状态下金属法兰和封头粘接面的平行度,进而保证了粘接压力施加的均匀性及粘接面的胶层厚度的一致性。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com