
一种大尺寸流道石墨复合材料双极板真空热模压制备系统的制作方法
本发明涉及液流电池储能装置制造设备,具体涉及一种大尺寸流道石墨复合材料双极板真空热模压制备系统。
背景技术:
1、热模压工艺是复合材料双极板的一种成型方法,其原理是将石墨粉体与树脂等粉末原料混合后置于成型模具中,在特定的温度和压力下使树脂流动、浸润石墨并交联固化,形成双极板。
2、然而,采用热模压工艺制备的大尺寸双极板内部容易形成孔隙、气泡、分层等缺陷,其原因主要在于:传统的成型模具的成型腔室的排气位置处于成型腔室的边缘,从而导致热模压制品的长宽越大,成型腔室的排气距离越长、排气阻力越大;靠近成型腔室中心的气体来不及移动至边缘,靠近成型腔室边缘的树脂就已经交联固化,堵塞粉体间隙及树脂体系中的气体排出路径,从而导致成型腔室内部的气体、水分子和小分子挥发性副产物不能及时逸出。
技术实现思路
1、本发明的目的在于提供一种大尺寸流道石墨复合材料双极板真空热模压制备系统,以解决热模压工艺制备大尺寸复合材料双极板的过程中,原料固化所需的时长短于原料中气体逸出所需的时长,导致原料中的气体不能在双极板成型之前及时逸出的技术问题。
2、为解决上述技术问题,本发明具体提供下述技术方案:
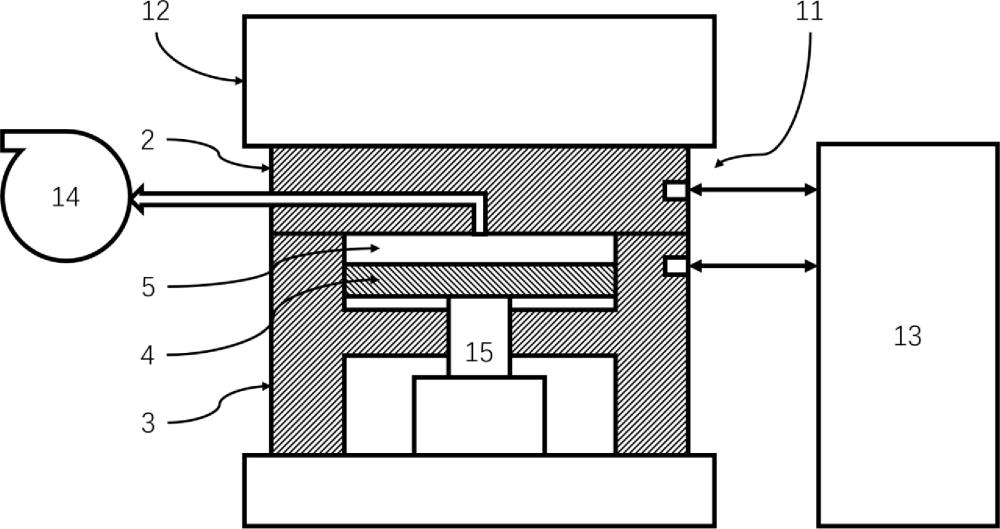
3、一种大尺寸流道石墨复合材料双极板真空热模压制备系统,包括成型模具、压力机、加热系统、真空发生器、驱动器和控制器;
4、所述成型模具包括模架,以及安装在所述模架上的第一成型部、第二成型部和活动成型部,所述活动成型部能够移动地设置于所述第二成型部的型腔中,所述第一成型部、所述第二成型部和所述活动成型部共同限定形成所述成型模具的成型腔室;
5、所述压力机被配置为驱动所述第一成型部、所述第二成型部沿开模和合模方向相对移动;
6、所述驱动器安装于所述模架,并与所述活动成型部传动连接,且被配置为在所述第一成型部和所述第二成型部合模后继续移动所述活动成型部,以改变所述成型腔室的容积;
7、所述加热系统被配置为加热所述第一成型部和所述第二成型部;
8、所述真空发生器被配置为抽吸所述成型腔室内部的气体;
9、所述控制器被配置为向所述压力机、所述加热系统、所述真空发生器和所述驱动器发出指令,以使得所述成型模具保持合模状态时,所述驱动器移动所述活动成型部以改变所述成型腔室的容积,并调整所述压力机的输出压力和所述加热系统的加热功率。
10、进一步地,所述第一成型部内设置有第一排气通道,所述第一排气通道的一端连通所述成型腔室,所述第一排气通道的另一端连接所述真空发生器。
11、进一步地,所述第一排气通道包括第一排气流道和第一排气槽;
12、所述第一排气槽的宽度小于粉末原料颗粒的粒径,多个所述第一排气槽纵横交错地设置在所述第一成型部中,并形成覆盖所述成型腔室的一面的第一排气网络;
13、所述第一排气网络、所述第一排气流道与所述真空发生器顺序连通。
14、进一步地,所述第一成型部包括:成型部本体,以及安装在所述成型部本体中的多个矩形镶件;
15、多个矩形镶件遵循矩形阵列排布,相邻的两个矩形镶件之间预设有构成所述第一排气槽的缝隙;
16、所述第一排气流道设置在所述成型部本体内。
17、进一步地,所述第二成型部的型腔中设置有沿开模方向凹陷的安装腔室,所述活动成型部设置在所述安装腔室的内部;
18、所述驱动器的执行部穿过所述第二成型部并连接所述活动成型部,所述驱动器被配置为驱动所述活动成型部沿开模和合模方向移动。
19、进一步地,所述安装腔室和所述活动成型部之间的缝隙构成包围所述成型腔室的边缘的第三排气槽;
20、所述活动成型部内设置有第二排气通道,所述第二排气通道的一端连通所述第三排气槽,所述第二排气通道的另一端连接所述真空发生器。
21、进一步地,所述第二排气通道包括:排气管和第二排气流道;
22、所述排气管的一端固定连接所述活动成型部,所述排气管的另一端沿合模方向穿过所述第二成型部且连接所述真空发生器;
23、所述第二排气流道设置在所述活动成型部的内部,所述第二排气流道连通所述第三排气槽和所述排气管。
24、进一步地,所述驱动器的执行部是圆柱体,所述第二成型部内设置有第一避让孔,所述驱动器的执行部与所述第一避让孔间隙配合,且所述第一避让孔内安装有与所述驱动器的执行部滑动配合的第一密封圈;
25、所述第二成型部内设置有第二避让孔,所述第二避让孔与所述排气管同轴间隙配合,且所述第二避让孔内安装有与所述排气管滑动配合的第二密封圈。
26、进一步地,所述成型腔室包括相对设置的第一成型面和第三成型面,以及连接所述第一成型面和所述第三成型面的边缘的第二成型面;
27、所述第一成型面设置于所述第一成型部,所述第一成型面被配置为在所述真空热模压过程中形成热模压制品的第一面;
28、所述第二成型面设置于所述第二成型部,且构成所述安装腔室的内壁,所述第二成型面被配置为在所述真空热模压过程中形成热模压制品的周壁;
29、所述第三成型面设置于所述活动成型部,所述第三成型面被配置为在所述真空热模压过程中形成热模压制品的第二面。
30、进一步地,所述第一成型面设置有第一流道成型凸筋,所述第一流道成型凸筋被配置为在所述真空热模压过程中形成所述热模压制品的第一面流道;
31、所述第三成型面设置有第二流道成型凸筋,所述第二流道成型凸筋被配置为:在所述真空热模压过程中形成所述热模压制品的第二面流道。
32、本发明与现有技术相比较具有如下有益效果:
33、本发明提出的真空热模压制备系统能够在真空热模压过程中实时地改变成型腔室内的容积、压力和温度,从而能够实现:
34、在真空热模压的初始阶段设定大容积、低压力、低温度的工艺参数,以降低树脂的固化速度,并提高原料的孔隙率,从而缩短气体逸出所需的时长;
35、在真空热模压的终止阶段设定小容积、高压力、高温度的工艺参数,以提高树脂的固化速度,并降低原料的孔隙率,从而提高热模压制品的致密度。
1.一种大尺寸流道石墨复合材料双极板真空热模压制备系统,其特征在于,
2.根据权利要求1所述的大尺寸流道石墨复合材料双极板真空热模压制备系统,其特征在于,
3.根据权利要求2所述的大尺寸流道石墨复合材料双极板真空热模压制备系统,其特征在于,
4.根据权利要求3所述的大尺寸流道石墨复合材料双极板真空热模压制备系统,其特征在于,
5.根据权利要求1所述的大尺寸流道石墨复合材料双极板真空热模压制备系统,其特征在于,
6.根据权利要求5所述的大尺寸流道石墨复合材料双极板真空热模压制备系统,其特征在于,
7.根据权利要求6所述的大尺寸流道石墨复合材料双极板真空热模压制备系统,其特征在于,
8.根据权利要求7所述的大尺寸流道石墨复合材料双极板真空热模压制备系统,其特征在于,
9.根据权利要求5所述的大尺寸流道石墨复合材料双极板真空热模压制备系统,其特征在于,
10.根据权利要求9所述的大尺寸流道石墨复合材料双极板真空热模压制备系统,其特征在于,
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com