
一种超薄底膜微孔板及其激光焊接方法与流程
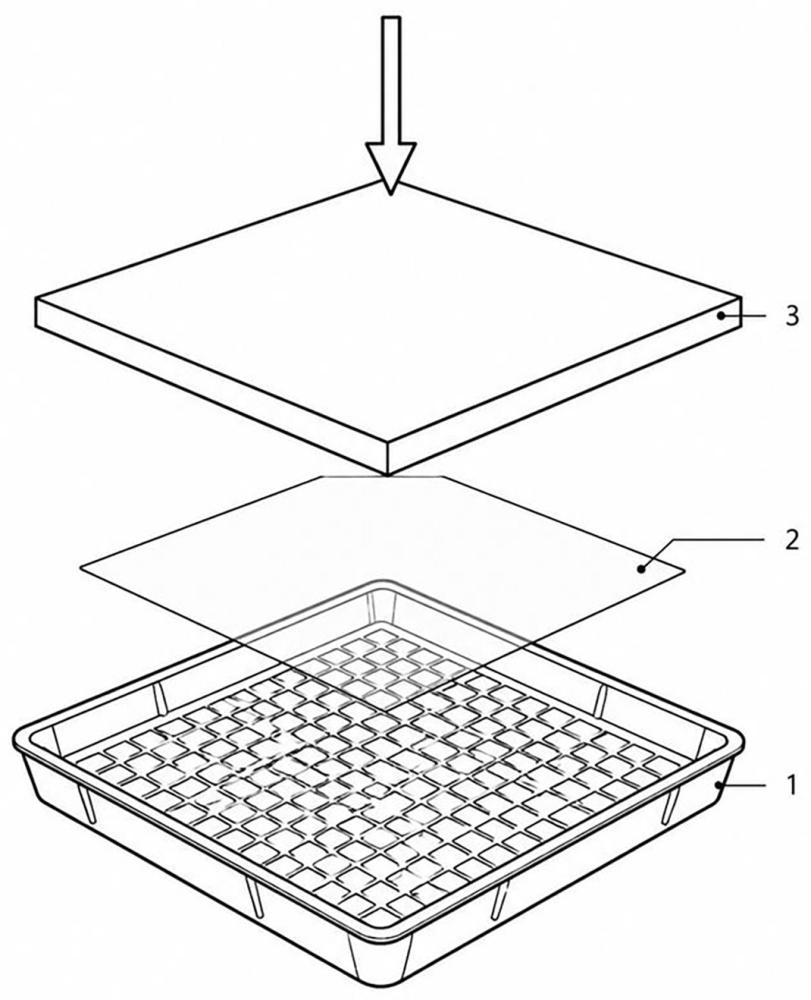
本发明涉及生物实验耗材以及激光加工,具体涉及一种超薄底膜微孔板及其激光焊接方法。
背景技术:
1、微孔板(如多孔过滤板、细胞培养板、高内涵成像微孔板等)在生物医学、化学分析、药物筛选及高通量检测等领域应用广泛。随着高内涵成像(hci)技术和自动化显微分析技术的快速发展,对微孔板底部的光学性能提出了越来越严苛的要求。具体而言,为实现高质量的细胞成像、快速自动对焦以及精确的荧光信号采集,微孔板底部需要具备高度透明的光学窗口,且该窗口应具有极高的平整度和一致性的厚度,以确保各微孔间的成像质量均一、光路偏差最小化。
2、为满足上述要求,当前主流的技术方案是将一层超薄透明底膜与微孔板基板进行精密结合,以底膜作为细胞培养或样品观察的承载面,同时兼顾气体交换(对于细胞培养而言)和光学检测需求。该底膜通常为聚合物薄膜,厚度一般在25μm至200μm之间,既要保证足够的光学透明度和机械强度,又要尽可能薄以减少成像时的光程差和自发荧光干扰。然而,正是这一“超薄”特性,给底膜与基板之间的可靠、无损结合带来了极大的技术挑战。
3、传统的结合方式包括粘合剂粘合、热压键合和超声焊接。粘合剂粘合存在析出物污染、溢胶到微孔中、老化和生物相容性差等问题。热压键合容易导致超薄膜结构变形,多孔底膜平整度一致性较差。超声焊接则通常需要在界面上设计“能量导引”结构,这对于厚度极薄(例如小于200μm)的底膜而言难以实现,且高强度的超声振动极易损坏薄膜。传统的粘合、热压或超声焊接方式,在用于非透明基板与超薄透明底膜结合时,存在污染、微结构变形或薄膜破损等突出问题。
4、激光焊接虽然精度高,但对于厚度极薄的非透明基板,需要解决如何将热量精准控制在焊接界面,避免因基板过度吸热而损伤超薄底膜及微孔结构的技术难题。此外,超薄底膜(厚度<200μm)热容小,焊接所需的热量极易瞬间穿透膜层导致熔穿报废;同时,微孔基板因微孔结构导致有效导热截面小、散热差,热量易在孔口边缘积聚,造成孔径变形或堵塞,加之微孔基板表面凹凸不平引起的光散射与接触热阻不均,极易产生局部过烧或虚焊。焊接强度与结构完整性难以兼顾。例如,美国专利us20080211430a1公开了一种细胞培养容器的激光焊接组装方法,通过在容器侧壁靠近透气膜的部分掺入红外吸收材料(如炭黑),使红外激光选择性地熔化该吸收部分,从而将侧壁框架与透气膜密封粘合。该方案通过“红外吸收材料仅在待焊界面附近”的设计,一定程度上实现了焊接热量的空间选择性。然而,该方案与微孔板超薄底膜焊接的实际需求仍存在显著差距:该方案依赖于在侧壁结构上形成厚度达0.5mm以上的红外吸收凸缘作为熔融材料来源,而超薄底膜(<200μm)不存在此类结构冗余;且该方案基于光学透明基板设计,未涉及非透明基板自身吸收激光导致的“热量偏移”和热积累问题;此外,该方案针对单一腔室的边缘焊接,而微孔板包含密集微孔阵列,焊接区域需精确对应各微孔底部轮廓,对焊接均匀性和微孔间热隔离的要求远为严苛。
5、因此,尽管激光焊接在理论上具备潜力,但现有技术尚未提供一种能够同时解决非透明基板热量精准控制、超薄底膜无损焊接及高光学质量要求的完整方案。
技术实现思路
1、本发明提出一种超薄底膜微孔板及其激光焊接方法,以实现超薄底膜与微孔基板高精度、高强度的气密性封装。
2、技术方案
3、本发明第一方面提出一种超薄底膜微孔板的激光焊接方法,步骤为:
4、s1工件装配与预固定,将微孔基板与超薄底膜上下叠放并对准,确保超薄底膜完全覆盖待焊接的微孔区域,并进行预固定;
5、所述微孔基板与超薄底膜为相同材质,其中超薄底膜为透明或半透明以透过光,且对激光波长为800nm~1100nm的透过率大于85%;所述微孔基板为含有着色剂而呈现非透明以吸收光,且对激光波长为800nm~1100nm的吸收率大于80%;
6、s2采用透射式激光焊接,激光波长为800nm~1100nm,使激光束从上至下穿过超薄底膜,并采用正离焦的方式,将焦点偏移至微孔基板表面以下,将直径为0.2mm~0.8mm的光斑聚焦于超薄底膜与微孔基板的接触界面;
7、s3沿预设的焊接路径进行激光扫描焊接。
8、进一步的,所述步骤s1中预固定为超声点焊或热压,当采用热压进行预固定时,施加0.1~0.5mpa的均匀压力。
9、进一步的,所述步骤s1中着色剂为炭黑,炭黑添加质量为微孔基板质量的0.2~0.8%。
10、进一步的,所述步骤s2中透射式激光焊接的激光功率为1w~50w,扫描速度为10mm/s~500mm/s。
11、进一步的,所述步骤s2中透射式激光焊接采用波形可控的激光输出。
12、进一步的,所述激光输出为脉冲激光或调制连续波;当激光输出为脉冲模式时,在所述热量易积聚区域内,将脉冲间隔延长至基础脉冲间隔的1.5倍至5倍;当激光输出为调制连续波模式时,在所述热量易积聚区域内,将激光功率降低至非敏感区基础功率的50%~85%。
13、进一步的,所述步骤s3中焊接路径采用非连续点焊或波浪形轨迹。
14、进一步的,还包括在激光焊接过程中,向焊缝区域吹送惰性气体,流量为5~20l/min。
15、本发明第二方面提出一种超薄底膜微孔板的激光焊接方法制备的超薄底膜微孔板。
16、有益效果
17、本发明针对现有激光焊接技术无法同时解决非透明基板热量精准控制、超薄底膜(厚度<200μm)无损焊接及微孔结构高精度保持的技术难题,提供了一种超薄底膜微孔板及其激光焊接方法。本申请将着色剂的功能拓展为“光学屏蔽+激光能量吸收”,实现了着色剂功能的协同利用,在不额外增加材料成本或改变基板基础配方的条件下,为超薄底膜与微孔基板的可靠焊接提供了能量转换基础。通过含有着色剂(如炭黑)的微孔基板对800nm~1100nm近红外激光的高吸收特性(吸收率>80%),结合正离焦、大光斑的低能量密度焊接策略,使激光能量在焊接界面高效转化并形成均匀热场,既避免了热量在非透明基板中的过度积累和偏移,又有效限制了热影响区范围,解决了超薄底膜因热容小而易穿孔或变形的固有问题。在此基础上,本发明进一步实现了焊缝均匀一致、微孔孔径偏差<3%、0.2mpa压力下无泄漏且拉断力高的综合性能,同时克服了us20080211430a1方案中依赖厚壁凸缘结构(≥0.5mm)、仅适用于单腔室边缘焊接、无法适配超薄底膜微孔板密集微孔阵列均匀焊接需求的局限性,为微孔板的高质量封装提供了可靠的技术方案。
1.一种超薄底膜微孔板的激光焊接方法,其特征在于,步骤为:
2.根据权利要求1所述的一种超薄底膜微孔板的激光焊接方法,其特征在于,所述步骤s1中预固定为超声点焊或热压,当采用热压进行预固定时,施加0.1~0.5mpa的均匀压力。
3.根据权利要求1所述的一种超薄底膜微孔板的激光焊接方法,其特征在于,所述步骤s1中着色剂为炭黑,炭黑添加质量为微孔基板(1)质量的0.2~0.8%。
4.根据权利要求1所述的一种超薄底膜微孔板的激光焊接方法,其特征在于,所述步骤s2中透射式激光焊接的激光功率为1w~50w,扫描速度为10mm/s~500mm/s。
5.根据权利要求1所述的一种超薄底膜微孔板的激光焊接方法,其特征在于,所述步骤s2中透射式激光焊接采用波形可控的激光输出。
6.根据权利要求5所述的一种超薄底膜微孔板的激光焊接方法,其特征在于,所述激光输出为脉冲激光或调制连续波;当激光输出为脉冲模式时,在所述热量易积聚区域内,将脉冲间隔延长至基础脉冲间隔的1.5倍至5倍;当激光输出为调制连续波模式时,在所述热量易积聚区域内,将激光功率降低至非敏感区基础功率的50%~85%。
7.根据权利要求1所述的一种超薄底膜微孔板的激光焊接方法,其特征在于,所述步骤s3中焊接路径采用非连续点焊或波浪形轨迹。
8.根据权利要求1所述的一种超薄底膜微孔板的激光焊接方法,其特征在于,还包括在激光焊接过程中,向焊缝区域吹送惰性气体,流量为5~20l/min。
9.一种如权利要求1-8所述的一种超薄底膜微孔板的激光焊接方法制备的超薄底膜微孔板。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com