
一种氟塑料换热器管板管束烧结熔接装置的制作方法
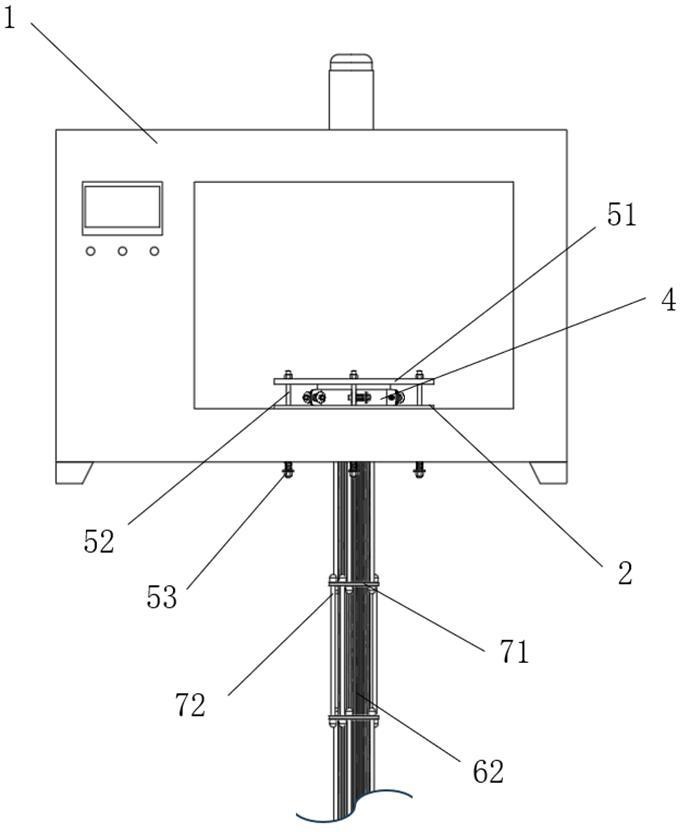
本发明涉及换热器设备,具体涉及一种氟塑料换热器管板管束烧结熔接装置。
背景技术:
1、氟材料换热器以聚四氟乙烯、可溶性聚四氟乙烯等含氟高分子材料为核心构件,具备优异的耐强酸碱腐蚀、耐高温、低析出、高洁净等特性,是高端电子制造、生物医药、湿电子化学品生产流程中不可或缺的关键换热设备。在光伏硅片清洗、芯片湿法工艺、高纯试剂冷却等应用场景中,对换热器的密封性、连接强度、金属离子析出量及无渗漏指标提出了极为严苛的要求,其管板与管束的连接质量直接决定了换热器的整体性能和使用寿命。
2、当前行业内氟材料管板与管束的连接主要采用传统烧结熔融工艺,但该工艺存在诸多难以克服的缺陷。管板与管束之间的装配间隙无法自适应消除,导致熔融时接触不充分、熔接深度浅,连接强度不足,使用过程中易出现渗漏、脱管、开裂等失效问题。同时,烧结过程依赖人工间断拧紧螺栓进行预紧与补偿,无法随温度变化实现连续自动补偿,生产一致性差,废品率高。此外,管板外周缺乏可控约束机构,高温下受热膨胀变形无序,易造成局部熔接过度或局部熔接不足,产品密封性与稳定性难以保证。由于上述技术瓶颈,高端电子级氟材料换热器长期依赖进口设备,存在成本高、交期长、维护不便等问题。
3、此外值得注意的是,现有技术普遍采用刚性模具进行烧结熔接,通过模具与管板的固定间隙产生压力。这种刚性模具的间隙固定不变,当产品尺寸变化或模具不匹配时,需重新加工或重新制作模具,通用性差且成本高昂。同时,外模与内钢芯均为刚性固定装置,无法消除因管板加工过程中的外圆车削误差、钻孔误差以及四氟管外径波动带来的装配误差,这些累积误差直接影响最终熔接效果,导致熔接压力不可控、管壁减薄量不可控、熔接强度不一致,严重制约了批量生产的质量稳定性。
技术实现思路
1、针对现有技术中的不足,本发明旨在提供一种能够自动适应装配误差、主动调节熔接压力的氟塑料换热器管板管束烧结熔接装置,以实现批量氟塑料换热器产品熔接质量的高度一致性,并显著降低生产成本。
2、为了实现以上技术目的,本发明提出一种氟塑料换热器管板管束烧结熔接装置,该装置包括:
3、炉体,内部具有加热腔,所述炉体的底部开设有通孔;
4、分瓣式环形定位件,设置于所述加热腔的底部并与所述通孔同轴布置,所述分瓣式环形定位件具有承托面,所述承托面用于水平承托管板,所述承托面的中心设有与所述通孔同轴连通的导向孔;
5、膨胀补偿销,包括分瓣式外销及轴向可调节地插设于所述外销内的锥度内销,所述膨胀补偿销用于插入从所述管板的孔中伸出的氟塑料管内,所述氟塑料管穿设于所述管板的孔中并组合构成管束;
6、抱箍机构,为分瓣式环形结构,环绕设置于所述承托面的外周侧,包括多个弧形箍瓣,所述弧形箍瓣配置有弹性补偿件,所述弹性补偿件用于向所述弧形箍瓣施加径向的弹性力;
7、弹性压紧机构,包括校正压板、拉杆组件及套设于所述拉杆组件上的弹性预紧件;所述校正压板设置于所述承托面的上方,所述拉杆组件下端与所述炉体连接,所述弹性预紧件向所述校正压板施加向下的弹性力。
8、本发明研发团队通过大量生产实践发现,现有刚性模具在烧结过程中采用固定间隙设计,模具与管板之间的间隙一旦加工完成即不可调节,当管板受热膨胀时,刚性外模无法退让,导致管束承受持续增大的径向挤压力,管壁被过度压缩而减薄甚至断裂;同时,刚性内芯无法消除管板钻孔误差及管径公差带来的装配间隙,使得部分管束与管板孔接触不实,熔接压力不足,而另一部分又因强行挤压导致局部过压,熔接质量严重不均。
9、而使用本发明上述装置进行氟塑料换热器管束管板烧结时,管板与所述抱箍机构之间无需预留间隙,通过膨胀补偿销、抱箍机构与弹性压紧机构在烧结过程中分别从径向、周向及轴向三个维度对管板-管束总成件施加同步约束,形成三维闭环的熔接压力场:膨胀补偿销通过锥度内销的轴向进给以消除装配间隙并施加均匀径向预紧力;抱箍机构通过弹性补偿件自适应约束管板外周膨胀并维持环向压应力;弹性压紧机构则通过弹性预紧件持续提供轴向压紧力并自动补偿热变形间隙。三者协同作用替代了现有刚性模具依赖固定间隙的被动模式,整体烧结过程中无需人工干预调整,能够自动补偿热膨胀间隙并保持持续预紧力,使不同批次、不同尺寸误差的产品均能获得一致且可控的熔接质量,焊接强度及管壁减薄量波动被有效控制,显著提升批量产品的熔接一致性、密封性及良品率。
10、进一步地,相邻所述弧形箍瓣之间设有径向向外延伸的连接耳,所述弹性补偿件为压缩弹簧,所述连接耳之间通过紧固件连接,所述压缩弹簧套设于所述紧固件上并位于所述连接耳的一侧。
11、进一步地,所述抱箍机构还包括外固定环,所述外固定环设置于所述弧形箍瓣的外周侧;所述弹性补偿件为压缩弹簧,所述压缩弹簧沿径向设置于所述外固定环与所述弧形箍瓣之间,以将所述弧形箍瓣压向管板外周。
12、进一步地,弹性补偿件为拉簧,弧形箍瓣上固定连接有导向块及拉簧耳座,导向块包括沿轴向间隔布置的上导向块和下导向块,上导向块与下导向块之间形成有供拉簧穿设的空间;拉簧沿周向布置且两端分别连接于相邻弧形箍瓣的拉簧耳座。
13、进一步地,所述抱箍机构包括3~12个弧形箍瓣,优选为6~12个弧形箍瓣。
14、进一步地,所述弧形箍瓣的内壁设有与管板外周面相适配的耐高温柔性衬垫。
15、进一步地,所述锥度内销包括锥度工作段,所述锥度工作段的锥度角为0.6~1.2°,优选为0.8°~1.0°。
16、进一步地,所述分瓣式外销为沿周向均布的三瓣式圆筒,所述外销的中心设有锥孔,所述外销的顶部设有径向向外延伸的限位台阶。
17、进一步地,所述校正压板上设有若干循环通孔。
18、进一步地,所述弹性预紧件为所述耐高温压缩弹簧,所述耐高温压缩弹簧为碟形弹簧或波形弹簧。
19、进一步地,所述拉杆组件贯穿所述分瓣式环形定位件与所述炉体连接。
20、进一步地,所述弹性压紧机构还包括环形校正板,所述环形校正板设置于所述校正压板的下方,所述环形校正板的外周侧与所述抱箍机构的内周面间隙配合,所述环形校正板用于在烧结过程中向管板施加轴向压力以促进熔融结合。
21、进一步地,所述分瓣式环形定位件由两个半环或多个弧形分瓣对接而成。
22、进一步地,所述分瓣式环形定位件与所述炉体的底部可拆卸的连接。
23、进一步地,所述炉体的底部、位于所述通孔处设有分瓣式保温装置,所述分瓣式保温装置包括两个对接成环的半环形保温件,中心形成有供氟塑料管穿过的保温通道。
24、进一步地,所述装置还包括用于套接所述管束的扰流板,及连接相邻扰流板的定距杆。
25、进一步地,所述炉体的底部设有加强环,所述加强环的内周侧设有台阶式承托结构,所述分瓣式环形定位件嵌设于所述台阶式承托结构内,所述台阶式承托结构对所述分瓣式环形定位件形成径向限位和轴向承托。
26、进一步地,所述导向孔的内周面用于与管板底部的圆形台阶结构配合。
27、进一步地,所述导向孔为台阶孔,所述台阶孔的内周面用于与管板底部的圆形凸台配合,所述台阶孔的孔肩用于承托管板底面。
28、与现有技术相比,本发明的有益效果为:本发明氟塑料换热器管板管束烧结熔接装置通过膨胀补偿销、抱箍机构与弹性压紧机构在烧结过程中分别从径向、周向及轴向对管板-管束总成件施加同步约束,形成三维闭环熔接压力场。相较于现有刚性模具依赖固定间隙的被动模式,使用本发明装置进行氟塑料换热器管板管束烧结时,管板与所述抱箍机构之间无需预留间隙,整体烧结过程中无需人工干预调整,能够自动补偿热膨胀间隙并保持持续预紧力,使不同批次、不同尺寸误差的产品均能获得一致且可控的熔接质量,焊接强度及管壁减薄量波动被有效控制,显著提升了批量产品的熔接一致性、密封性及良品率。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com