
一种纸提手一体化制备装置的制作方法
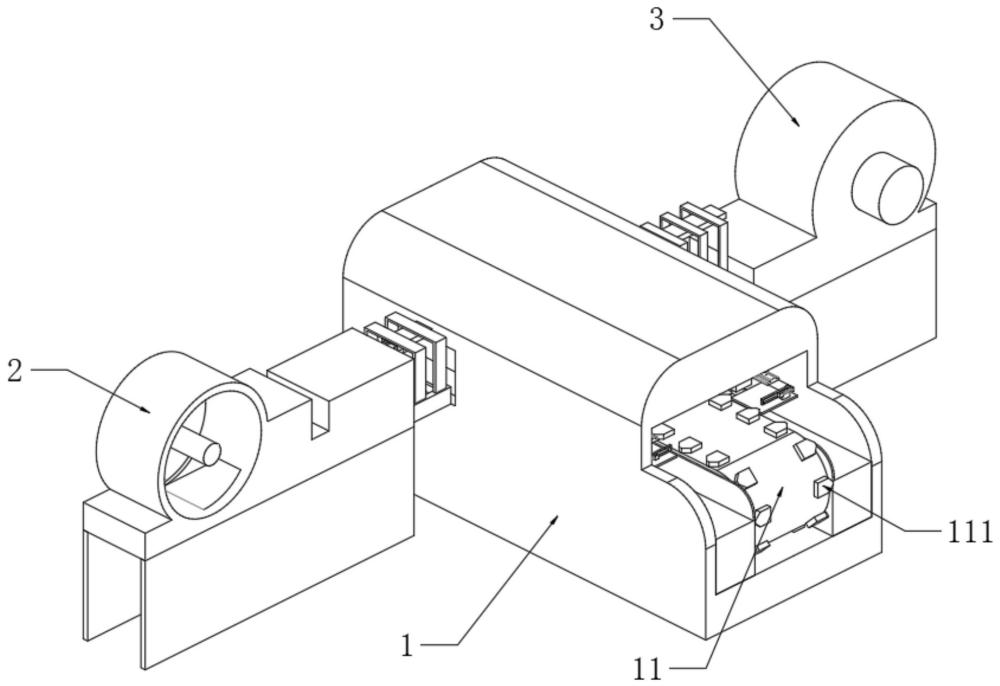
本发明涉及纸提手生产,尤其涉及一种纸提手一体化制备装置。
背景技术:
1、随着环保理念的普及,纸质包装制品因可降解性优势被广泛应用,纸提手作为纸质包装的重要配件,其生产加工技术备受关注,其中分体式纸提手的生产多采用分体式加工模式,即底卡与提手的预加工、装配、折叠固化等工序分散进行,需通过人工或多台设备转运衔接。
2、现有生产工艺中底卡与提手的装配后处理是保证连接强度的关键环节,而现有生产装置对该环节主要采用分体式分步加工模式:先通过独立设备完成折叠操作,再将半成品转运至涂胶设备进行胶层涂抹,最后转移至固化装置实现粘接固定,由于折叠、涂胶、固化工序分散在不同设备上完成,各工序间需人工或机械转运衔接,导致工序节奏松散、加工路径冗长,例如,折叠后的半成品在转运至涂胶设备过程中,易因定位偏差导致涂胶位置偏移;而涂胶后至固化前的等待时间,又会因胶层流动性变化影响粘接效果,不仅延长了单件产品的加工周期,还因工序协同性差制约了批量生产效率,成为制约分体式纸提手生产效能提升的关键瓶颈,因此存在一定的改进空间。
技术实现思路
1、本发明要解决的技术问题是:现有技术对分体式纸提手的生产中,其对于半成品的加工工序存在周期较长、衔接较长的缺点,为此我们提出一种纸提手一体化制备装置。
2、为了实现上述目的,本申请采用了如下技术方案:一种纸提手一体化制备装置,包括整合机外壳,整合机外壳的内部安装有输送带,输送带的两侧均和整合机外壳的内壁之间设置有凹槽,输送带表面的两侧均等距固定有限位块,整合机外壳内部的两侧靠近出口端均设置有预折涂胶机构,两个预折涂胶机构分别位于输送带的两侧,与预折涂胶机构相邻的整合机外壳的内壁均设置有翻折固化机构,翻折固化机构紧邻预折涂胶机构且更靠近整合机外壳的出口端;
3、预折涂胶机构包括通过吊杆悬挂设置在整合机外壳内部的矩形涂胶箱,矩形涂胶箱远离输送带的外侧等距开设有出胶头a,矩形涂胶箱底端靠近出胶头a的一侧等距开设有出胶头b,矩形涂胶箱正下方的整合机外壳的底端固定有电动推杆a,电动推杆a的伸缩端固定有l形上压板;
4、翻折固化机构包括固定在整合机外壳内壁上的平板,平板顶端远离矩形涂胶箱的一侧设置有折叠导向组件,折叠导向组件的一侧固定有压辊,压辊朝靠近输送带的方向水平移动,平板正上方的整合机外壳的内顶壁固定有电动推杆c,电动推杆c的底端固定有下压板,下压板的底端和平板的顶端均嵌设有制冷板。
5、优选的,折叠导向组件包括固定在平板一侧的l形支架,l形支架上开设有线性导孔,线性导孔的内部滑动贯穿有压辊,压辊的外端固定有连接板,l形支架远离输送带的一侧固定有电动推杆b,电动推杆b的伸缩端和连接板的内侧相连接,对预折折痕进行加强,并实现终折效果。
6、优选的,下压板的宽度小于矩形涂胶箱的宽度,下压板处于整合机外壳中偏向出胶头a、出胶头b的一侧,压辊在初始状态下相较于矩形涂胶箱更加远离输送带,平板的顶端高度位于输送带上表面高度下方0.5cm,利用下压板以增强折叠效果,并对弯折区域加速固化粘连。
7、优选的,出胶头a、出胶头b距两者相邻边的距离不同,矩形涂胶箱的底端高度位于输送带上表面高度上方0.5cm,l形上压板上升至最高点时,l形上压板内壁均和出胶头a内壁贴合,增加热熔胶在提手上的分布区域,并利用l形上压板和矩形涂胶箱实现对纸提手两端的预折效果。
8、优选的,限位块设置有多组,每组限位块关于输送带的中轴线呈对称分布,限位块的俯视截面为等腰直角六边形,每组限位块均位于输送带外表面的两外缘,实现对纸提手半成品的限位作用,避免运输时产生振动偏移。
9、优选的,整合机外壳的两侧分别安装有预加工线a、预加工线b,整合机外壳的内部设置有转运机构a以连接预加工线a,整合机外壳的内部设置有转运机构b以连接预加工线b,转运机构a、转运机构b在整合机外壳的内部呈前后平行分布,预加工线a包括依次设置的放卷机、异形裁切机、数控冲孔机,预加工线a的内部以及预加工线a和整合机外壳之间均通过输送机相衔接,转运机构a位于靠近整合机外壳一侧的输送机的上方,以对物料进行转运,实现对纸提手加工过程中的一体化连接,提高机械自动化程度。
10、优选的,转运机构a包括连接输送机和整合机外壳内顶壁之间的线性电动导轨a,线性电动导轨a的内部滑动安装有电动升降滑块a,电动升降滑块a的底端固定有气动夹板,电动升降滑块a的水平滑动方向和输送带上物料的移动方向呈垂直分布。
11、优选的,预加工线b包括依次设置的放卷机、长条裁切机、丝网印刷机、uv固化机,预加工线b的内部以及预加工线b和整合机外壳之间均通过输送辊相衔接,转运机构b位于靠近整合机外壳一侧的输送混的上方,以对物料进行转运和装配对接。
12、优选的,转运机构b包括连接输送辊和整合机外壳内顶壁之间的线性电动导轨b,线性电动导轨b的内部滑动安装有电动升降滑块b,电动升降滑块b的底端固定有对接组件,对接组件包括固定在电动升降滑块b底端的u形架,u形架的底端固定有限位板,限位板的内部开设有矩形孔,u形架内部顶端的中心固定有电动伸缩杆,电动伸缩杆底部的伸缩端固定有气动吸板。
13、优选的,气动吸板的宽度小于矩形孔的宽度,气动吸板在初始状态下延伸至矩形孔的内部,此时气动吸板的两侧均和限位板的内侧壁之间留有等距间隙。
14、本发明的技术效果和优点:
15、本发明中,利用整合机外壳、预加工线a、b以及转运机构a、b等,以实现分体式纸提手的连续性装配加工,减少转运间隙,提高生产加工的一体化水平,且紧凑式的结构布局以及装配布局,减少制备装置整体的占地空间,并有效提升批量化生产的效率,同时利用111提高分体式纸提手装配时的稳定性,配合预折涂胶机构、翻折固化机构,确保纸提手装配过程的合理有序性,且利用90°预折涂胶以及180°终折固化,增强加工步骤之间的联动配合,减少生产步骤,同时提高纸提手成品结构的稳定性,且利用机械自动化操作,减少人工干预,避免人为操作导致的质量拨动,提升产品的合理率。
1.一种纸提手一体化制备装置,其特征在于,包括整合机外壳,所述整合机外壳的内部安装有输送带,所述输送带的两侧均和整合机外壳的内壁之间设置有凹槽,所述输送带表面的两侧均等距固定有限位块,所述整合机外壳内部的两侧靠近出口端均设置有预折涂胶机构,两个所述预折涂胶机构分别位于输送带的两侧,与所述预折涂胶机构相邻的整合机外壳的内壁均设置有翻折固化机构,所述翻折固化机构紧邻预折涂胶机构且更靠近整合机外壳的出口端;
2.根据权利要求1所述的纸提手一体化制备装置,其特征在于:所述折叠导向组件包括固定在平板一侧的l形支架,所述l形支架上开设有线性导孔,所述线性导孔的内部滑动贯穿有压辊,所述压辊的外端固定有连接板,所述l形支架远离输送带的一侧固定有电动推杆b,所述电动推杆b的伸缩端和连接板的内侧相连接。
3.根据权利要求2所述的纸提手一体化制备装置,其特征在于:所述下压板的宽度小于矩形涂胶箱的宽度,所述下压板处于整合机外壳中偏向出胶头a、出胶头b的一侧,所述压辊在初始状态下相较于矩形涂胶箱更加远离输送带,所述平板的顶端高度位于输送带上表面高度下方0.5cm。
4.根据权利要求2所述的纸提手一体化制备装置,其特征在于:所述出胶头a、出胶头b距两者相邻边的距离不同,所述矩形涂胶箱的底端高度位于输送带上表面高度上方0.5cm,所述l形上压板上升至最高点时,所述l形上压板内壁均和出胶头a内壁贴合。
5.根据权利要求1所述的纸提手一体化制备装置,其特征在于:所述限位块设置有多组,每组所述限位块关于输送带的中轴线呈对称分布,所述限位块的俯视截面为等腰直角六边形,每组所述限位块均位于输送带外表面的两外缘。
6.根据权利要求1所述的纸提手一体化制备装置,其特征在于:所述整合机外壳的两侧分别安装有预加工线a、预加工线b,所述整合机外壳的内部设置有转运机构a以连接预加工线a,所述整合机外壳的内部设置有转运机构b以连接预加工线b,所述转运机构a、转运机构b在整合机外壳的内部呈前后平行分布,所述预加工线a包括依次设置的放卷机、异形裁切机、数控冲孔机,所述预加工线a的内部以及预加工线a和整合机外壳之间均通过输送机相衔接,所述转运机构a位于靠近整合机外壳一侧的输送机的上方,以对物料进行转运。
7.根据权利要求6所述的纸提手一体化制备装置,其特征在于:所述转运机构a包括连接输送机和整合机外壳内顶壁之间的线性电动导轨a,所述线性电动导轨a的内部滑动安装有电动升降滑块a,所述电动升降滑块a的底端固定有气动夹板,所述电动升降滑块a的水平滑动方向和输送带上物料的移动方向呈垂直分布。
8.根据权利要求6所述的纸提手一体化制备装置,其特征在于:所述预加工线b包括依次设置的放卷机、长条裁切机、丝网印刷机、uv固化机,所述预加工线b的内部以及预加工线b和整合机外壳之间均通过输送辊相衔接,所述转运机构b位于靠近整合机外壳一侧的输送混的上方,以对物料进行转运和装配对接。
9.根据权利要求8所述的纸提手一体化制备装置,其特征在于:所述转运机构b包括连接输送辊和整合机外壳内顶壁之间的线性电动导轨b,所述线性电动导轨b的内部滑动安装有电动升降滑块b,所述电动升降滑块b的底端固定有对接组件,所述对接组件包括固定在电动升降滑块b底端的u形架,所述u形架的底端固定有限位板,所述限位板的内部开设有矩形孔,所述u形架内部顶端的中心固定有电动伸缩杆,所述电动伸缩杆底部的伸缩端固定有气动吸板。
10.根据权利要求9所述的纸提手一体化制备装置,其特征在于:所述气动吸板的宽度小于矩形孔的宽度,所述气动吸板在初始状态下延伸至矩形孔的内部,此时所述气动吸板的两侧均和限位板的内侧壁之间留有等距间隙。