
一种高韧性高耐候性聚丙烯吨包袋及其制备方法与流程
本发明涉及吨包袋,具体涉及一种高韧性高耐候性聚丙烯吨包袋及其制备方法。
背景技术:
1、吨包袋,又称集装袋、太空袋,是以聚丙烯扁丝织造基布并缝制而成的大型柔性包装容器,广泛应用于化工、建材、粮食、矿产等行业散装物料的仓储与运输。吨包袋使用工况苛刻,需反复经受吊装、跌落、堆码挤压以及长期露天存放,对袋体材料的韧性、耐候性与耐磨性提出了很高要求。然而,聚丙烯分子链刚性大、低温脆性明显,常规聚丙烯吨包袋袋体抗撕裂、抗冲击、抗弯折性能不足,在吊装、跌落、物料挤压过程中经纬线易发生断裂,承重稳定性差,存在安全隐患;同时,聚丙烯分子链在紫外线照射、高低温交变、潮湿氧化环境下易发生降解老化,长期露天堆放易脆化开裂,无法满足长期户外周转、反复吊装使用的工况需求。此外,现有改性吨包袋多采用单一助剂改性或简单双层复合结构,存在助剂分散不均、易沉降析出、复合层剥离、强度与耐候性无法兼顾的问题,同时改性工艺复杂、生产成本偏高,难以规模化推广。
2、中国发明专利cn104788814a公开了一种聚丙烯编织袋及其制备方法,该编织袋以聚丙烯为基材,添加紫外线吸收剂、碳酸钙、钛白粉、抗氧剂1010、抗氧剂168等助剂进行改性,虽然解决了编织袋耐热性、耐老化性的部分问题,但是袋体韧性提升有限,小分子紫外线吸收剂在加工及使用过程中易迁移析出、耐候持久性不足,难以兼顾高强度与高韧性、无法满足重载吊装与长期户外周转要求的问题。
3、中国发明专利cn118256037a公开了一种改性聚丙烯母料及其在聚丙烯编织袋中的应用,该方案将聚丙烯、改性组分与助剂预先制成母料后再用于扁丝生产,虽然解决了部分助剂分散不均、编织袋强度与加工性能改善的问题,但是依然存在袋体整体耐候性、耐磨性与承重韧性难以同步提升,长期户外使用仍易发生光氧老化脆化的问题。
4、综上,现有技术中尚缺乏一种能够在保证高强度高韧性的同时兼具优异耐候性与耐磨性的聚丙烯吨包袋材料。因此,亟需提供一种高韧性高耐候性聚丙烯吨包袋,以解决现有技术中存在的问题。
技术实现思路
1、本发明要解决的技术问题是:克服现有技术的不足,提供一种高韧性高耐候性聚丙烯吨包袋及其制备方法,旨在解决现有技术中聚丙烯吨包袋韧性不足、耐候性差、强度与耐候性难以兼顾的技术问题。
2、本发明的技术方案为:
3、一方面,本发明提供了一种高韧性高耐候性聚丙烯吨包袋,所述吨包袋包括袋体、吊带、封口结构及底部加固层,袋体为三层复合织造结构,由外至内依次包括外耐候防护层、中间高强韧性基层和内耐磨缓冲层;以重量份计,外耐候防护层由以下组分组成:丙烯-乙烯无规共聚聚丙烯67~77份、弹性增韧剂4.5~6.5份、纳米复合耐候助剂5~7份、主抗氧剂0.6~1份、辅抗氧剂0.4~0.8份、分散润滑剂1~1.8份、耐磨改性剂0.5~1.2份;中间高强韧性基层由以下组分组成:丙烯-乙烯无规共聚聚丙烯82.5~90.5份、弹性增韧剂6.5~8.5份、纳米复合耐候助剂4~6份、主抗氧剂0.4~0.7份、辅抗氧剂0.3~0.6份、分散润滑剂1.0~1.6份、耐磨改性剂1~2份;内耐磨缓冲层由以下组分组成:丙烯-乙烯无规共聚聚丙烯76~84份、弹性增韧剂4~6份、纳米复合耐候助剂2~4份、主抗氧剂0.2~0.5份、辅抗氧剂0.2~0.5份、分散润滑剂1~1.5份、耐磨改性剂1.5~2.5份。
4、本发明通过将吨包袋袋体设计为外耐候防护层、中间高强韧性基层与内耐磨缓冲层三层复合织造结构,使三层材料各司其职、协同互补:外耐候防护层直接接触户外环境,通过提高弹性增韧剂与纳米复合耐候助剂用量,构建致密的紫外屏蔽与抗老化防护屏障,阻隔紫外线、酸碱介质侵蚀,延缓聚丙烯基体光氧老化;中间高强韧性基层作为承力核心,采用最高的聚丙烯含量与弹性增韧剂配比,依托共聚聚丙烯优良的本体韧性与弹性增韧剂的能量吸收作用,承担吊装、装载过程中的拉伸、撕裂与冲击载荷,确保袋体在重载工况下经纬线不断裂;内耐磨缓冲层直接接触散装物料,通过提高耐磨改性剂用量,赋予袋体内壁优异的耐磨、抗刮擦与抗粉体冲刷能力,缓冲散装物料冲击。三层均以丙烯-乙烯无规共聚聚丙烯为基体,层间相容性好、结合牢固,杜绝了传统双层复合结构存在的复合层剥离问题;同时各层均复配主抗氧剂、辅抗氧剂与分散润滑剂,构建完整的抗氧化与助剂分散体系,使三层改性聚丙烯在熔融共挤、拉丝织造及长期使用过程中均保持性能稳定,从而在整体上实现高韧性、高耐候性与高耐磨性的统一,解决了传统单一改性聚丙烯吨包袋强度与耐候性无法兼顾、长期户外使用易老化脆化、重载吊装易撕裂的技术问题。
5、优选地,所述中间高强韧性基层的厚度大于外耐候防护层和内耐磨缓冲层的单层厚度;外耐候防护层的厚度为0.04~0.06mm,中间高强韧性基层的厚度为0.07~0.11mm,内耐磨缓冲层的厚度为0.05~0.07mm。
6、本发明通过限定三层厚度范围及厚度梯度关系,使中间高强韧性基层成为三层中最厚的承力主体,在单位面积内提供更多的受力材料,最大化袋体的抗拉伸、抗撕裂与抗冲击承载能力;外层保持较薄厚度以降低单位面积材料用量,同时依靠高浓度耐候助剂仍能形成有效的紫外防护屏障;内层厚度介于中间层与外层之间,兼顾耐磨防护与材料成本。三层厚度经共挤模头在线控制,层厚均匀、层间界面清晰,复合铸片总厚度处于0.16~0.24mm区间,既能保证扁丝织造基布具有足够的强度与克重,又避免材料冗余造成成本上升,实现承重性能与成本控制的平衡。
7、优选地,所述丙烯-乙烯无规共聚聚丙烯的mfr为3~5g/10min(230℃/2.16kg),具备优异的加工流动性与基础力学强度,适配吨包袋拉丝、编织成型工艺;弹性增韧剂为乙烯-1-辛烯共聚物poe,粒径均匀,与聚丙烯基体相容性极佳,可有效填充聚丙烯分子链间隙,吸收冲击能量,显著提升材料低温韧性与抗弯折、抗撕裂性能,解决聚丙烯低温脆断、受力开裂问题。
8、优选地,所述外耐候防护层的纳米复合耐候助剂由纳米二氧化钛和纳米氧化锌复配而成;中间高强韧性基层和内耐磨缓冲层的纳米复合耐候助剂为纳米二氧化钛。
9、本发明通过将纳米二氧化钛、纳米氧化锌两种纳米无机粉体复配,纳米二氧化钛与纳米氧化锌对紫外线具有高效反射与散射作用,可将200~400nm波段紫外线屏蔽于袋体表面之外,全方位抵御紫外线照射、高低温交变与潮湿氧化侵蚀,显著提高材料的高低温交变耐受性能,杜绝长期户外使用过程中出现的脆化、硬化与开裂问题,提升吨包袋耐候寿命。
10、优选地,所述外耐候防护层的主抗氧剂为抗氧剂1010或抗氧剂1076,辅抗氧剂为抗氧剂168或抗氧剂626;中间高强韧性基层的主抗氧剂为抗氧剂1010或抗氧剂1035,辅抗氧剂为抗氧剂168或dltp;内耐磨缓冲层的主抗氧剂为抗氧剂1010或抗氧剂1076,辅抗氧剂为抗氧剂168。
11、优选地,所述外耐候防护层的分散润滑剂由聚乙烯蜡和硬脂酸锌复配而成;中间高强韧性基层的分散润滑剂为聚乙烯蜡或eva蜡;内耐磨缓冲层的分散润滑剂由硬脂酸锌与聚乙烯蜡复配而成。
12、通过硬脂酸锌与聚乙烯蜡的复配,利用聚乙烯蜡对聚丙烯基体的亲和性及其低分子量润滑作用,改善纳米粉体、功能助剂与聚丙烯基体之间的界面相容性,避免纳米耐候助剂、耐磨粉体在混合与加工过程中团聚、沉降析出;同时硬脂酸锌兼具润滑与脱模作用,可降低熔体加工粘度,改善拉丝、编织加工性能,使各组分在聚丙烯基体中分散均匀、无局部强度缺陷,保证材料整体性能均匀稳定。
13、优选地,所述外耐候防护层的耐磨改性剂为超细滑石粉或硅酮母粒;中间高强韧性基层的耐磨改性剂为超细碳酸钙或硅酮母粒;内耐磨缓冲层的耐磨改性剂为硅酮母粒、超细滑石粉或蒙脱土。
14、耐磨改性剂可提升材料表面耐磨性与结构刚性,减少吨包袋吊装、摩擦过程中的表面磨损、纤维断裂,进一步提升承重稳定性。
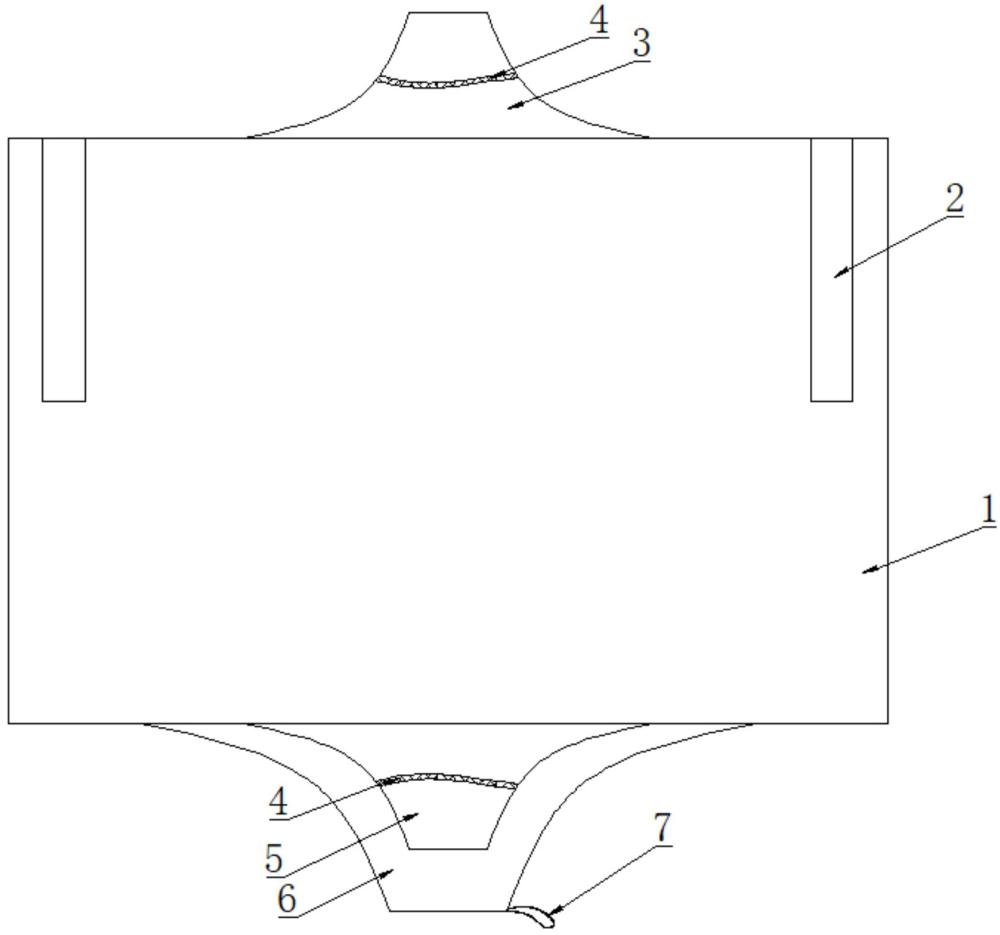
15、优选地,所述袋体的顶部和底部分别设置封口结构,顶部封口结构包括进料筒和扎紧进料筒的绳子,底部封口结构包括卸料筒和扎紧卸料筒的绳子;底部加固层位于袋体的底部,为固定在卸料筒周边的加固圈,加固圈底部设置开口,开口处设置抽绳,通过抽绳将开口封住或打开。
16、另一方面,本发明提供了上述高韧性高耐候性聚丙烯吨包袋的制备方法,包括以下步骤:
17、s1分层配料与预混:按照外耐候防护层、中间高强韧性基层和内耐磨缓冲层对应的配方分别称量原料,将各层原料分别投入高速混合机进行预混,分别制得外层预混料、中间层预混料和内层预混料;
18、s2分层熔融、共混造粒与干燥:将外层预混料、中间层预混料和内层预混料分别送入三台独立的双螺杆挤出机进行熔融共混、挤出造粒,分别得到外层改性粒子、中间层改性粒子和内层改性粒子,对改性粒子进行干燥;
19、s3三层共挤制备复合铸片:将干燥后的外层改性粒子、中间层改性粒子和内层改性粒子分别送入三层共挤机组的各挤出主机,三层熔体汇合进入共挤模头,一体挤出成型三层复合铸片;
20、s4分切、热拉伸与热定型:将三层复合铸片分切形成坯条,对坯条进行单向纵向热拉伸,再经热定型处理,制得具有完整三层结构的三层复合扁丝;
21、s5圆织织造:将三层复合扁丝作为经纱和纬纱投入圆织机织造,得到三层一体化复合基布;
22、s6裁剪缝制与后整理:将复合基布裁剪成吨包袋规格,将吊带、封口结构和底部加固层缝制装配于复合基布上,经后整理得到高韧性高耐候性聚丙烯吨包袋。
23、优选地,步骤s1中,先将丙烯-乙烯无规共聚聚丙烯投入高速混合机,以300~400r/min的转速搅拌3~5min;加入弹性增韧剂、分散润滑剂继续搅拌;再投入纳米复合耐候助剂、主抗氧剂、辅抗氧剂、耐磨改性剂;提升转速至800~1200r/min,控制混合温度75~95℃,持续混合8~12min,分别制得外层预混料、中间层预混料、内层预混料;步骤s2中,双螺杆挤出机料筒温度为:一区170~180℃、二区180~190℃、三区190~200℃,模头温度195~205℃;螺杆转速250~400r/min,机筒真空度≥-0.06mpa;改性粒子在80~90℃下干燥2~3h,含水率≤0.03%;步骤s3中,三层熔体加工温度190~210℃,模头温度200~210℃;步骤s4中,拉伸温度110~130℃,拉伸倍率5~6.5倍;热定型温度90~110℃,保温2~5s;步骤s5中,织造工艺:经密32~38根/10cm,纬密30~36根/10cm;步骤s6中,后整理包括热定型处理,热定型温度70~85℃。
24、本发明通过“分层配料预混-分层熔融造粒-三层共挤铸片-分切热拉伸热定型-圆织织造-裁剪缝制”六步工艺实现三层复合织造结构吨包袋的一体化制备:分层配料与预混使各层功能助剂先于挤出前在树脂中充分均匀分散,避免助剂团聚沉降;三台独立双螺杆挤出机分别对三层配方进行熔融共混改性,确保各层改性粒子组分准确、性能独立可控,杜绝层间配方串混;三层共挤使三层熔体在模头内一次汇合、一体成型为复合铸片,层间在熔融状态下形成熔接结合,结合强度高、无界面剥离风险,省去传统复合工艺的二次贴合工序;分切、热拉伸与热定型将复合铸片单向纵向拉伸5~6.5倍,使聚丙烯分子链沿拉伸方向高度取向,扁丝强度成倍提高,同时热定型消除拉伸内应力、稳定扁丝尺寸;圆织织造将三层复合扁丝交织成一体化复合基布,基布兼具三层功能;最终经裁剪缝制与低温热定型消除织造内应力,得到成品。整个工艺无需复杂改性设备与特殊工序,加工流程简单、能耗低、生产效率高,生产成本较双层复合改性工艺降低,可实现大批量工业化量产。
25、本发明与现有技术相比,具有以下有益效果:
26、1.本发明采用三层差异化功能复合结构设计,外耐候防护层、中间高强韧性基层、内耐磨缓冲层各司其职、协同配合。外层复配双组分纳米耐候助剂构建紫外-氧化双重防护屏障,抵御户外紫外线、温变、潮湿环境侵蚀;中间层作为主要承力层,匹配高含量弹性增韧剂,大幅提升扁丝及基布拉伸、抗撕裂、抗冲击与抗反复弯折能力;内层提高耐磨改性剂添加量,抵抗散装物料冲刷、刮擦磨损,同时三层基体选用同系列丙烯-乙烯无规共聚聚丙烯,层间熔融熔接,界面结合力高,有效规避传统复合吨包袋层间剥离失效的缺陷,同时实现高耐候、高韧性、高耐磨多重性能一体化。
27、2.本发明针对三层分别进行助剂体系定制化匹配,不同层选用适配的耐候助剂、抗氧剂体系、润滑剂以及耐磨改性剂,各层助剂用量按需分配,既避免耐候助剂过度添加带来的成本上升与加工缺陷,又防止耐磨粉体过量造成基体力学性能下降;主辅抗氧剂复配构建加工-使用全过程抗氧化体系,配合复配润滑剂改善无机纳米粉体的分散效果,降低助剂团聚、迁移析出风险,保证产品加工过程稳定,长期使用过程性能衰减慢,人工加速老化后依然维持较高力学强度保留率,延长吨包袋户外周转使用寿命。
28、3.本发明采用分层独立改性造粒再进行三层共挤铸片的工艺路线,各层配方独立可控,熔体在模头内部熔融共挤成型,无需后续胶黏剂复合等二次加工工序;后续经过分切、热拉伸-热定型取向制备三层一体化复合扁丝,再圆织、缝制得到成品。整套工艺可在现有聚丙烯编织吨包袋生产线基础上改造实现,无需全新定制特殊设备,工艺流程简洁,生产效率高,便于工业化大批量生产,相较于双层涂布/贴合改性吨包袋,整体原料与加工成本得到有效控制。
29、4.本发明制得的聚丙烯吨包袋兼顾重载吊装强度、抗跌落冲击性能,经过多次重载吊装-跌落试验后基布经纬纱不易断裂,使用安全性高;既能够满足化工、矿产、建材等重载物料短途周转,也适配粮食、矿粉等物料长期露天堆放、反复循环使用工况,拓宽聚丙烯吨包袋的实际应用场景。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com