
PEF切片及制备方法,低沸水收缩率PEF全拉伸丝及制备方法与流程
本发明涉及化学纤维的制造领域,具体涉及pef切片及制备方法,低沸水收缩率pef全拉伸丝及制备方法。
背景技术:
1、聚酯是经济发展的重要基础材料,随着pef(聚2,5-呋喃二甲酸乙二醇酯)生产工艺的成熟,在食品包装、纤维、工程塑料等领域展现出广阔的应用前景,将pef加工成全拉伸丝(fdy)是其高值化利用的重要途径。沸水收缩率是衡量纤维尺寸稳定性的关键指标。较低的沸水收缩率意味着纤维在后续加工或使用过程中形态更加稳定,产品品质更优。由于化学结构的不同,许多生物基聚酯相较于石油基聚酯表现出更低的熔点、更慢的结晶速率,这可能导致其在加工成全拉伸丝(fdy)时面临沸水收缩率偏高的挑战,因此开发一种兼具高强度与低沸水收缩率pef全拉伸丝至关重要。
2、中国发明专利cn103290506b公开了一种直接酯化缩聚法制备超细化收缩性可控共聚酯纤维的方法,利用三对热辊制备了收缩率可调的共聚酯纤维,但是原料为石油基聚酯,不涉及生物基聚酯的加工。由于pef与pet在化学结构、熔点、结晶行为及流变性能等方面存在显著差异,现有pet纤维的纺丝工艺参数无法直接适用于pef。
技术实现思路
1、为了开发一种兼具高强度与低沸水收缩率pef全拉伸丝,本发明的第一个方面提供了一种pef切片,制备原料包括2,5-呋喃二甲酸,乙二醇,催化剂和助剂,所述助剂包括成核剂,所述成核剂的添加量是2,5-呋喃二甲酸质量的0-2.5%,不包括0;所述pef切片的特性黏度为0.60-0.80dl/g。
2、本发明在pef合成的缩聚阶段引入成核剂,可以显著降低全拉伸丝的沸水收缩率,原因是成核剂在聚合物熔体中充当异相晶核,提供了大量结晶生长点,显著提高了pef的结晶速率和相对结晶度,促使pef形成细小、均匀的晶区,在纤维内部致密的细小晶区起到物理交联点的作用,在沸水处理过程抑制无定形区的链段运动,从而显著降低了全拉伸丝的沸水收缩率。
3、作为一种实施方式,所述成核剂包括二氧化钛、蒙脱土、二氧化硅或硫酸钡中的至少一种。
4、作为一种实施方式,所述2,5-呋喃二甲酸与乙二醇的摩尔比为1:(1.2-1.8);所述催化剂的添加量是2,5-呋喃二甲酸质量的0.02-0.15%。
5、作为一种实施方式,所述催化剂为金属催化剂,所述金属催化剂包括钛系、锗系、锑系、锡系或锌系催化剂中的至少一种。
6、作为一种实施方式,所述催化剂包括草酸亚锡、钛酸四丁酯、异丙醇钛、二丁基氧化锡或二氧化锗中的至少一种。
7、作为一种实施方式,所述助剂还包括抗氧剂,所述抗氧剂的添加量是2,5-呋喃二甲酸质量的0.01-0.15%。
8、作为一种实施方式,所述抗氧剂包括抗氧剂168、抗氧剂1010或抗氧剂1425中的至少一种。
9、本发明的第二个方面提供了一种pef切片的制备方法,包括以下步骤:
10、将2,5-呋喃二甲酸,乙二醇,催化剂和助剂混合,惰性气体保护下进行酯化反应;
11、酯化反应结束后进行预缩聚反应,然后进行终缩聚反应,反应完成后得到pef。
12、作为一种实施方式,所述酯化反应的温度为200-240℃,压力为0-0.4 mpa,酯化率>90%。
13、作为一种实施方式,所述预缩聚反应的温度为200-250℃,压力为-0.005mpa到-0.1mpa,时间为0.5-1.5h;终缩聚反应的温度为210℃-275℃,压力10-80pa,时间为0.5-3h。
14、作为一种实施方式,所述pef切片的制备方法,包括以下步骤:
15、将2,5-呋喃二甲酸,乙二醇,催化剂和助剂混合,惰性气体保护下升温至200-240℃,控制压力为0-0.4 mpa进行酯化反应,分离出副产水,直至理论出水量达到90%以上结束酯化;
16、酯化反应结束后调整温度至200-250℃进行预缩聚反应0.5-1.5h,然后继续升温至210℃-275℃,调整真空度至10-80pa进行终缩聚反应0.5-3h,反应完成后,出料切粒,干燥得到pef切片。
17、本发明的第三个方面提供了一种低沸水收缩率pef全拉伸丝,采用上述的pef切片制备得到。
18、本发明的第四个方面提供了一种上述低沸水收缩率pef全拉伸丝的制备方法,包括以下步骤:
19、将pef切片干燥后熔融挤出,得到熔体;
20、将熔体喷丝形成初生丝条,将初生丝条吹风冷却固化;
21、对冷却固化后的丝条进行上油处理,得到上油丝条;
22、将上油丝条进行二级热辊牵伸,然后第三热辊进行松弛热定型,得到定型丝条;
23、作为一种实施方式,所述将熔体喷丝形成初生丝条的具体步骤为:将熔体由熔体计量泵定量输送至纺丝箱体,由喷丝板挤出形成初生丝条。
24、作为一种实施方式,所述干燥为pef切片经转鼓烘箱进行结晶干燥,干燥的温度为110-170℃,干燥时间为8-24h,干燥后的含水率≤100ppm。
25、作为一种实施方式,所述干燥后通入冷却氮气降温至<60℃,再熔融挤出。
26、作为一种实施方式,所述熔融挤出分区段控温,所述加料段的温度为200-280℃,所述压缩段的温度为230-280℃,所述计量段的温度为240-280℃,所述机头压力为5-30mpa。
27、作为一种实施方式,所述熔融挤出的螺杆转速为28-35r/min。
28、作为一种实施方式,所述喷丝的压力为5-30mpa,所述纺丝箱体的温度为240-280℃,所述喷丝板的孔径为0.16-0.4mm。
29、作为一种实施方式,所述吹风冷却固化的温度为20-30℃,相对湿度为65-85%,风速为0.3-1m/s,进风和回风的压力差为600-800pa。
30、作为一种实施方式,所述上油处理的上油量为0.5-3.5wt%。
31、作为一种实施方式,所述二级热辊牵伸包括第一热辊牵伸和第二热辊牵伸,所述第一热辊牵伸的温度为80-130℃,速度为300-3000m/min,优选为1000-3000m/min,时间为0.1-0.4s;第二热辊牵伸的温度为130-190℃,速度为1500-5000m/min,时间为0.05-0.25s。
32、作为一种实施方式,所述松弛热定型的温度为120-200℃,时间为0.10-0.25s,速度为1300-5000m/min。
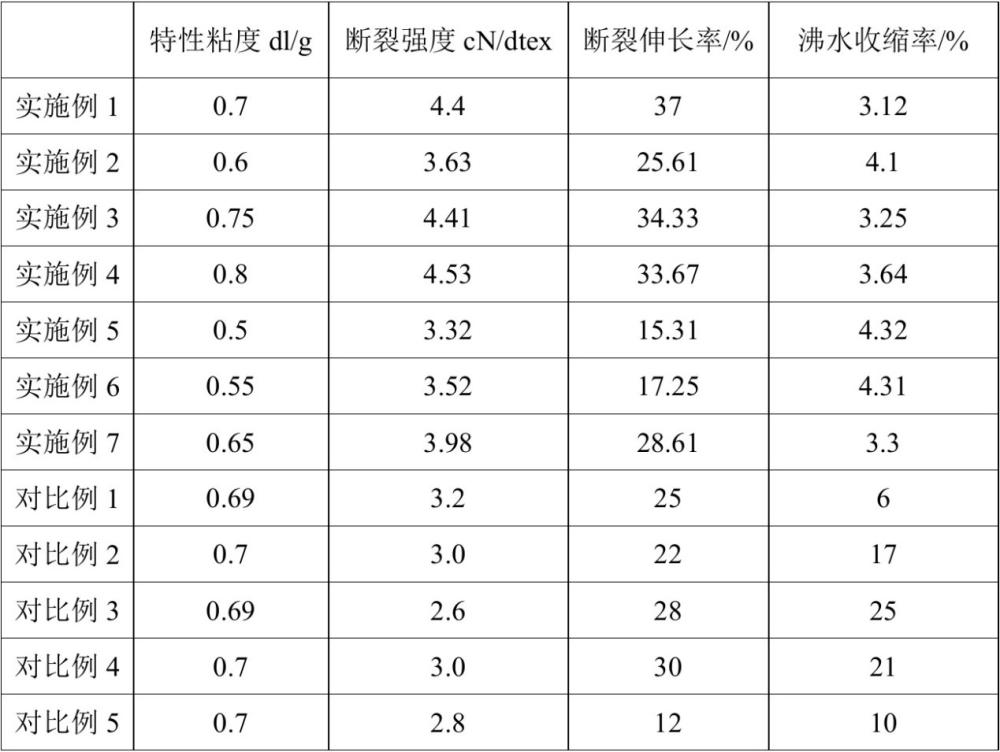
33、本发明在第三热辊对牵伸后的丝条进行松弛热定型,诱导pef分子链在松弛状态下充分结晶,有效释放纤维内应力,从而使pef全拉伸丝保持较高断裂强度的同时沸水收缩率显著降低。
34、作为一种实施方式,所述卷绕的速度为2520-4300m/min。
35、与现有技术相比,本发明具有以下有益效果:
36、(1)本发明所述pef切片,通过引入成核剂,显著提高了pef切片结晶速率和相对结晶度,促使pef切片内部形成细小、均匀的晶区,在松弛热定型过程中进一步促进结晶,更有效地抑制沸水处理过程中的链段松弛。
37、(2)本发明所述低沸水收缩率pef全拉伸丝的制备方法,采用“二级牵伸+第三热辊松弛热定型”的工艺,在第三热辊对牵伸后的丝条进行松弛热定型,诱导pef分子链在松弛状态下充分结晶,有效释放纤维内应力,从而使pef全拉伸丝保持较高断裂强度的同时沸水收缩率显著降低,解决了常规pef纤维因结晶不充分导致沸水收缩率偏高的问题。
38、(3)本发明所述低沸水收缩率pef全拉伸丝,成核剂与松弛热定型工艺协同配合,使纤维的沸水收缩率在原有降低基础上进一步优化,同时提升了力学强度,从而获得兼具高强度与极低沸水收缩率pef全拉伸丝。
39、(4)本发明对纤维制备工艺的各项关键参数均设定了较宽的可调范围,能够适配不同规格的pef切片及不同型号的纺丝设备,满足多样化生产需求,具有良好的工艺普适性与操作灵活性。
40、(5)本发明所述低沸水收缩率pef全拉伸丝,兼具高强度与极低沸水收缩率的优势,可以满足工业领域,如轮胎帘子线、输送带、绳索、土工织物;纺织服装领域,如运动服、户外装备;及家装领域,如汽车内饰、窗帘、沙发面料中对纤维尺寸稳定性较高的要求。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com