
高纯度2-乙氧基丙烯溶液的连续化生产工艺的制作方法
本发明涉及有机化合物合成与精化分离,具体涉及一种高纯度2-乙氧基丙烯溶液的连续化生产工艺。
背景技术:
1、当前2-乙氧基丙烯作为烯醇醚类有机中间体,用于精细化工与医药合成,工业上制备2-乙氧基丙烯的主要路线系采用2,2-二乙氧基丙烷在酸性催化剂作用下发生热解脱乙醇反应,该反应属于热力学平衡可逆反应,且反应物与产物均具有高度的热敏性与酸敏感性,现有技术多采用间歇反应釜或固定床反应体系,受限于反应器传热与传质阻力,物料在高温酸性区域内的停留时间分布过宽,处于受热状态的2-乙氧基丙烯在酸性介质催化下容易与脱出的乙醇发生逆向加成重新生成原料,同时引发产物自聚与开环缩合等副反应,使单程选择性下降,并在反应釜底残留高沸点结焦物,此外,反应产物、未反应原料与副产物乙醇容易形成近沸或共沸体系,传统精馏提纯需要高回流比与长加热时间,加速产物热降解,且精馏塔釜残留的微量游离酸持续催化产物分解生成丙酮与乙醇杂质,导致出料纯度难以提升。
2、现有技术在反应装置硬件结构得以优化的同时,针对连续化生产过程中动态工况波动的软件控制方法同样存在不足,例如,公开号为cn111187149b的中国发明专利申请公开了一种制备2-烷氧基丙烯的方法,该方案虽然采用连续流反应模式,但其过程调控依赖静态开环参数,未能针对微通道内气液两相剧烈膨胀引发的局部压力瞬时畸变建立动态反馈机制,在实际连续运行中,气相生成速率的微小扰动极易导致通道内部气塞阻力异常增大,引发物料实际流动停留时间失控漂移,促使产物在高温酸性环境中发生深度自聚与开环副反应,这种未对流体动力学状态进行实时反馈调节的缺陷,导致反应选择性与长周期运行稳定性难以兼顾。
3、因此,如何在较短且均匀的热历程下促进脱乙醇可逆反应正向进行,同时实现气液界面酸性催化剂中和失活与低能耗提纯分离,成为本发明所要解决的技术问题。
技术实现思路
1、本发明提供一种高纯度2-乙氧基丙烯溶液的连续化生产工艺,以解决如何在较短且均匀的热历程下打破脱乙醇可逆反应热力学平衡,同时实现气液界面酸性瞬间淬灭与低能耗提纯分离的问题,所采用的技术方案具体如下:
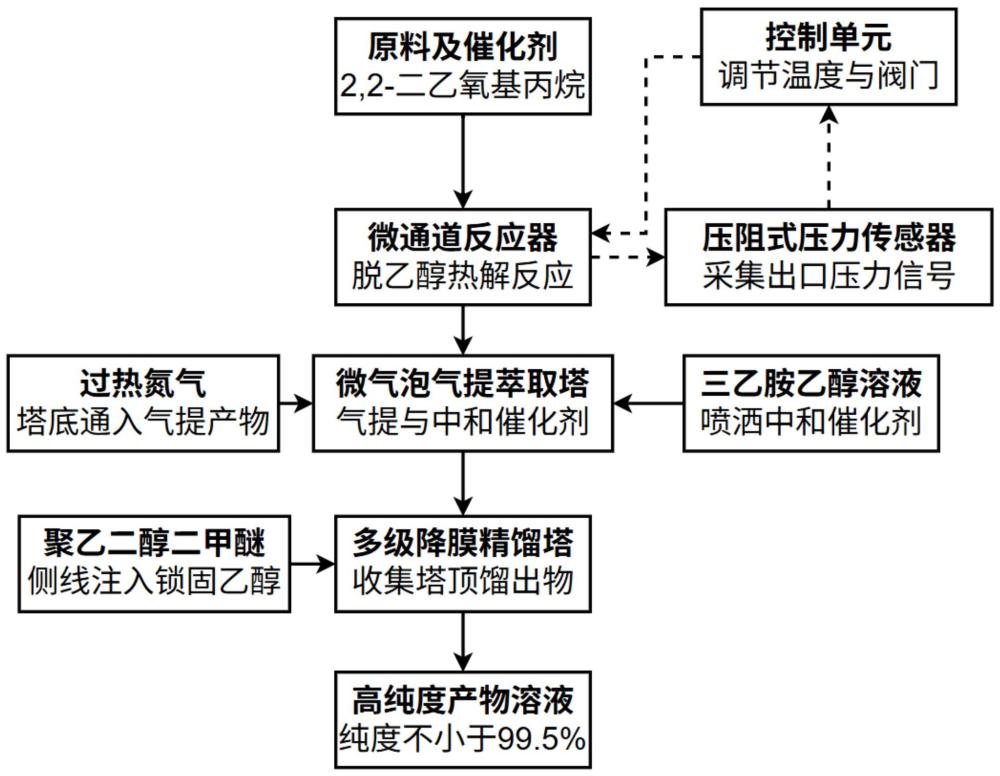
2、本发明提出了一种高纯度2-乙氧基丙烯溶液的连续化生产工艺,包括以下步骤:
3、步骤s1,将预热至60℃至80℃的2,2-二乙氧基丙烷与包含对甲苯磺酸催化剂的乙醇溶液按照10:1至20:1的质量比连续注入微通道反应器,在90℃至125℃以及50kpa至150kpa的压力下发生脱乙醇热解反应,控制物料在加热段的流动停留时间为0.8s至5.0s,输出含有2-乙氧基丙烯、乙醇、未反应2,2-二乙氧基丙烷以及对甲苯磺酸催化剂的连续反应流出物;
4、步骤s2,将连续反应流出物连续喷入微气泡气提萃取塔顶部,从塔底通入85℃至105℃的过热氮气,控制气液体积比为15:1至40:1,在塔中部喷洒质量百分比浓度为0.5%至1.5%的三乙胺乙醇溶液,通过过热氮气气提分离出气相产物,同时三乙胺与随连续反应流出物带入的对甲苯磺酸催化剂发生中和反应,塔顶连续输出含2-乙氧基丙烯的气相混合流,塔底连续排出富含未反应2,2-二乙氧基丙烷的液相流;
5、步骤s3,将气相混合流连续送入多级降膜精馏塔中部,控制塔顶冷凝温度为15℃至25℃、塔釜温度为75℃至88℃以及塔顶压力为20kpa至40kpa,冷凝后按照0.8:1至1.5:1的回流比收集塔顶馏出物,获得2-乙氧基丙烯质量百分比浓度大于或等于99.5%的高纯度2-乙氧基丙烯溶液。
6、优选的,微气泡气提萃取塔内部设置气孔率为30%至50%的微孔陶瓷布气板;在步骤s2中,微气泡气提萃取塔塔底排出的液相流连续送入闪蒸脱轻塔,在70℃至85℃的温度以及10kpa至30kpa的压力下闪蒸出未反应的2,2-二乙氧基丙烷,经冷凝后连续返回步骤s1作为原料;步骤s3中多级降膜精馏塔釜排出的乙醇流送入乙醇回收塔,脱水提纯后连续返回步骤s1作为催化剂配制溶剂。
7、优选的,在步骤s1中,乙醇溶液中对甲苯磺酸的质量百分比浓度为1.0%;微通道反应器的通道内径为1.0mm至3.0mm;微通道反应器外部换热油浴温度设定为100℃至120℃,系统背压阀控制压力为80kpa至120kpa,物料在微通道反应器加热段的流动停留时间控制为1.5s至3.0s。
8、优选的,在步骤s1中,微通道反应器出口段设置压阻式压力传感器,以大于或等于100hz的采样频率实时采集微通道反应器出口压力信号;当计算得到的出口压力滑动标准差波动值超过5.0kpa时,控制单元下调微通道反应器换热油浴的加热温度1.0℃至3.0℃,同时将系统背压阀开度放大2%至5%,使微通道反应器内部压力降恢复至80kpa至100kpa的稳态区间。
9、优选的,步骤s1包含以下顺次子步骤:步骤s11,压阻式压力传感器实时获取微通道反应器出口压力时域序列;步骤s12,控制单元根据出口压力时域序列计算流动过程中的滑动标准差波动值;步骤s13,当滑动标准差波动值大于5.0kpa时,输出降温控制指令下调换热油浴加热温度,同时输出阀位调整指令调大背压阀开度。
10、优选的,在步骤s3中,多级降膜精馏塔第15级理论塔板处连续侧线注入聚乙二醇二甲醚,注入流量为多级降膜精馏塔进料流量的2.0%至5.0%,聚乙二醇二甲醚的分子量为250至300;多级降膜精馏塔内2-乙氧基丙烯与乙醇的相对挥发度满足以下公式:,其中,为2-乙氧基丙烯在多级降膜精馏塔内的液相活度系数,为2-乙氧基丙烯在当前塔板温度下的饱和蒸气压,为乙醇在侧线注入聚乙二醇二甲醚后的液相活度系数,为乙醇在当前塔板温度下的饱和蒸气压。
11、优选的,多级降膜精馏塔釜连续排出的含有聚乙二醇二甲醚与乙醇的混合残液连续泵入萃取剂再生塔,在塔釜温度为110℃以及塔顶压力为10kpa的条件下蒸出乙醇,萃取剂再生塔釜降温后的聚乙二醇二甲醚连续循环返回多级降膜精馏塔的侧线注入口;蒸出的乙醇经冷凝后送入乙醇回收塔。
12、优选的,在步骤s2中,微气泡气提萃取塔内部装填不锈钢敏化环填料,塔高与塔径之比为15:1至20:1;过热氮气通入流量与连续反应流出物液体流量的体积比控制为20:1至25:1,三乙胺乙醇溶液中三乙胺的质量百分比浓度为0.6%至1.0%;微气泡气提萃取塔塔顶压力维持在100kpa至105kpa,塔釜温度控制在80℃至85℃。
13、优选的,在步骤s3中,多级降膜精馏塔具有20级至30级理论塔板,塔顶冷凝器温度维持在16℃至20℃,塔釜重沸器温度维持在78℃至82℃,塔顶操作压力维持在25kpa至35kpa;连续收集获得的高纯度2-乙氧基丙烯溶液中,2-乙氧基丙烯质量百分比浓度大于或等于99.6%,丙酮质量百分比含量小于或等于0.04%,乙醇质量百分比含量小于或等于0.12%。
14、优选的,步骤s1中的脱乙醇热解反应、步骤s2中的中和反应与步骤s3中的收集塔顶馏出物构成连续闭路运行体系;2,2-二乙氧基丙烷的单程转化率大于或等于67.8%,2-乙氧基丙烯的反应选择性大于或等于98.8%,系统连续运行时间大于或等于72h。
15、本发明的有益效果是:
16、1、在高纯度2-乙氧基丙烯溶液的连续化生产中,通过将预热原料流与催化溶液连续注入微通道反应器,利用微米级通道高传热系数使物料升温至脱乙醇热解温度,并控制加热段流动停留时间,控制主反应与副反应的反应历程,在较短时间内,脱乙醇主反应快速完成,而速率较慢的自聚与开环分解副反应因缺乏反应时间无法发生,避免产物受热降解与釜底结焦残渣生成,选择性与2,2-二乙氧基丙烷热解单程转化率,从源头上保障出料中2-乙氧基丙烯的纯度稳定
17、2、通过在微气泡气提萃取塔底通入干燥氮气,经微孔陶瓷布气板分散形成微米级气泡,利用相界面载带作用使2-乙氧基丙烯在出塔瞬间脱离液相反应体系,打破可逆反应热力学平衡并提高单程转化率;同时塔中部喷洒三乙胺乙醇溶液受热汽化,高挥发性碱性蒸气在气液相界面捕获中和随带的微量酸性催化剂,使酸催化效能失活,阻断残余酸在高温精馏工况下催化产物发生加成逆反应与开环分解,实现气相产物剥离与酸性催化剂中和失活。
18、3、通过在负压降膜精馏塔侧线连续注入高沸点极性调节剂聚乙二醇二甲醚,利用其分子中连续的醚氧基团孤对电子与乙醇分子形成强氢键络合物,使乙醇保持在液相体系中并降低乙醇在气相中的有效蒸气压,而2-乙氧基丙烯的气相逸度不受影响,拉开2-乙氧基丙烯与乙醇的相对挥发度,打破近沸分离瓶颈;配合降膜流动短停留时间与负压生产环境,避免热敏性产物重沸受热降解,在低回流比下连续馏出高纯度产物。