
一种利用超声辅助结晶的半连续铸造方法与流程
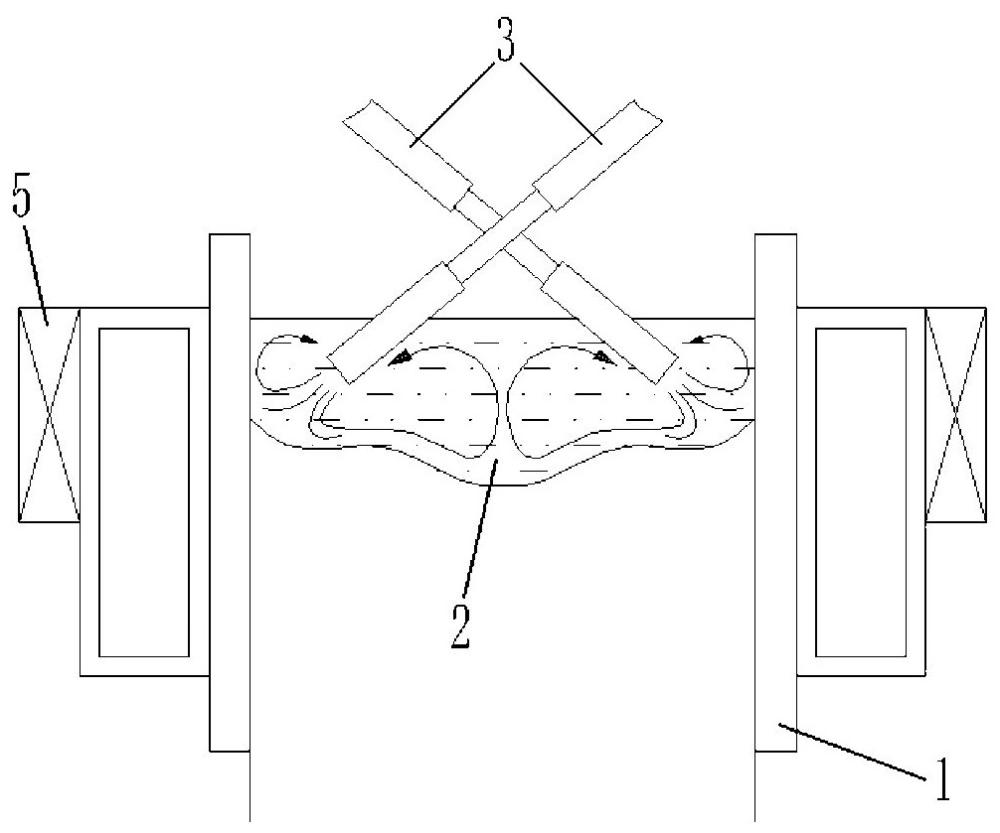
本发明涉及金属铸造,具体为一种利用超声辅助结晶的半连续铸造方法,该方法通过超声波主动调控液穴形状,使液穴趋于平坦,从而减少铸锭因内应力产生的裂纹,可广泛应用于铜合金、铝合金、镁合金等金属材料的半连续铸造。
背景技术:
1、如图1所示,在金属的半连续铸造过程中,由于结晶器1的强制冷却和热传导的梯度分布,金属熔液外层率先凝固形成凝壳,而中心区域仍保持液态,形成截面形状大致呈碗状的液穴2。铸造过程中,液穴2的位置和形状基本保持不变,而凝固的部分在引锭杆的牵引下不断向下移动,最终形成铸锭4。
2、金属铸造最难解决的是铸锭开裂问题,尤其是多合金铸锭。裂纹不具有可修复性,一旦铸锭产生裂纹,在后续的轧制过程中将产生大量的不良品和浪费。金属铸锭产生裂纹的根本原因在于内外层凝固速度不同:外层先凝固收缩,承受压应力;内部后凝固收缩,承受拉应力。在拉-压应力的作用下,铸锭内外层之间产生内应力,当内应力大于该温度下合金的极限强度时就会产生裂纹(包括凝固初期的热裂纹和凝固后期的冷裂纹)。对于金属熔液的结晶来说,液穴深度越大,内应力越大,开裂倾向越明显。因此,控制液穴深度和形状是减少铸锭开裂的关键。
3、目前,超声波技术在金属铸造领域已有所应用,其主要作用是利用超声波的空化效应和声流效应来细化晶粒、消除气孔和中心偏析等缺陷。空化效应是指超声波在金属熔液中产生大量微小的真空气泡(空泡),空泡崩溃时产生巨大的压强和强烈的冲击波,可促进形核、击碎柱状晶。声流效应是指超声波在金属熔液中形成声流,可促进熔液的流动和传热。
4、如图2所示,现有技术中通常将变幅杆3置于液穴2的中心位置,通过“中心超声”的方式细化晶粒,促进金属熔液的流动和传热。然而,这种“中心超声”的方式对液穴形状的主动调控能力十分有限。发明人意外发现,当超声功率超过700w时,超声波细化晶粒和传热的作用虽然得到了增强,但是会对液穴2的底部造成切割和侵彻,并形成新的凹坑,不仅增加了液穴的深度,而且加剧了铸锭的开裂倾向。
5、此外,现有技术中也有通过调整铸造工艺参数(如铸造速度、冷却强度等)来控制液穴深度的方案,但这些参数调整空间有限,比如铸造速度过低会降低生产效率,冷却强度过大可能导致铸锭开裂。
6、因此,亟需开发一种能够主动调控液穴形状的结晶方法,从根本上减少铸锭因内应力产生的开裂问题。
技术实现思路
1、针对现有技术无法主动调控液穴形状的缺陷,本发明提供一种利用超声辅助结晶的半连续铸造方法,其目的是通过将变幅杆倾斜指向液穴边部,利用超声波的空化效应“削峰”、声流效应“填谷”,使液穴趋于平坦,从而减少内外层凝固不同步所产生的内应力,从根源上降低铸锭开裂的风险。
2、为实现上述目的,本发明采用如下技术方案:
3、一种利用超声辅助结晶的半连续铸造方法,包括结晶器,在结晶器内设置有多根变幅杆;半连续铸造时,结晶器内的金属熔液形成液穴,变幅杆倾斜插入液穴内,并指向液穴的边部区域,通过超声波的空化效应破坏液穴边部凝壳的形成,同时利用超声波的声流效应促进合金熔液在液穴底部产生凝固,进而使液穴趋于平坦。
4、本发明将变幅杆倾斜指向液穴的边部区域(而非中心),利用超声波的空化效应和声流效应达到“削峰填谷”的目的:
5、1、超声波在液穴边部产生空化效应,空泡崩溃时产生巨大的压强和强烈的冲击波,打碎枝晶,破坏液穴边部凝壳的形成,相当于“削去”液穴边部的“峰”。
6、2、超声波在液穴中产生声流效应,在液穴底部形成回流区,强烈的紊流促进金属熔液的传质传热,加速液穴底部熔液的凝固,相当于“填平”液穴底部的“谷”。
7、通过“削峰填谷”的协同作用,使原本深而陡的碗形液穴趋于平坦。平坦的液穴使铸锭的结晶面具有较为均匀的温度场,促使铸锭内外层同步凝固收缩,从而最大限度上降低内应力的产生,从根源上减少铸锭开裂。
8、进一步改进技术方案:所述结晶器的结晶腔为矩形,用来铸造扁锭;多根变幅杆沿结晶腔的四边均匀排列。
9、进一步改进技术方案:所述结晶器的结晶腔为圆形,用来铸造圆柱铸锭;多根变幅杆沿结晶腔的圆周方向均匀排列。
10、进一步改进技术方案:变幅杆的工作频率为20-30khz,功率大于700w。
11、进一步改进技术方案:变幅杆与垂直方向的夹角为40-70°,头端距液穴边部区域的距离为5-40mm。
12、进一步改进技术方案:在结晶器的外围设置电磁搅拌装置,电磁搅拌装置通过洛伦兹力驱动合金熔液产生对流,促进液穴界面处温度场的均匀化。
13、进一步改进技术方案:对于黑色金属铸锭,半连续铸造的速度为35-50mm/min,引拉时间为5-7s,引拉速度为70-100mm/min,停止时间为5-7s。
14、进一步改进技术方案:对于有色金属铸锭,半连续铸造的速度为45-55mm/min,引拉时间为3-5s,引拉速度为90-110mm/min,停止时间为3-5s。
15、进一步改进技术方案:二次水采用喷雾的方式对铸锭进行冷却。
16、进一步改进技术方案:在变幅杆上设置有摆动机构,摆动机构用于使变幅杆产生左右或上下摆动。
17、实施上述技术方案后,相比背景技术,本发明可产生以下有益效果:
18、1、本发明通过“削峰填谷”主动调控液穴形状,使液穴趋于平坦,重构了结晶面和温度场。平坦的结晶面和温度场有助于金属熔液同步凝固收缩,最大程度上降低了内应力的产生,从根源上降低了铸锭开裂的风险。
19、2、现有技术中普遍认为超声波技术仅能用来细化晶粒和优化组织结构,将变幅杆放置于液穴的中心,是为了扩大超声的作用范围。本发明突破这一技术偏见,将变幅杆指向液穴边部,实现了对液穴形状的主动调控,取得降低铸锭开裂的技术效果,这是预料不到的。
20、3、本发明不限于特定合金或铸锭形状,可广泛应用于铜合金、铝合金、合金钢等金属材料的半连续铸造,适用于生产大规格的扁锭、圆锭等铸锭。
21、4、本发明可与电磁搅拌等技术协同使用,电磁搅拌使温度场均匀化,为超声“削峰填谷”创造更有利的条件,二者结合能够形成“温度场均匀化+液穴形状主动调控”的协同效应。
1.一种利用超声辅助结晶的半连续铸造方法,其特征在于:包括结晶器,在结晶器内设置有多根变幅杆;半连续铸造时,结晶器内的金属熔液形成液穴,变幅杆倾斜插入液穴内,并指向液穴的边部区域,通过超声波的空化效应破坏液穴边部凝壳的形成,同时利用超声波的声流效应促进合金熔液在液穴底部产生凝固,进而使液穴趋于平坦。
2.如权利要求1所述的一种利用超声辅助结晶的半连续铸造方法,其特征在于:所述结晶器的结晶腔为矩形,用来铸造扁锭;多根变幅杆沿结晶腔的四边均匀排列。
3.如权利要求1所述的一种利用超声辅助结晶的半连续铸造方法,其特征在于:所述结晶器的结晶腔为圆形,用来铸造圆柱铸锭;多根变幅杆沿结晶腔的圆周方向均匀排列。
4.如权利要求1所述的一种利用超声辅助结晶的半连续铸造方法,其特征在于:变幅杆的工作频率为20-30khz,功率大于700w。
5.如权利要求1所述的一种利用超声辅助结晶的半连续铸造方法,其特征在于:变幅杆与垂直方向的夹角为40-70°,头端距液穴边部区域的距离为5-40mm。
6.如权利要求1所述的一种利用超声辅助结晶的半连续铸造方法,其特征在于:在结晶器的外围设置电磁搅拌装置,电磁搅拌装置通过洛伦兹力驱动合金熔液产生对流,促进液穴界面处温度场的均匀化。
7.如权利要求1所述的一种利用超声辅助结晶的半连续铸造方法,其特征在于:对于黑色金属铸锭,半连续铸造的速度为35-50mm/min,引拉时间为5-7s,引拉速度为70-100mm/min,停止时间为5-7s。
8.如权利要求1所述的一种利用超声辅助结晶的半连续铸造方法,其特征在于:对于有色金属铸锭,半连续铸造的速度为45-55mm/min,引拉时间为3-5s,引拉速度为90-110mm/min,停止时间为3-5s。
9.如权利要求1所述的一种利用超声辅助结晶的半连续铸造方法,其特征在于:二次水采用喷雾的方式对铸锭进行冷却。
10.如权利要求1所述的一种利用超声辅助结晶的半连续铸造方法,其特征在于:在变幅杆上设置有摆动机构,摆动机构用于使变幅杆产生左右或上下摆动。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com