
抗硫钻杆用钢、抗硫钻杆管体和抗硫钻杆及其制备方法与流程
本发明属于石油天然气钻采装备,具体地,涉及抗硫钻杆用钢、抗硫钻杆管体和抗硫钻杆及其制备方法。
背景技术:
1、随着全球深层油气资源勘探开发力度的加大,尤其是我国四川盆地、塔里木盆地等超深油气田(井深普遍超过8000米)的开发,钻具面临“高温、高压、含硫化氢”的三严环境。在这种超深油气井钻探作业中,既需要钻杆具有135ksi钢级以上的高强度以应对较高的钻井负荷,又需要其具备一定的抗硫化物应力腐蚀开裂(ssc)能力。然而,api 5dp标准规定的抗硫钻杆最高钢级仅为105ksi,普通135ksi钢级以上钻杆,对ssc非常敏感,无法在超深含硫油气井钻探作业中使用。因此,亟需一种具有135ksi钢级以上强度级别,具备覆盖nace mr0175规定的腐蚀一区的抗硫性能的钻杆。
2、需要说明的是,本发明的该部分内容仅提供与本发明有关的背景技术,而并不必然构成现有技术或公知技术。
技术实现思路
1、本发明的目的是为了克服现有技术的钻杆,强度和抗硫化物应力腐蚀开裂能力无法平衡,限制在在超深油气井钻探中使用的缺陷,提供抗硫钻杆用钢、抗硫钻杆管体和抗硫钻杆及其制备方法,能够在保证135ksi以上强度的同时,具备覆盖nace mr0175规定的腐蚀一区的抗硫性能。
2、为了实现上述目的,第一方面,本发明提供了一种抗硫钻杆用钢,所述抗硫钻杆用钢的化学成分按质量百分比计为c:0.15%~0.30%、si:0.15%~0.40%、mn:0.40%~1.30%、cr:0.50%~1.50%、mo:0.50%~1.50%、v:0.04%~0.30%、nb:0.02%~0.15%、ti:0.01%~0.03%、al:0.01%~0.04%、p≤0.015%、s≤0.003%、h≤0.0002%,余量为fe和不可避免的杂质,所述抗硫钻杆用钢的化学成分按质量百分比计满足nb×v≥0.002、cr+2mo≥2.5、(cr + mo + 2v) /(mn + p)≥2.0。
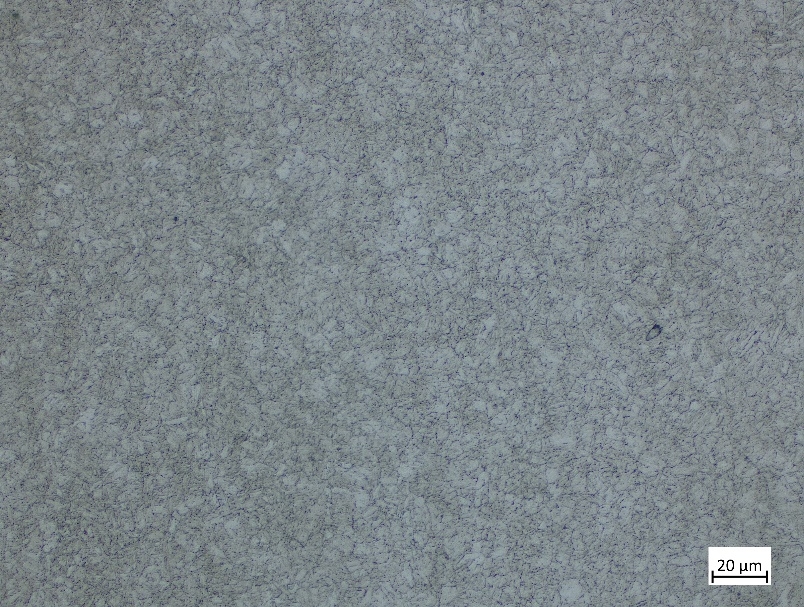
3、在一些优选实施方式中,所述抗硫钻杆用钢的显微组织为回火索氏体,所述回火索氏体中碳化物的球化率≥80%,球状碳化物的长径比≤3,原奥氏体晶粒度≥8级。
4、优选地,所述回火索氏体中碳化物的球化率≥90%,且所述原奥氏体晶粒度≥10级。
5、在一些优选实施方式中,所述抗硫钻杆用钢含有硫化物夹杂和氧化物夹杂,按所述硫化物夹杂和所述氧化物夹杂的总数计,60%以上的所述硫化物夹杂和所述氧化物夹杂呈球状,按所述球状硫化物夹杂和所述球状氧化物夹杂的总数计,90%以上的球状硫化物夹杂和球状氧化物夹杂的直径≤15μm,所述抗硫钻杆用钢中a类夹杂物评级≤1.5级。
6、优选地,80%以上的所述硫化物夹杂和所述氧化物夹杂呈球状,按所述球状硫化物夹杂和所述球状氧化物夹杂的总数计,90%以上的所述球状硫化物夹杂和球状氧化物夹杂的直径≤10μm,80%以上的所述球状硫化物夹杂和球状氧化物夹杂的直径≤5μm,所述抗硫钻杆用钢中a类夹杂物评级≤1级。
7、在一些优选实施方式中,所述抗硫钻杆用钢的化学成分按质量百分比计满足:c:0.17%~0.28%,si:0.25%~0.35%,mn:0.65%~1.30%,cr:1.15%~1.50%,mo:0.6%~1.30%,v:0.09%~0.15%,nb:0.02%~0.04%,al:0.01%~0.03%,p≤0.010%、s≤0.0015%、h≤0.00015%、nb×v≥0.0025、cr+2mo≥3.2、(cr + mo + 2v) / (mn + p)≥2.5。
8、第二方面,本发明提供一种第一方面所述的抗硫钻杆用钢的制备方法,包括:冶炼、精炼得到钢水,将所述钢水铸造成圆坯,对铸造圆坯依次进行控制轧制、在线加速冷却和热处理,得到所述抗硫钻杆用钢;
9、所述精炼使精炼渣的组成按质量百分比计满足cao/al2o3为1.5~2.5和(mgo+cao)/(sio2+al2o3)≥1.2,所述精炼包括喂入硅钙线和转吹氩,所述喂入硅钙线的条件包括速度为2.5~4.0 m/s且喂线量为2.5~4.0 m/t,所述转吹氩的条件包括氩气流量为80~150 nl/min且时间为15min以上,所述转吹氩使钢水中ca/al质量比为0.08~0.15、ca/s质量比为1.5以上且钢水中钙含量为8~20 ppm;
10、所述热处理包括第一次淬火、第一次回火、第二次淬火和第二次回火,所述第一次淬火的温度为890℃~940℃,所述第一次回火的温度为640℃~680℃,所述第二次淬火的温度为850℃~910℃,所述第二次回火的温度为600℃~660℃。
11、在一些优选实施方式中,将所述钢水铸造成圆坯后进行缓冷。
12、在一些优选实施方式中,在所述控制轧制前,将所述铸造圆坯送入环形加热炉中加热,所述加热的条件包括:加热段炉膛温度为1200℃~1250℃,均热段炉膛温度为1180℃~1220℃。
13、在一些优选实施方式中,所述控制轧制包括粗轧和精轧,所述粗轧的条件包括:在奥氏体再结晶区进行,终轧温度为1000℃以上;所述精轧的条件包括:开轧温度为880℃~920℃,在奥氏体未再结晶区进行,终轧温度为830℃~ 860℃。
14、在一些优选实施方式中,所述在线加速冷却的条件包括:先以25℃/s以上的冷却速率冷至650~700℃,再以15℃/s ~ 25℃/s的冷却速率冷至550~620℃。
15、在一些优选实施方式中,所述第一次淬火的保温时间按2.5~5.0 min/每mm管体壁厚计算,所述第一次回火的保温时间按6.0~10.0 min/每mm管体壁厚计算,所述第二次淬火的保温时间按1.5~3.0 min/每mm管体壁厚计算,所述第二次回火的保温时间按5.0~8.0min/每mm管体壁厚计算。
16、在一些优选实施方式中,在所述第一次淬火和第二次淬火后,进行外淋内喷的水淬,所述水淬的条件包括:外淋水流量为1000~1300 m³/h,内喷压力为0.6~0.8 mpa;所述第一次回火和第二次回火后进行出炉空冷。
17、第三方面,本发明提供一种抗硫钻杆管体的制备方法,将第一方面所述的抗硫钻杆用钢或第二方面所述的抗硫钻杆用钢的制备方法制备得到的抗硫钻杆用钢进行矫直,得到所述抗硫钻杆管体。
18、在一些优选实施方式中,所述矫直为热矫直,矫直温度为450℃~650℃,热矫直后管体表面为压应力状态。
19、第四方面,本发明提供一种抗硫钻杆管体,采用第三方面所述的抗硫钻杆管体的制备方法制备得到。
20、第五方面,本发明提供一种抗硫钻杆的制备方法,将第四方面所述的抗硫钻杆管体和钻杆接头进行惯性摩擦焊接,得到所述抗硫钻杆。
21、第六方面,本发明提供一种抗硫钻杆,采用第五方面所述的抗硫钻杆的制备方法制备得到。
22、nb和v的复合添加形成nb(c,n)和vc纳米析出物,纳米析出物一方面钉扎晶界抑制晶粒长大,另一方面为碳化物球化提供弥散形核点,nb×v≥0.002,能够提高复合析出强化效果,提高钻杆管体强度,促进碳化物球化,形成稳定的不可逆氢陷阱,提高抗硫化物应力腐蚀开裂能力;cr提高回火稳定性,延缓片状碳化物形成,mo强烈抑制碳化物粗化,促进球化,cr+ 2mo≥2.5,能够在高温回火时使碳化物充分球化,形成稳定的不可逆氢陷阱,提高抗硫化物应力腐蚀开裂能力;(cr + mo + 2v) / (mn + p)≥2.0,能够形成致密钝化膜,抑制偏析,抑制晶界偏聚,防止钻杆在h2s环境中沿晶界开裂,防止回火脆性,提高抗硫化物应力腐蚀开裂能力。
23、本发明通过c含量不低于0.15%,si含量不低于0.15%,mn含量不低于0.40%,cr含量不低于0.50%,mo含量不低于0.50%,v含量不低于0.04%,nb含量不低于0.02%,nb×v≥0.002,多方面相协同促进固溶强化,促进碳化物析出强化,细化晶粒,从而提高钻杆管体强度,保证135ksi以上强度。
24、本发明通过c含量不高于0.30%、si含量不高于0.4%、mn含量不高于1.30%、cr含量不低于0.50%、mo含量不低于0.50%、v含量不低于0.04%、nb含量不低于0.02%、v含量不高于0.3%、p 含量不高于0.015%、s含量不高于0.003%,nb×v≥0.002,cr+ 2mo≥2.5,(cr + mo+ 2v) / (mn + p)≥2.0,多方面相协同实现细化晶粒,抑制偏析,防止钻杆在h2s环境中沿晶界开裂,防止回火脆性,提高韧性,促进碳化物球化,消除应力集中点,阻碍裂纹的萌生和扩展,获得更低的位错密度和更少可逆氢陷阱组织,形成稳定的不可逆氢陷阱,形成致密钝化膜,从而提高抗硫化物应力腐蚀开裂能力。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com