
一种抗CO2腐蚀无缝钢管及其制造方法与流程
本发明涉及一种抗co2腐蚀无缝钢管及其制造方法,属于无缝钢管及其制造。
背景技术:
1、石油天然气开采过程中,油气介质普遍伴生co2气体,co2遇地层地下水生成碳酸,会对油井管产生强烈电化学腐蚀,造成管壁减薄、点蚀穿孔,引发管柱失效事故,严重威胁油气田安全生产。
2、目前应对co2腐蚀工况,高铬不锈钢如13cr、22cr耐蚀性能优异,但合金成本高,对于开采周期有限的低渗透贫矿油气田,大规模使用经济性较差。3cr系经济型抗co2腐蚀无缝钢管成为行业优选材料,现有3cr钢通过cr、mo合金化实现抗腐蚀与强度匹配,但现有技术仍存在若干亟待解决的技术痛点。
3、首先,钢中mns长条状硫化物夹杂是诱发co2局部点蚀的重要源头。mns夹杂在腐蚀介质中优先溶解,成为点蚀萌生源,破坏钝化膜连续性,显著加速钢管局部腐蚀失效。现有部分专利虽然提出添加稀土改善夹杂物,但稀土元素配比控制粗糙,存在两大突出问题:一是稀土总添加量过高,部分方案稀土上限可达0.2%,过量稀土极易在连铸过程中形成高熔点复合夹杂物,造成连铸水口结瘤堵塞,生产连续性变差,同时大尺寸稀土夹杂反而割裂基体,降低钢材韧性与耐蚀性能;二是未限定ce与la配比,两种稀土元素功能特性不同,ce脱氧脱硫、变质硫化物能力强,la侧重于改善腐蚀产物膜,二者配比失衡,无法充分发挥协同变质效果,仅靠单一稀土难以同时实现硫化物夹杂改性和提升腐蚀产物膜稳定性。
4、其次,现有技术大多未关注re/s比值的计量匹配关系。稀土与硫具备极强化学亲和力,若re/s比值过低,稀土不足以充分消耗钢中硫元素,mns长条夹杂无法充分球化变质,点蚀诱发源头不能有效消除;若re/s比值过高,稀土过量,除造成水口堵塞之外,过剩稀土会生成硬脆的稀土氧硫复合大颗粒夹杂物,割裂钢材基体,恶化冲击韧性,同时损害抗co2腐蚀性能。现有公开3cr钢专利缺少re-s化学计量约束,仅简单给定稀土质量区间,冶炼过程受s含量波动影响,夹杂物改性效果极不稳定,同一套成分,不同炉次钢的耐点蚀、冲击性能离散度大,不利于工业化批量稳定生产。
5、除此之外,传统3cr钢为保障耐点蚀能力,通常加入较高含量mo,mo属于贵重合金元素,大幅度抬升材料成本;部分钢种硼含量控制宽松,硼在晶界偏聚带来淬火开裂风险;部分钢种强度偏低,仅可用于浅井工况,难以适配中深井服役条件。
6、综上可知,现有技术在实际使用上显然存在不便与缺陷,所以有必要加以改进。
技术实现思路
1、本发明针对背景技术中的不足,提供一种抗co2腐蚀无缝钢管及其制造方法,可以抵抗co2和碳酸介质带来的电化学腐蚀;在控制成本的前提下保障钢管强韧性;严格控制re/s化学计量比,避免稀土不足导致夹杂改性不充分,同时防止稀土过量产生大尺寸硬脆夹杂,规避连铸水口结瘤堵塞风险;保障钢管的强度、塑性与低温冲击韧性。
2、为解决以上技术问题,本发明采用以下技术方案:
3、一种抗co2腐蚀无缝钢管,按质量百分比计,钢的化学成分如下:
4、c:0.22%~0.32%;si:0.25%~0.50%;mn:0.35%~0.65%;p:≤0.015%;s:≤0.008%;cu:0.05%~0.20%;ni:0.10%~0.25%;cr:2.50%~3.50%;mo:0.02%~0.60%;v:0.02%~0.06%;nb:0.001%~0.050%;ti:0.001%~0.050%;b:0.0005%~0.0080%;al:0.010%~0.030%;re:0.002%~0.030%;
5、所述re为ce-la的混合稀土,ce-la质量比=(1~2.75):1;re/s质量比值为1~4.5;余量为fe以及不可避免杂质。
6、进一步地,mo的质量百分比为:0.02%~0.10%。
7、进一步地,b的质量百分比为:0.0005%~0.0020%。
8、进一步地,所述抗co2腐蚀无缝钢管屈服强度为552~758mpa,抗拉强度为689~889mpa,伸长率≥15%;0℃横向全尺寸夏比冲击功≥60j或纵向全尺寸夏比冲击功≥80j,硬度≥18.0hrc。
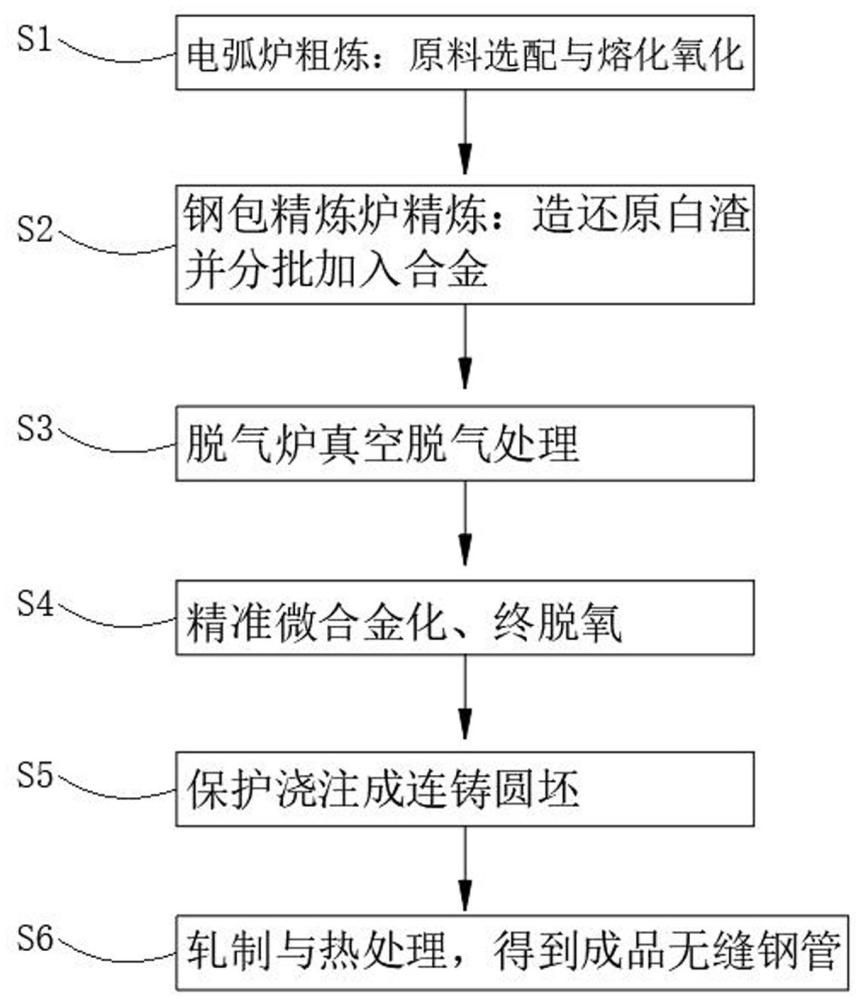
9、一种抗co2腐蚀无缝钢管的制造方法,包括如下步骤,
10、步骤s1,电弧炉粗炼:
11、原料选配:选用低磷、低硫优质废钢搭配生铁调配碳含量;控制原料残余cu、ni含量;cr、mo、v、nb合金不在电弧炉阶段大量加入;
12、熔化氧化:加入石灰和萤石造氧化性渣,升温至1580~1620℃;吹氧脱磷,炉渣碱度r≥2.5;控制出钢终点碳c≥0.15%;
13、步骤s2,钢包精炼炉精炼:
14、造还原白渣:加入石灰、萤石和铝渣,炉渣碱度r=2.8~3.5;埋弧加热,sic、铝粒扩散脱氧;白渣维持≥25min,脱硫至s≤0.008%;
15、分批加入合金:钢包早中期加入铬铁、钼铁、镍板、阴极铜、钒铁、铌铁;炉渣稳定、钢水纯净度提升后加入钛铁,钛铁加入后搅拌3~5min;加入铝粒初步预脱氧;
16、步骤s3,脱气炉真空脱气处理:真空度≤76pa,保真空时间10~15min;破空后弱搅拌钢水;
17、步骤s4,精准微合金化、终脱氧:按顺序完成以下步骤,
18、喂铝线终脱氧:控制酸溶al:0.010~0.030%;
19、按需微调ti的含量;
20、加入ce-la混合稀土合金;
21、弱氩气软搅拌5~10min,同时完成b配入;
22、步骤s5,保护浇注:浇注温度1530~1560℃,液相线温度1490~1510℃,浇注温度高于液相线温度30~50℃;长水口与氩气密封保护浇注,浇铸成连铸圆坯;
23、步骤s6,轧制与热处理:连铸圆坯经加热、穿孔、轧管、定径轧制得到荒管,再进行热处理,得到成品抗co2腐蚀无缝钢管。
24、进一步地,在步骤s1中,出钢时,出钢温度1620~1650℃;出钢随流加入硅锰合金预脱氧;挡渣出钢;少量加入cr、mo、ni、cu;电弧炉出钢控制p≤0.013%。
25、进一步地,在步骤s2中,钢包精炼炉终点管控:钢包精炼炉内温度1630~1650℃,钢水成分接近钢管目标区间,白渣稳定,喂铝线初步脱氧。
26、本发明采用以上技术方案后,与现有技术相比,具有以下优点:
27、钢中ce-la混合稀土按照ce-la质量比(1~2.75):1进行配比,并严格控制re/s质量比值1~4.5。ce优先与钢液中的氧、硫发生反应,将长条状mns硫化物夹杂变质、球化为细小弥散的球状稀土氧硫复合夹杂,消除mns作为点蚀萌生源的危害;la进一步改善腐蚀产物膜的致密性与稳定性,二者发挥协同作用。严格控制re/s化学计量比,避免稀土不足导致夹杂改性不充分,同时防止稀土过量产生大尺寸硬脆夹杂,规避连铸水口结瘤堵塞风险。
28、通过精准的合金成分配比设计,以2.50%~3.50%的cr作为基础耐蚀元素,配合ni、cu协同作用,在钢管表面生成保护性钝化膜,抵抗co2和碳酸介质带来的电化学腐蚀;通过压低mo含量,依靠c、v、nb、ti、b微合金体系补偿强度与淬透性,在控制成本的前提下保障钢管强韧性。
29、严格限定b含量至0.0005%~0.0020%,微量硼提升钢材淬透性,同时规避硼在晶界偏聚造成的淬火开裂风险;v、nb、ti三种微合金元素在不同温度区间依次析出,ti高温析出tin/tic抑制奥氏体晶粒长大,nb中温析出nb(c,n)抑制再结晶,vc低温析出实现沉淀强化,多尺度实现晶粒细化,获得以回火索氏体(≥99%)为主、残余奥氏体(≤1%)为辅的微观组织,保障钢管的强度、塑性与低温冲击韧性。
30、下面结合附图和实施例对本发明进行详细说明。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com