
高尔夫球杆头合金及高尔夫球杆头的制造方法与流程
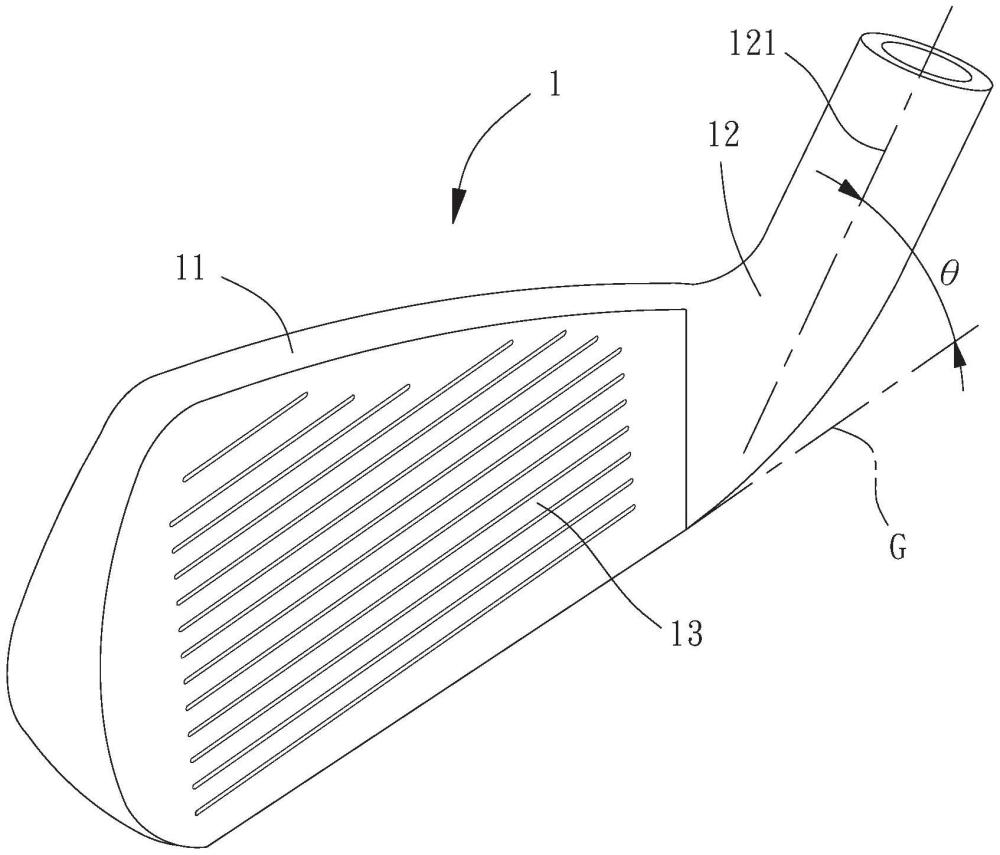
本发明关于一种合金,尤其是一种高尔夫球杆头合金。本发明另关于使用该高尔夫球杆头合金的高尔夫球杆头的制造方法。
背景技术:
1、为了要铸造形成高尔夫球杆头,所选用的高尔夫球杆头合金在熔融态时必须要具有一定的流动性,例如中国台湾公开号第2009/44600专利案公开的现有kss-100合金,其包括以重量百分比计为0.05%以下的碳、3~6%的硅、2.5%以下的锰、4~11%的镍、10~22%的铬、0.5~2%的钼、0.5~2.5%的铜,其余部分为平衡量的铁及不可避免的杂质。
2、然而,该现有kss-100合金的伸长率仅约3~12%、硬度则约为300~400hv,使得以该现有kss-100合金所制成的高尔夫球杆头不容易进行调角,因而当该高尔夫球杆头的仰角角度(杆头底部平贴地面时,球杆中轴线与地面的夹角)不符合使用者需求时,并无法进一步调整。
3、有鉴于此,仍需要提供一种高尔夫球杆头合金以及使用该高尔夫球杆头合金来制成高尔夫球杆头的方法。
技术实现思路
1、为解决上述问题,本发明的目的是提供一种高尔夫球杆头合金,可以应用于制造易调角的高尔夫球杆头。
2、本发明的次一目的是提供一种高尔夫球杆头的制造方法,用以制造易调角的高尔夫球杆头。
3、本发明全文所述方向性或其近似用语,例如“前”、“后”、“左”、“右”、“上(顶)”、“下(底)”、“内”、“外”、“侧面”等,主要是参考附加图式的方向,各方向性或其近似用语仅用以辅助说明及理解本发明的各实施例,非用以限制本发明。
4、本发明全文所记载的元件及构件使用“一”或“一个”的量词,仅是为了方便使用且提供本发明范围的通常意义;于本发明中应被解读为包括一个或至少一个,且单一的概念也包括多个的情况,除非其明显意指其他意思。
5、本发明全文所述“结合”、“组合”或“组装”等近似用语,主要包括连接后仍可不破坏构件地分离,或是连接后使构件不可分离等型态,本领域技术人员可以依据欲相连的构件材质或组装需求予以选择。
6、本发明的高尔夫球杆头合金,可以包括:以重量百分比计为≤0.1%且不为0的碳、2.5~5%的硅、≤1%且不为0的锰、5~8%的镍、18~22%的铬、≤0.3%且不为0的铜、≤0.04%且不为0的磷、≤0.03%且不为0的硫,该高尔夫球杆头合金另可以包括平衡量的铁及不可避免的杂质。
7、因此,通过前述的组成配比,以该高尔夫球杆头合金制成的高尔夫球杆头具有较高的伸长率及较低的硬度,因此,于调整角度时,仅需施加较小的外力,可以有利于进行调角,为本发明的功效。
8、本发明的高尔夫球杆头合金,另包括以重量百分比计为0.5~1%的钼。如此,可以提升该高尔夫球杆头合金的硬度,进而避免调角时产生皱褶。
9、本发明的高尔夫球杆头合金,其中,该高尔夫球杆头合金的密度为7.5~7.7g/cm3。如此,可以降低以该高尔夫球杆头合金所制成的高尔夫球杆头的重量。
10、本发明的高尔夫球杆头的制造方法,可以包括:将如前述的高尔夫球杆头合金铸造形成一高尔夫球杆头。
11、因此,通过使用如前述的高尔夫球杆头合金所制成的高尔夫球杆头,该高尔夫球杆头可以具有良好的机械性质,该机械性质可以包括例如抗拉强度(100~140ksi)、屈服强度(40~80ksi)、伸长率(>15%)及硬度(17~25hrc)等,使该高尔夫球杆头具有良好的调角性,因而可以微调修正客制化过程产生的仰角角度的误差,以达成提升高尔夫球杆头的生产良率的功效。
12、本发明的高尔夫球杆头的制造方法,另可以包括:于制成该高尔夫球杆头之后,于1040±50℃的温度下进行固溶处理90±10分钟,续于480±50℃的温度下进行时效热处理240±10分钟;或可以包括:于制成该高尔夫球杆头之后,于1040±50℃的温度下进行固溶处理90±10分钟,续于700±50℃的温度下进行回火处理90±10分钟。如此,通过特定热处理参数,可以进一步提升该高尔夫球杆头的伸长率及降低该高尔夫球杆头的硬度,以更加提升该高尔夫球杆头的调角性。
1.一种高尔夫球杆头合金,其特征在于,包括:以重量百分比计为≤0.1%且不为0的碳、2.5~5%的硅、≤1%且不为0的锰、5~8%的镍、18~22%的铬、≤0.3%且不为0的铜、≤0.04%且不为0的磷、≤0.03%且不为0的硫,该高尔夫球杆头合金另包括平衡量的铁及不可避免的杂质。
2.如权利要求1所述的高尔夫球杆头合金,其特征在于,另包括以重量百分比计为0.5~1%的钼。
3.如权利要求1所述的高尔夫球杆头合金,其特征在于,该高尔夫球杆头合金的密度为7.5~7.7g/cm3。
4.一种高尔夫球杆头的制造方法,其特征在于,包括:将如权利要求1~3中任一项所述的高尔夫球杆头合金铸造形成一高尔夫球杆头。
5.如权利要求4所述的高尔夫球杆头的制造方法,其特征在于,另包括:于制成该高尔夫球杆头之后,于1040±50℃的温度下进行固溶处理90±10分钟。
6.如权利要求5所述的高尔夫球杆头的制造方法,其特征在于,另包括:于该固溶处理之后,续于700±50℃的温度下进行回火处理90±10分钟。
7.如权利要求4所述的高尔夫球杆头的制造方法,其特征在于,该高尔夫球杆头的抗拉强度为100~140ksi、屈服强度为40~80ksi、伸长率>15%,且硬度为17~25hrc。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com