
一种高强塑性和优异耐腐蚀性的钛合金及制备工艺
本发明涉及钛合金材料,具体是涉及一种高强塑性和优异耐腐蚀性的钛合金及制备工艺。
背景技术:
1、海洋工程装备的承力构件长期服役于高盐、高湿及高静水压的深海环境,对结构材料的强度、塑性及耐海水腐蚀性能提出了严苛要求。钛合金因其低密度、高比强度及优异的耐海水腐蚀性能,已成为海洋工程领域不可替代的关键结构材料。随着深海装备向大型化、全海深方向发展,船舶推进系统、深海耐压壳体及海洋油气开采立管等承力部件对钛合金的强度、塑性及耐腐蚀性耦合抗力提出了更高需求。
2、目前,海洋工程用钛合金中应用最为广泛且技术体系最为成熟的为近α型钛合金。该类合金具有优异的耐海水腐蚀性能、良好的焊接性和较高的抗蠕变能力,典型代表如ti80合金和ti62a合金。然而,上述合金均采用熔炼铸造工艺制备,该路线面临两大固有瓶颈:一方面,铸造组织粗大且成分均匀性受限于熔池对流和溶质再分配,导致合金强塑性匹配较差,难以满足深海装备对高可靠性和长寿命的需求;另一方面,随着构件尺寸增大,铸锭内部温度梯度和凝固速度差异加剧,β稳定元素(如mo、v和fe)的枝晶间偏析更为严重,且该偏析无法通过后续热处理完全消除,直接损害大型承力件的断裂韧性和耐腐蚀性。
3、为规避熔铸偏析并获得细晶组织,粉末冶金路线通过元素粉末混合、冷等静压成型及真空烧结,可在理论上实现nb、zr等高熔点元素的均匀分布,同时避免粗大铸态组织的形成。然而,不同元素粉末的颗粒形貌和密度差异导致混合装填时产生颗粒偏聚效应,冷等静压后生坯致密度偏低。对于烧结坯的后续热变形,现有技术普遍采用常规单向镦粗或拔长,该方式产生的应变张量呈单轴状态,晶粒沿主应变方向形成强烈的基面织构,导致各向异性显著;同时,单次镦粗累积应变有限,无法提供足够静水压应力分量以闭合位于晶界三叉点处的残余孔隙,微孔洞残留率偏高,显著降低合金性能。因此,亟需从合金成分设计、粉末冶金致密化和多向锻造变形三方面协同入手,解决上述问题,以满足深海装备大型化、全海深发展对钛合金强度、塑性和耐腐蚀性能协同提升的迫切需求。
技术实现思路
1、为解决上述技术问题,提供一种高强塑性和优异耐腐蚀性的钛合金及制备工艺,本技术方案解决了上述的现有海洋工程用钛合金难以兼顾较高强度、良好塑性及耐海水腐蚀性能,以及粉末冶金制备过程中易出现粉末混合不均、烧结坯残余孔隙和常规单向锻造导致组织方向性明显的问题。
2、为达到以上目的,本发明采用的技术方案为:
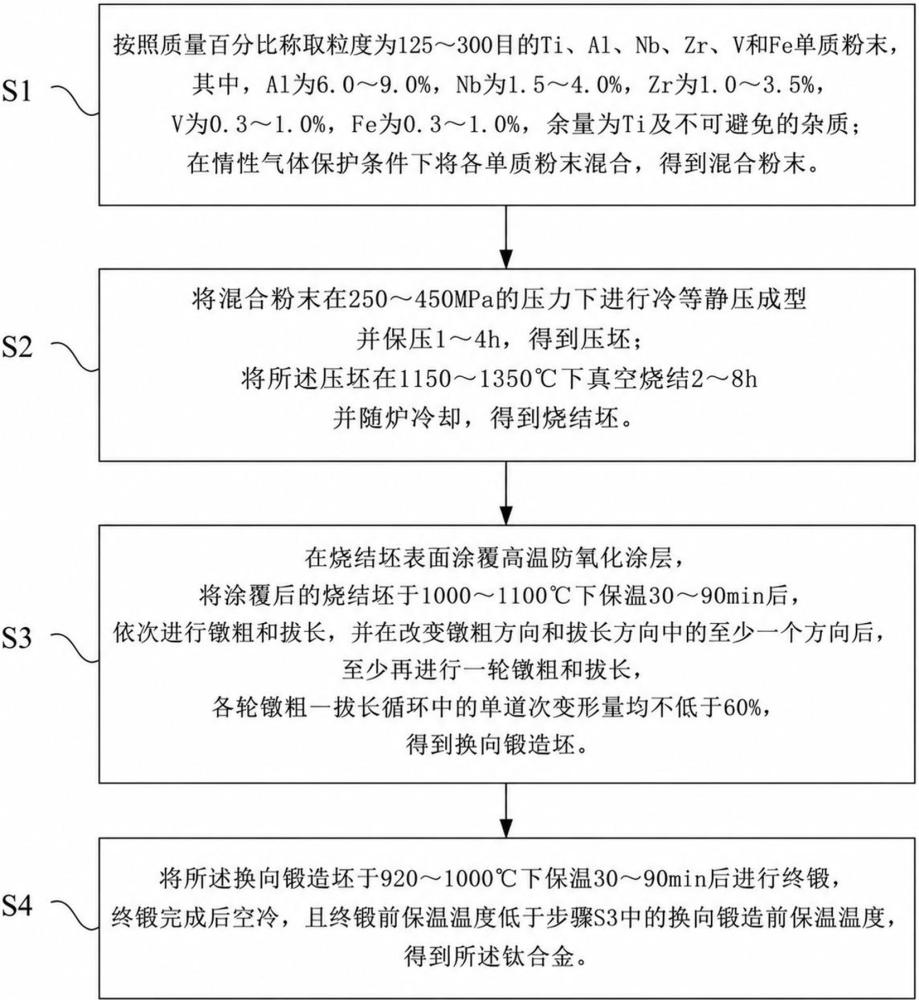
3、一种高强塑性和优异耐腐蚀性的钛合金制备工艺,包括:
4、s1、按照质量百分比称取粒度为125~300目的ti、al、nb、zr、v和fe单质粉末,其中,al为6.0~9.0%,nb为1.5~4.0%,zr为1.0~3.5%,v为0.3~1.0%,fe为0.3~1.0%,余量为ti及不可避免的杂质;在惰性气体保护条件下将各单质粉末混合,得到混合粉末;
5、s2、将混合粉末在250~450mpa的压力下进行冷等静压成型并保压1~4h,得到压坯;将所述压坯在1150~1350℃下真空烧结2~8h并随炉冷却,得到烧结坯;
6、s3、在烧结坯表面涂覆高温防氧化涂层,将涂覆后的烧结坯于1000~1100℃下保温30~90min后,依次进行镦粗和拔长,并在改变镦粗方向和拔长方向中的至少一个方向后,至少再进行一轮镦粗和拔长,各轮镦粗-拔长循环中的单道次变形量均不低于60%,得到换向锻造坯;
7、s4、将所述换向锻造坯于920~1000℃下保温30~90min后进行终锻,终锻完成后空冷,且终锻前保温温度低于步骤s3中的换向锻造前保温温度,得到所述钛合金。
8、优选地,所述步骤s1中,所述惰性气体为氩气,在充满氩气的手套箱中按照各元素的质量百分比称取ti、al、nb、zr、v和fe单质粉末,将称取后的各单质粉末装入铝罐并密封,再将所述铝罐置于三维混粉机或v型混粉机中,以100~200r/min的转速混合6~12h。
9、优选地,所述步骤s2中,将所述混合粉末装入柔性模具,所述柔性模具为橡胶模具,在350~380mpa的压力下进行冷等静压成型并保压2.5~4h;
10、将所得压坯置于真空烧结炉中,在1250~1300℃下真空烧结4~6h,烧结完成后随炉冷却,得到所述烧结坯。
11、优选地,步骤s3中,对烧结坯进行表面处理后涂覆所述高温防氧化涂层,将涂覆后的烧结坯在氩气保护气氛下加热并保温;
12、第一轮镦粗-拔长循环包括先对所述烧结坯进行镦粗,再沿垂直于镦粗方向的方向进行拔长;
13、完成第一轮镦粗-拔长循环后,改变镦粗方向和拔长方向中的至少一个方向,再依次进行镦粗和拔长,以完成第二轮镦粗-拔长循环。
14、优选地,所述步骤s4中,将换向锻造坯重新加热至950~1000℃并保温45min,再依次对换向锻造坯进行终锻镦粗和终锻拔长,将所述换向锻造坯拔长成横截面尺寸为26mm×26mm的长条形锻件,并将所得长条形锻件空冷至室温。
15、一种高强塑性和优异耐腐蚀性的钛合金,按照质量百分比计,包括:
16、al为6.0~9.0%,nb为1.5~4.0%、zr为1.0~3.5%、v为0.3~1.0%和fe为0.3~1.0%,余量为ti及不可避免的杂质;
17、所述不可避免的杂质包括o、n、c和h,且所述不可避免的杂质的总质量百分含量小于0.5%。
18、优选地,所述钛合金在室温下的抗拉强度不低于1100mpa、屈服强度不低于1000mpa且断后伸长率不低于12%。
19、优选地,按照质量百分比计,al为7.5~8.0%、nb为2.5~3.0%、zr为2.0%、v为0.5~1.0%、fe为0.5%,余量为ti及不可避免的杂质。
20、优选地,按照质量百分比计,所述钛合金的成分为ti-7.5al-2.5nb-2zr-1v-0.5fe,或者为ti-8al-3nb-2zr-0.5v-0.5fe;所述钛合金由权利要求1至5中任一项所述的制备方法制得。
21、优选地,所述海洋环境用结构件用于在海水接触环境下承受结构载荷,并选自船舶壳体、舵板、推进器部件、海上风电平台支撑结构、海上风电平台连接件、深海潜水器耐压壳体、海水淡化装置承力部件和海洋油气开采设备承力耐蚀部件中的至少一种。
22、与现有技术相比,本发明的有益效果在于:
23、本发明采用ti-al-nb-zr-v-fe多元合金体系,通过al固溶强化与nb提高钝化稳定性的协同配合,结合zr对基体的强化作用以及v、fe对β相稳定程度和热加工性能的调节,使所得钛合金在保持较高强度的同时具备良好的塑性和稳定的耐海水腐蚀性能,有效解决了高强度、高塑性与耐海水腐蚀性能之间难以兼顾的问题;采用粉末冶金路线,通过惰性气体保护下的多元素单质粉末混合、冷等静压成型及真空烧结,使各元素粉末在固态下充分扩散结合,获得成分均匀、孔隙率低的烧结坯,从源头上保证了合金的组织均匀性和致密度;采用多方向镦粗-拔长换向锻造工艺,使烧结坯在不同方向上反复受到塑性变形,有效消除单向锻造造成的组织方向性,同时进一步压合烧结残余孔隙,细化晶粒组织;配合先高温开坯、较低温度终锻的两阶段温度控制策略,在改善锻件内部缺陷的同时实现强度与塑性的优化匹配。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com