
叉车叉臂钢专用保护渣及其制备方法与流程
本发明属于冶金辅料,具体涉及叉车叉臂钢专用保护渣及其制备方法。
背景技术:
1、叉车叉臂(又称货叉)是叉车的关键承载部件,在作业过程中需承受频繁的循环载荷、冲击载荷和弯曲应力,因此对用钢材料的疲劳寿命、淬透性和力学性能稳定性均有严格要求。货叉扁钢要求疲劳寿命≥100万次、淬透性窄、力学性能稳定,因此货叉用钢通常选用低合金高强度钢,牌号如:33mncrtib等。
2、连铸保护渣是连铸过程中加入到结晶器内的关键功能性辅料,通常以硅酸盐为基料,并含有多种熔剂和碳质骨架材料,在钢液面上熔化形成粉渣层-烧结层-液渣层的三层结构,具有保温、防止钢液氧化、吸附夹杂物、润滑铸坯和改善传热等功效。然而,现有常规连铸保护渣主要针对普碳钢、不锈钢等通用钢种设计,未能充分考虑货叉用低合金高强度钢的连铸特性。实际生产中,货叉扁钢等钢种铸坯表面常存在渣沟、渣坑、角部裂纹、振痕裂纹等缺陷,这些缺陷与保护渣的理化性能不匹配密切相关。
3、货叉用钢的连铸难点主要体现在以下几个方面:其一,货叉用钢含碳量适中、合金元素(cr、ti、b等)含量较高,钢水凝固过程中包晶反应显著,坯壳收缩量大,容易在结晶器内产生不均匀的凝固坯壳,若保护渣润滑性能不足,易导致粘结漏钢事故;其二,合金钢中al、ti等元素易与保护渣中的sio2发生反应,导致保护渣碱度升高、黏度增大,影响保护渣的传热与润滑性能的协调控制;其三,货叉扁钢一般是矩形坯,角部散热条件复杂,若保护渣传热均匀性差,容易在角部产生纵向裂纹和横向裂纹,降低成材率。
4、因此,开发一种专用于叉车叉臂钢连铸的保护渣及其制备方法,以提高铸坯表面质量、减少裂纹和夹渣缺陷、保证连铸生产顺行,具有重要的技术价值和经济效益。
技术实现思路
1、本发明所要解决的技术问题是,针对现有技术的不足,提供一种叉车叉臂钢专用保护渣,提高叉车叉臂钢铸坯表面质量,减少裂纹和夹渣缺陷,保证连铸生产顺行。
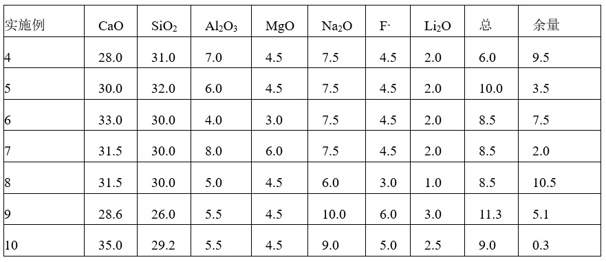
2、为解决上述技术问题,本发明所采用的技术方案是:叉车叉臂钢专用保护渣,由以下质量百分比的化学成分组成:cao:28%~35%,sio2:26%~32%,al2o3:4%~8%,mgo:3%~6%,na2o:6%~10%,f-:3%~6%,li2o:1%~3%,总碳:6%~12%,余量为不可避免的杂质;所述保护渣的碱度r=cao/sio2满足:0.90≤r≤1.20,所述保护渣在1300℃时的黏度为0.6~1.2pa·s,熔化温度为1100~1180℃。
3、优选地,所述保护渣由以下质量百分比的化学成分组成:cao:30%~33%,sio2:28%~31%,al2o3:5%~7%,mgo:4%~5%,na2o:7%~9%,f-:4%~5%,li2o:1.5%~2.5%;总碳:8%~10%。
4、优选地,所述保护渣的碱度r控制在1.00~1.10之间,1300℃黏度为0.8~1.0pa·s,熔化温度为1130~1160℃。
5、优选地,所述总碳来源于碳质材料,所述碳质材料由中超碳黑与鳞片石墨按质量比1:2~1:4复配而成。
6、其中,中超碳黑提供快速碳化以调节熔化速度,鳞片石墨提供稳定的骨架作用以控制液渣层厚度。
7、本发明还提供上述叉车叉臂钢专用保护渣的制备方法,包括以下步骤:
8、(1)称取以下原料:硅灰石、石灰石、石英砂、铝矾土、菱镁矿、纯碱、萤石、碳酸锂、中超碳黑和鳞片石墨;
9、(2)将称取的原料混合,将混合粉料与水按质量比1:0.5~1:0.6的比例混合,在高速搅拌机中搅拌均匀,制成浓度均匀的料浆;
10、(3)将料浆经高压泵输送至喷雾造粒塔,通过高速离心雾化器雾化,同时通入热风,使雾滴在塔内干燥成中空球形颗粒;
11、(4)将造粒后的中空球形颗粒进行筛分,选取目标粒度的颗粒作为成品,经检测合格后包装入库。
12、优选地,步骤(1)中所述原料组成以重量份计为:硅灰石23~41份、石灰石3~22份、石英砂9~15份、铝矾土4~9份、菱镁矿3~6份、纯碱10~15份、萤石6~11份、碳酸锂2~7份、中超碳黑2~3份和鳞片石墨5~10份。
13、优选地,步骤(2)中所述搅拌的时间≥55min,所述料浆的质量浓度为62-67%。
14、优选地,步骤(3)中所述热风的进风口温度580~610℃,出风口温度130~160℃。
15、优选地,步骤(3)中喷雾造粒塔的塔内负压控制在-100~-300pa,以保证干燥效果和颗粒球形度。
16、各化学组分在本发明保护渣中的作用机理如下:
17、cao与sio2是保护渣的基础成分体系。cao作为碱性氧化物,提高保护渣的碱度,增强其吸收钢液中al2o3等夹杂物的能力;sio2作为酸性氧化物,调节保护渣的黏度和熔化特性。本发明控制cao/sio2碱度在0.90~1.20之间(优选1.00~1.10),既保证了足够的吸收夹杂物能力,又避免因碱度过高导致保护渣黏度增大、润滑性能下降的问题,同时使保护渣在高温下不易析出晶体,有利于形成均匀的液渣膜,实现叉车叉臂钢铸坯的均匀传热。
18、al2o3的加入能够调节保护渣的黏度稳定性。当钢液中的al与保护渣中的sio2发生反应生成al2o3时,适当补充al2o3可以减少保护渣成分的剧烈波动,维持保护渣的理化性能稳定。同时,al2o3能够提高保护渣的高温稳定性,改善渣膜的均匀性。本发明将al2o3控制在4%~8%的合适范围,既发挥了其稳定作用,又不至于因al2o3含量过高而导致保护渣熔点显著升高。
19、mgo的添加能够降低保护渣的黏度,改善保护渣的流动性,同时mgo可以降低保护渣的析晶倾向,有利于形成玻璃态渣膜,从而实现均匀传热,减少因传热不均导致的铸坯裂纹缺陷。本发明将mgo控制在3%~6%。
20、na2o作为强助熔剂,能显著降低保护渣的黏度和熔化温度,提高保护渣的铺展性和熔化速度。本发明中na2o含量控制在6%~10%,配合li2o共同作用,可有效调节保护渣的熔化和结晶行为。
21、li2o是高效的助熔剂,少量添加即可大幅降低保护渣的黏度和熔化温度,改善保护渣在结晶器内的流动性和润滑性能。但li2o含量过高会导致保护渣熔化过快、液渣层过薄,因此本发明将li2o控制在1%~3%。
22、f-(来源于萤石)能够降低保护渣的黏度和熔化温度,提高保护渣的流动性,有利于液渣的均匀分布和铸坯的润滑。本发明将f-含量控制在3%~6%,在保证润滑效果的同时降低氟化物对结晶器铜板的腐蚀和对环境的污染。
23、总碳(c)在保护渣中起骨架和调节熔化速度的作用。碳质材料在高温下燃烧生成co2气体,在渣层中形成空隙,起到保温和调节熔速的作用。本发明采用中超碳黑与鳞片石墨按1:2~1:4比例复配的碳质材料体系,其中中超碳黑粒度细、反应活性高,可快速调节熔化速度;鳞片石墨粒度粗、石墨化程度高,可提供持续稳定的骨架作用和控制液渣层厚度;两者复配可实现保护渣熔化速度的调控,保证结晶器内渣膜结构的稳定性。
24、与现有技术相比,本发明的有益效果如下:
25、本发明通过上述技术方案提供一种专用于叉车叉臂钢的连铸结晶器保护渣及其制备方法,旨在解决现有技术中叉车叉臂钢连铸过程中因保护渣性能不匹配导致的铸坯表面裂纹、夹渣、漏钢等质量问题。该保护渣能够实现适宜的碱度、黏度和熔化特性,在保证良好润滑性能的同时实现均匀传热,有效减少叉车叉臂钢铸坯表面缺陷,提高成材率。
26、本发明针对叉车叉臂用低合金高强度钢(33mncrtib等)在矩形坯连铸条件下的特殊需求,优化设计了保护渣的化学成分体系,碱度控制在0.90~1.20的适宜范围,黏度为0.6~1.2pa·s(1300℃),熔化温度1100~1180℃,使保护渣兼具适宜的熔化速度和良好的润滑性能,有效保证液渣层厚度和均匀消耗。
27、本发明通过合理控制cao/sio2碱度和mgo、al2o3等组分的含量,使得保护渣在吸收叉车叉臂钢钢液中al2o3夹杂物后仍能保持稳定的理化性能,避免了因成分变化导致的保护渣性能劣化。同时,适宜的碱度和黏度设计使渣膜传热均匀,显著降低了叉车叉臂钢铸坯的角部裂纹和夹渣率。
28、本发明采用中超碳黑与鳞片石墨复配的碳质材料体系,实现了对保护渣熔化速度和液渣层厚度的精确控制,中超碳黑快速反应调控初始熔速,防止保护渣在钢液面上结壳;鳞片石墨持久稳定地提供骨架支撑,控制液渣层厚度在合理范围;两者协同作用,使保护渣在结晶器内形成稳定的粉渣层-烧结层-液渣层三层结构,既保证了隔热保温效果,又为铸坯提供了连续均匀的润滑。
29、本发明制备方法采用喷雾造粒工艺,制得的保护渣呈中空球形颗粒,堆密度低(0.6~0.8g/cm3),铺展性好,能够在结晶器钢液面上快速均匀铺展形成覆盖层,有效防止钢液二次氧化,同时提高了保护渣的保温性能。
30、使用本发明的保护渣进行叉车叉臂钢连铸生产,铸坯表面无渣沟、渣坑缺陷,裂纹发生率降低60%以上,连铸坯合格率提高3%以上,连铸过程中无粘结漏钢事故发生,实现了多炉次连续浇铸,具有良好的经济效益和推广应用前景。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com