
一种高效硬线用钢及其生产方法与流程
本发明属于冶金,具体涉及一种高效硬线用钢及其生产方法。
背景技术:
1、硬线用钢作为较为常见的优质碳素钢盘条,广泛应用于水泥钢钉、镀锌铁丝、伞骨架、钢丝绳、弹簧、抛丸用钢球、胶带钢丝、胎圈钢丝、钢绞线等。产品用途广,需求量大且稳定。常规炼钢工艺为转炉、精炼、连铸,钢水在调整合金、升温加热等过程中易产生再生夹杂,同时电极在加热过程中会产生电离增氮,增加钢水中的有害气体含量;较长的炼钢工艺流程,导致钢水在钢包内驻留时间长,钢水侵蚀耐材内衬易造成外来夹杂物。铸坯生产后需经组垛、集中装炉加热轧制工艺,铸坯经冷却、再升温,会导致铸坯表面生成大量氧化铁皮烧损,造成金属料及原燃料成本浪费。
技术实现思路
1、本发明要解决的技术问题是提供一种高效硬线用钢及其生产方法,具有流程短、成本低、质量好的特点。
2、为解决上述技术问题,本发明所采取的技术方案是:
3、一种高效硬线用钢,所述硬线用钢化学成分组成及其质量百分含量为c:0.30~0.60%,mn:0.50~0.80%,s≤0.020%,p≤0.020%,si:0.17~0.37%,cr、ni、cu均≤0.025%,n≤0.0045%,余量为fe和不可避免的杂质。
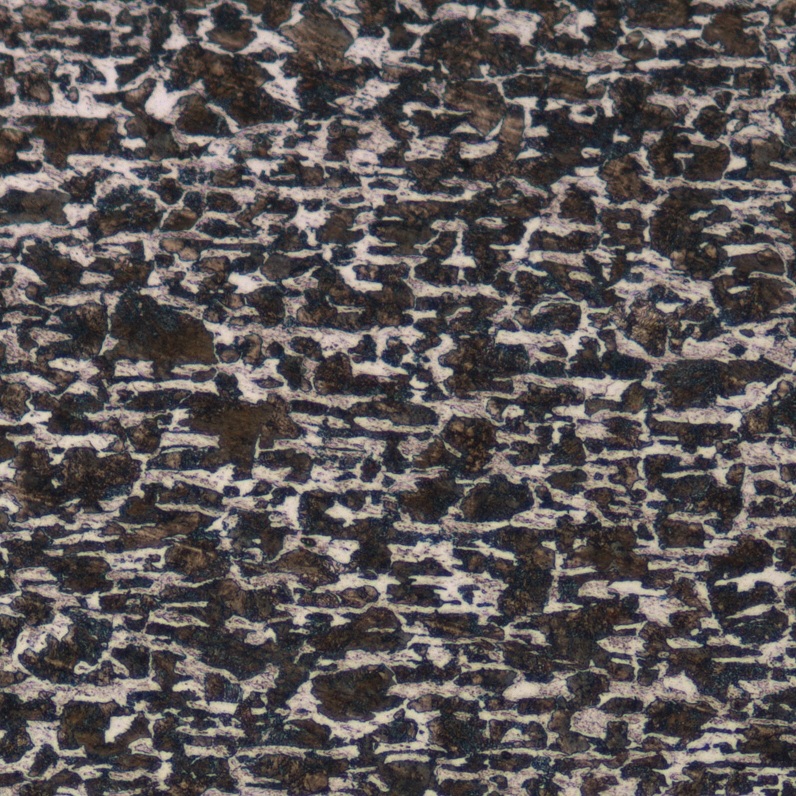
4、优选的,所述硬线用钢直径φ5~10mm,组织为铁素体+珠光体。
5、优选的,所述硬线用钢力学性能rm≤1000mpa,延伸率a≥10%。
6、一种高效硬线用钢的生产方法,包括转炉冶炼、炉后吹氩、方坯连铸、直轧辊道输送、热轧和风冷打包工序;
7、所述方坯连铸工序,中间包钢水过热度为15~30℃,连铸机拉速控制在2.3~2.8m/min,结晶器所用保护渣熔点为950-1030℃、碱度为0.85~1.00,粘度为0.75~0.85p·s,二次冷却采用弱冷,比水量0.9~1.2l/kg钢。
8、优选的,所述方坯连铸工序,采用中间包吹氩、结晶器采搅拌技术,中间包上水口、板间吹氩,氩气流量1-3nl/min;用结晶器采用电磁搅拌+末端电磁搅拌技术,电磁搅拌参数:电流390-450a、频率2-3.5hz;末端电磁搅拌参数:电流330-350a,频率6-10hz。
9、优选的,所述转炉冶炼工序,入炉铁水中s≤0.025%、p≤0.120%;采用石灰和轻烧白云石造渣,加入石灰30~50kg/t、加入轻烧白云石20~25kg/t;转炉终点:碳含量c≥0.10%、磷含量p≤0.015%、硫含量s≤0.015%;转炉底吹全程吹氩,炉后滑板挡渣,降低下渣量。出钢过程加入石灰3-5kg/t、硅灰石1-3 kg/t,萤石1-1.5kg/t;炉后加入硅锰合金、高碳锰铁、碳粉和硅钡钙铁脱氧剂。
10、优选的,所述炉后吹氩工序,根据大包成分喂碳线调c含量;静吹时间≥15分钟,吹氩站出站温度1570~1595℃。
11、优选的,所述炉后吹氩工序,控制吹氩站出站钢水化学成分组成及其质量百分含量为:c:0.30~0.60%,mn:0.50~0.80%,s≤0.020%,p≤0.020%,si:0.17~0.37%,cr、ni、cu均≤0.025%,n≤0.0045%,余量为fe和不可避免的杂质。
12、优选的,所述热轧工序,采用免加热直轧技术,无铸坯加热环节,减少了铸坯表面脱碳及金属铁烧损。铸坯通过带保温罩的直轧爬升辊道迅速运输至轧机入口,直轧辊道输送速度:2.5-3.6m/s;粗轧开轧温度950~1000℃;方坯经6+6+6布置的粗-中-精轧机轧制,终轧速度80-110 m/s,吐丝温度860-900℃,经风冷辊道得到直径φ5~10mm规格的线材产品。
13、本发明采用转炉-方坯连铸-热送高线直轧工艺来生产硬线用钢,产品采用c、si、mn作为强化元素,控制s、p、n等元素含量。
14、采用结晶器电磁搅拌技术,有效提升连铸坯质量;采用免加热直轧技术,避免了铸坯升降温过程中的能源消耗及金属铁烧损,同时可有效降低铸坯表面脱碳,保证成品盘条的表面脱碳深度,成功生产出φ5~10mm规格的硬线用钢,本发明生产方法具有流程短、成本低、质量好的特点。
15、本发明从工艺全流程角度出发,采用转炉+连铸+铸坯免加热直轧工艺,简化强化合金元素种类,减少钢水精炼环节,降低再生夹杂产生风险、降低钢中有害气体含量;减少铸坯加热环节,采用铸坯免加热直轧技术,降低能源消耗和金属料损失。本发明开发一种流程短、纯净度高的低成本高效硬线用钢,对钢铁工业节能减排、完成碳中和目标,具有积极的意义。
16、采用上述技术方案所产生的有益效果在于:
17、1、本发明针对当前市场上广泛应用的60号及以下硬线用钢,成分及工艺路径设计可充分满足60号及以下硬线用钢的后续加工工艺。
18、2、本发明使用转炉-连铸直上工艺,炉后吹氩站均匀成分并保证夹杂物充分去除,可有效的降低炼钢工序的热量损失、降低钢水在钢包中的驻留时间,减少耐材侵蚀以及外来夹杂。
19、3、本发明采用si脱氧,通过控制si含量,保证精炼出站活度氧含量,控制夹杂物水平,保证焊丝的拉拔性能。
20、4、本发明采用结晶器电搅+末搅技术,可有效消除铸坯的中心缩孔、偏析。
21、5、本发明采用方坯连铸-热轧工艺,采用免加热直轧技术,无铸坯加热环节,减少了铸坯表面脱碳及金属铁烧损,保证成品盘条的表面脱碳深度。
22、6、本发明通过控制终轧速度、吐丝温度、辊道风冷等技术,保证得到均匀的珠光体+铁素体组织,实现低成本高效硬线用线材的生产。
1.一种高效硬线用钢,其特征在于,所述硬线用钢化学成分组成及其质量百分含量为c:0.30~0.60%,mn:0.50~0.80%,s≤0.020%,p≤0.020%,si:0.17~0.37%,cr、ni、cu均≤0.025%,n≤0.0045%,余量为fe和不可避免的杂质。
2.根据权利要求1所述的一种高效硬线用钢,其特征在于,所述硬线用钢直径φ5~10mm,组织为铁素体+珠光体。
3.根据权利要求1所述的一种高效硬线用钢,其特征在于,所述硬线用钢力学性能rm≤1000mpa,延伸率a≥10%。
4.基于权利要求1-3任意一项所述的一种高效硬线用钢的生产方法,其特征在于,包括转炉冶炼、炉后吹氩、方坯连铸、直轧辊道输送、热轧和风冷打包工序;
5.根据权利要求4所述的一种高效硬线用钢的生产方法,其特征在于,所述方坯连铸工序,采用中间包吹氩、结晶器采搅拌技术,中间包上水口、板间吹氩,氩气流量1-3nl/min;用结晶器采用电磁搅拌+末端电磁搅拌技术,电磁搅拌参数:电流390-450a、频率2-3.5hz;末端电磁搅拌参数:电流330-350a,频率6-10hz。
6.根据权利要求4所述的一种高效硬线用钢的生产方法,其特征在于,所述转炉冶炼工序,入炉铁水中s≤0.025%、p≤0.120%;采用石灰和轻烧白云石造渣,加入石灰30~50kg/t、加入轻烧白云石20~25kg/t;转炉终点:碳含量c≥0.10%、磷含量p≤0.015%、硫含量s≤0.015%;转炉底吹全程吹氩,炉后滑板挡渣,出钢过程加入石灰3-5kg/t、硅灰石1-3 kg/t,萤石1-1.5 kg/t;炉后加入硅锰合金、高碳锰铁、碳粉和硅钡钙铁脱氧剂。
7.根据权利要求4所述的一种高效硬线用钢的生产方法,其特征在于,所述炉后吹氩工序,根据大包成分喂碳线调c含量;静吹时间≥15分钟,吹氩站出站温度1570~1595℃。
8.根据权利要求4所述的一种高效硬线用钢的生产方法,其特征在于,所述炉后吹氩工序,控制吹氩站出站钢水化学成分组成及其质量百分含量为:c:0.30~0.60%,mn:0.50~0.80%,s≤0.020%,p≤0.020%,si:0.17~0.37%,cr、ni、cu均≤0.025%,n≤0.0045%,余量为fe和不可避免的杂质。
9.根据权利要求4所述的一种高效硬线用钢的生产方法,其特征在于,所述热轧工序,采用免加热直轧技术,铸坯通过带保温罩的直轧爬升辊道迅速运输至轧机入口,直轧辊道输送速度:2.5-3.6m/s;粗轧开轧温度950~1000℃;终轧速度80-110 m/s,吐丝温度860-900℃,经风冷辊道得到直径φ5~10mm规格的线材产品。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com