
一种卡簧簧片冲压生产模具
本技术属于冲压模具,具体涉及一种卡簧簧片冲压生产模具。
背景技术:
1、在卡簧簧片生产领域,当前所采用的生产方式存在诸多显著问题。一方面,生产效率低下,难以满足大规模、高节奏的生产需求,导致订单交付周期延长;另一方面,产品精度无法得到有效保证,生产出的卡簧簧片常出现尺寸偏差、形状不规则等问题,影响后续装配使用及产品整体质量;此外,现有生产方式对操作人员技能要求极高,需要专门的技术工人才能完成生产操作,这不仅大幅增加了人力成本,而且由于专业技术工人数量有限,进一步制约了生产规模的扩大,无法及时满足市场对卡簧簧片的生产需要。
技术实现思路
1、针对上述问题,本实用新型的目的在于提供一种在解决高精密卡簧生产困难、生产效率低的问题,使普通员工就能批量生产高精密卡簧的模具。
2、本实用新型是通过以下技术方案来实现的:
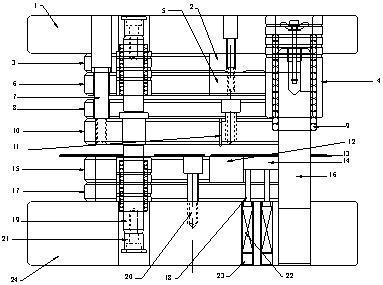
3、一种卡簧簧片冲压生产模具,包括上模部分、下模部分、成型部件、定位部件、调节部件和脱模部件;所述上模部分自上而下依次包括上模座、上垫板、公夹板、止档板和脱料板;所述上模座为上模部分提供支撑;所述上垫板用于缓冲并分散冲压压力;所述公夹板用于固定上模成型组;所述脱料板通过等高套固定在上模座上;所述等高套用于固定脱料板、使产品顺利脱离模腔;所述止档板用于限位;所述脱料板用于冲压后脱离产品;所述下模部分自下而上依次包括下模座、下模垫板和下模板,并通过固定螺丝固定;所述下模座为下模部分提供支撑;所述下模垫板用于缓冲支撑下模板;所述成型部件包括调节部件、上模成型组、下模镶件和下模成型冲子;所述上模成型组安装在上模座上;所述上模成型组与安装在下模的下模成型冲子配合实现冲压成型;所述调节部件设置在上模部分,用于调节冲压参数以调节产品尺寸;所述限位块安装在下模板的上表面,用于限位待冲压材料;所述定位部件安装在上模部分和下模部分上,用于实现上模部分和下模部分的导向;所述脱模部件安装在下模部分,用于零件冲压后顺利脱模。
4、所述调节部件包括上模数控滑块、计数器、电磁阀和气缸;所述上模数控滑块用于调节冲压参数以控制产品尺寸;所述计数器接收冲床凸轮转动次数信号;所述电磁阀根据计数器信号控制气缸动作;所述气缸带动上模数控滑块滑动以调节产品长度。
5、所述定位部件包括定位针、外导柱、导套和内导柱;所述外导柱安装在靠外侧的下模座上;所述内导柱设置在靠内侧的下模座上,并通过导柱帽固定;所述导套分别安装在外导柱和内导柱对应的上模座上;所述定位针安装于脱料板上,用于精准定位待冲压材料。所述定位部件还包括滚珠导套;所述滚珠导套安装在导套,用于导向更加顺滑;
6、所述脱模部件包括顶针、弹簧和机米螺丝;所述机米螺丝安装在下模座内;所述弹簧套装在机米螺丝上;所述顶针一端抵住下模成型冲子底部,另一端安装在弹簧上。
7、所述上模数控滑块采用高强度合金材质;所述高强度合金材质为铬钼合金,其硬度达到hrc40-45,且具备良好的耐磨性能,可减少滑块长期滑动过程中的磨损,延长使用寿命。
8、所述定位针采用钨钢材质;所述钨钢材质的密度不低于14g/cm³,硬度不低于hra88,且定位针的直径设置为2-5mm,长度设置为40-60mm,适配不同厚度待冲压材料的定位需求。
9、所述外导柱、导套和内导柱采用轴承钢材质;所述轴承钢材质为gcr15,经淬火回火处理后,其表面硬度达到hrc60-62,且外导柱和内导柱与导套的配合间隙严格控制在0.005-0.01mm,保证上模部分上下运动的同轴度误差不超过0.02mm。
10、所述弹簧采用碳素弹簧钢材质,所述碳素弹簧钢材质为65mn,其线径设置为3-8mm,自由长度设置为60-100mm,弹性系数为8-12n/mm,可根据不同厚度产品的脱料需求,提供适配的弹性回复力。
11、所述上模数控滑块的滑动行程范围为0-50mm,定位精度为±0.01mm,且滑块表面设有润滑槽;所述润滑槽内填充高温润滑脂,润滑脂的滴点不低于200℃,避免滑块在高速滑动时因摩擦产生高温导致卡滞。
12、本实用新型的有益效果:
13、本实用新型生产效率高,产品精度高,降低操作门槛,适用于生产不同型号的产品,可适用于自动化生产。
1.一种卡簧簧片冲压生产模具,其特征在于:包括上模部分、下模部分、成型部件、定位部件、调节部件和脱模部件;所述上模部分自上而下依次包括上模座(1)、上垫板(3)、公夹板(6)、止档板(8)和脱料板(10);所述上模座(1)为上模部分提供支撑;所述上垫板(3)用于缓冲并分散冲压压力;所述公夹板(6)用于固定上模成型组(5);所述脱料板(10)通过等高套(7)固定在上模座(1)上;所述等高套(7)用于固定脱料板(10)、使产品顺利脱离模腔;所述止档板(8)用于限位;所述脱料板(10)用于冲压后脱离产品;所述下模部分自下而上依次包括下模座(24)、下模垫板(17)、下模板(15)和限位块(13),并通过固定螺丝(20)固定;所述下模座(24)为下模部分提供支撑;所述下模垫板(17)用于缓冲支撑下模板(15);所述成型部件包括调节部件、上模成型组(5)、下模镶件(12)和下模成型冲子(14);所述上模成型组(5)安装在上模座(1)上;所述上模成型组(5)与安装在下模的下模成型冲子(14)配合实现冲压成型;所述调节部件设置在上模部分,用于调节冲压参数以调节产品尺寸;所述限位块(13)安装在下模板(15)的上表面,用于限位待冲压材料;所述定位部件安装在上模部分和下模部分上,用于实现上模部分和下模部分的导向;所述脱模部件安装在下模部分,用于零件冲压后顺利脱模。
2.根据权利要求1所述的一种卡簧簧片冲压生产模具,其特征在于:所述调节部件包括上模数控滑块(2)、计数器、电磁阀和气缸;所述上模数控滑块(2)用于调节冲压参数以控制产品尺寸;所述计数器接收冲床凸轮转动次数信号;所述电磁阀根据计数器信号控制气缸动作;所述气缸带动上模数控滑块(2)滑动以调节产品长度。
3.根据权利要求1所述的一种卡簧簧片冲压生产模具,其特征在于:所述定位部件包括定位针(11)、外导柱(16)、导套(4)、内导柱(19)和导柱帽(21);所述外导柱(16)安装在靠外侧的下模座(24)上;所述内导柱(19)设置在靠内侧的下模座(24)上,并通过导柱帽(21)固定;所述导套(4)分别安装在外导柱(16)和内导柱(19)对应的上模座(1)上;所述定位针(11)安装于脱料板(10)上,用于精准定位待冲压材料。
4.根据权利要求3所述的一种卡簧簧片冲压生产模具,其特征在于:所述定位部件还包括滚珠导套(9);所述滚珠导套(9)安装在导套(4),用于导向更加顺滑。
5.根据权利要求1所述的一种卡簧簧片冲压生产模具,其特征在于:所述脱模部件包括顶针(18)、弹簧(22)和机米螺丝(23);所述机米螺丝(23)安装在下模座(24)内;所述弹簧(22)套装在机米螺丝(23)上;所述顶针(18)一端抵住下模成型冲子(14)底部,另一端安装在弹簧(22)上。
6.根据权利要求2所述的一种卡簧簧片冲压生产模具,其特征在于:所述上模数控滑块(2)采用高强度合金材质;所述高强度合金材质为铬钼合金,其硬度达到hrc40-45,且具备良好的耐磨性能,可减少滑块长期滑动过程中的磨损,延长使用寿命。
7.根据权利要求3所述的一种卡簧簧片冲压生产模具,其特征在于:所述定位针(11)采用钨钢材质;所述钨钢材质的密度不低于14g/cm³,硬度不低于hra88,且定位针(11)的直径设置为2-5mm,长度设置为40-60mm,适配不同厚度待冲压材料的定位需求。
8.根据权利要求3所述的一种卡簧簧片冲压生产模具,其特征在于:所述外导柱(16)、导套(4)和内导柱(19)采用轴承钢材质;所述轴承钢材质为gcr15,经淬火回火处理后,其表面硬度达到hrc60-62,且外导柱(16)和内导柱(19)与导套(4)的配合间隙严格控制在0.005-0.01mm,保证上模部分上下运动的同轴度误差不超过0.02mm。
9.根据权利要求5所述的一种卡簧簧片冲压生产模具,其特征在于:所述弹簧(22)采用碳素弹簧钢材质,所述碳素弹簧钢材质为65mn,其线径设置为3-8mm,自由长度设置为60-100mm,弹性系数为8-12n/mm,可根据不同厚度产品的脱料需求,提供适配的弹性回复力。
10.根据权利要求2所述的一种卡簧簧片冲压生产模具,其特征在于:所述上模数控滑块(2)的滑动行程范围为0-50mm,定位精度为±0.01mm,且滑块表面设有润滑槽;所述润滑槽内填充高温润滑脂,润滑脂的滴点不低于200℃,避免滑块在高速滑动时因摩擦产生高温导致卡滞。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com