
一种避免形成氢致裂纹的高铬铸铁高效堆焊方法与流程
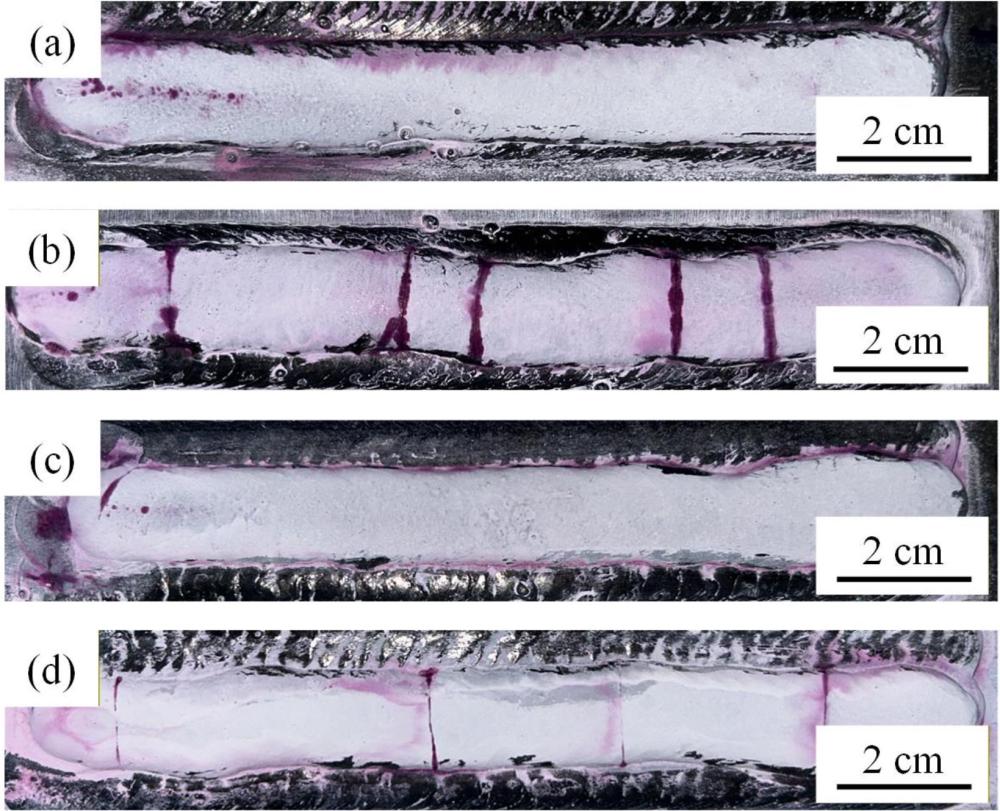
本发明属于耐磨堆焊,具体涉及一种避免形成氢致裂纹的高铬铸铁高效堆焊方法。
背景技术:
1、高铬铸铁兼具优异的耐磨性、耐热性与低廉的制备成本等优势,广泛应用于冶金、采矿、水泥制造等严苛磨损工况领域。目前采用堆焊技术制备高铬铸铁耐磨层是零部件表面强化与失效修复的主流工艺,但该工艺仍存在诸多难以解决的焊接固有问题。高铬铸铁碳当量极高、脆性大,堆焊过程热应力集中,加之焊缝拘束度较高,极易产生氢致裂纹,焊后裂纹会持续延伸至基体,直接降低构件整体耐磨性能。为抑制堆焊氢致裂纹的形成,现有技术主要采用提高焊前预热温度、降低焊接热输入、控制焊缝扩散氢含量等工艺手段。如中国专利申请cn201410442983.4公开了一种管道环焊缝冷裂敏感性试验方法,该方法提供一种能通过试验模拟比较准确的确定焊接工艺参数中的预热温度的管道环焊缝冷裂敏感性试验方法,避免焊接冷裂纹的形成。中国专利申请cn 202411317775.1公开了一种海工钢高性能不预热焊接工艺确定方法,该方法先测定冷裂纹敏感指数、临界拘束参数与焊材最低扩散氢含量,优化母材碳当量筛选适配母材,再对比不同热输入下焊材与实际母材的焊后峰值温度冷却至100 ℃的时间和焊接接头的临界冷却时间,选定最优热输入。然而测定焊缝的拘束度、冷却速度等参数实验成本高,工程推广难度大。
2、此外,提高焊前预热温度和降低焊接热输入的方法虽然可以降低焊接冷裂纹倾向,但同时也会恶化施工条件,降低焊接效率。因此,有必要提出一种避免形成焊接冷裂纹的高铬铸铁堆焊方法,在保证堆焊层质量的前提下,尽可能降低预热温度、提高焊接热输入,从而改善施工条件、提高生产效率。
3、遗传算法以自然选择与基因遗传演化机理为理论基础,是一类典型全局搜索优化算法,针对包含多变量、强非线性特征的复杂优化问题,拥有其他算法难以比拟的求解特性,但目前尚未见其在高铬铸铁堆焊工艺参数优化中的应用报道。
技术实现思路
1、本发明所要解决的问题是提供一种避免形成氢致裂纹的高铬铸铁高效堆焊方法,在保障堆焊层质量基础上,提高堆焊效率,降低堆焊成本,改善施工条件。
2、本发明方法是首先通过实验测试获取选用焊接材料不同冷却速度条件下的氢致裂纹临界开裂应力;随后,通过有限元法建立焊接残余应力计算模型,计算不同焊接热输入、预热温度条件下的焊缝最大残余拉应力和冷却速度;最后,通过遗传算法,获取对于指定的焊材不萌生冷裂纹的最优焊接热输入和预热温度。本发明方法通过优化设计焊接热输入和层间温度,既避免了焊接热输入过低造成的堆焊效率低下和预热温度过高造成的施工环境恶化,又不会产生氢致焊接裂纹导致的耐磨层性能降低的问题。
3、本发明的避免形成氢致裂纹的高铬铸铁堆焊方法,它包括以下步骤:
4、步骤一、通过实验测试选用焊接材料在不同冷却速度下的氢致裂纹临界开裂应力;
5、步骤二、使用有限元法计算在设定预热温度、焊接热输入条件下高铬铸铁堆焊层焊接残余应力分布,获取该焊接工艺下焊缝的最大残余拉应力和冷却速度;
6、步骤三、通过遗传算法,获取对于指定的焊材不萌生冷裂纹的最优焊接热输入和预热温度组合。
7、其中步骤一包括以下具体步骤:
8、步骤1.1、使用热模试验机制备冷却速度vc=10℃/s、50℃/s、100℃/s、200℃/s、300 ℃/s下的模拟焊缝试样;
9、步骤1.2、按照gb/t24185《逐级加力法测定钢中氢脆临界值试验方法》测试不同冷却速度焊缝的氢脆临界应力值;
10、步骤1.3、采用最小二乘法对氢脆临界应力值和冷却速度vc进行线性拟合,式中a和b为拟合系数;
11、其中,步骤二包括以下具体步骤:
12、步骤2.1、有限元建模及网格划分:根据实际堆焊工件尺寸1:1采用建模,在焊缝附近细化网格,网格类型20 节点热-力耦合六面体单元。焊缝附近网格尺寸0.5 mm,其余位置网格尺寸4.0 mm;
13、步骤2.2、赋予材料属性、设置焊接热源、边界条件、计算焊接残余应力分布;
14、优选的,步骤2.2中焊接热源为双椭球焊接热源模型,前、后半椭球体内的热流分布分别为:
15、,
16、,
17、式中,q为有效焊接热输入,af,ar,bh,ch为几何形状控制参数,ff和fr分别为前后两个半椭球的能量分配系数。
18、优选的,步骤2.2中边界条件为焊件初始温度为预热温度、环境温度为20 ℃,焊件底面施加固定约束;
19、步骤2.3、焊接模拟至焊接冷却到室温后,提取焊件的最大拉应力值σt及其冷却速度vc。
20、其中,步骤三包括以下具体步骤:
21、步骤3.1、确定遗传算法的种群规模为n,最大迭代次数nmax,最大无改进代数kmax和适应度提升阈值ε
22、步骤3.2、种群初始化,焊接热输入q在,预热温度在内随机生成n组二维参数组合,构成初始父代种群;
23、步骤3.3、对于初始种群内每个个体参数,使用步骤2中建立的焊接有限元计算模型,计算在该焊接热输入和预热温度下的最大残余拉应力σt和冷却速度vc;
24、步骤3.4、根据步骤3.3得到的冷却速度和步骤1中氢脆临界应力值计算公式,计算该冷却速度下的氢脆临界应力,并计算每个个体的适应度,并获取种群内最小适应度fmin;
25、优选的,步骤3.4中所述计算适应度的方法为,根据适应度函数计算其适应度;
26、优选的,ω1和ω2为权重系数,,如侧重降低预热成本可取ω1=0.7,ω2=0.3;如侧重提高焊接效率ω1=0.3, ω2=0.7;如兼顾焊接效率和降低预热成本可取ω1=ω2=0.5,m为罚因子,取一很大的值。
27、步骤3.5、依次循环执行选择、交叉、变异遗传迭代循环,使参数逐代进化,直至达到最大迭代次数或满足收敛条件。
28、优选的,步骤3.5中的选择操作采用锦标赛选择法,随机抽取k个个体对比适应度,保留适应度最高个体进入交配池; 重复抽取直至交配池数量等于种群规模n;保留种群内最小适应度个体,直接复制进入下一代,防止最优解丢失。
29、优选的,步骤3.5中的交叉操作为对交配池对所有个体两两随机配对,对两个父代个体执行线性交叉,式中为随机交叉系数;
30、优选的,步骤3.5中的变异操作为对生成的子代个体以概率小幅扰动变量,式中n(0,1) 代表标准高斯分布。
31、步骤3.6、更新种群,父代精英个体加交叉变异子代合并,筛选其中适应度函数最低的n个个体形成新一代种群,迭代计数k=k+1。
32、步骤3.7、重复执行遗传迭代循环,直至连续kmax代种群最优适应度差值小于收敛容差ε或迭代次数n达到预设nmax,则终止循环,输出全部可行解,其中适应度函数最低的个体即为最优的堆焊参数。
33、本发明的有益效果在于:
34、将遗传算法与焊接残余应力有限元数值模拟相结合,无需开展成本高昂、周期冗长的堆焊工艺标定试验。依托遗传算法进化算子具备的各态历经特性,针对高铬铸铁耐磨堆焊构件,可在概率层面实现堆焊工艺参数全域高效寻优。优化过程以焊缝峰值拉应力低于当前冷却条件下氢致开裂临界应力为硬性约束,从机理上规避氢致冷裂纹萌生风险;在此约束前提下同步实现焊接热输入最大化以提升施焊效率、焊前预热温度最小化以削减施工成本。该方法可大幅减少重复性现场焊接验证试验,显著节约研发周期、人力投入与试验耗材成本。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com