
双工位曲轴差动装夹装置及其装夹方法与流程
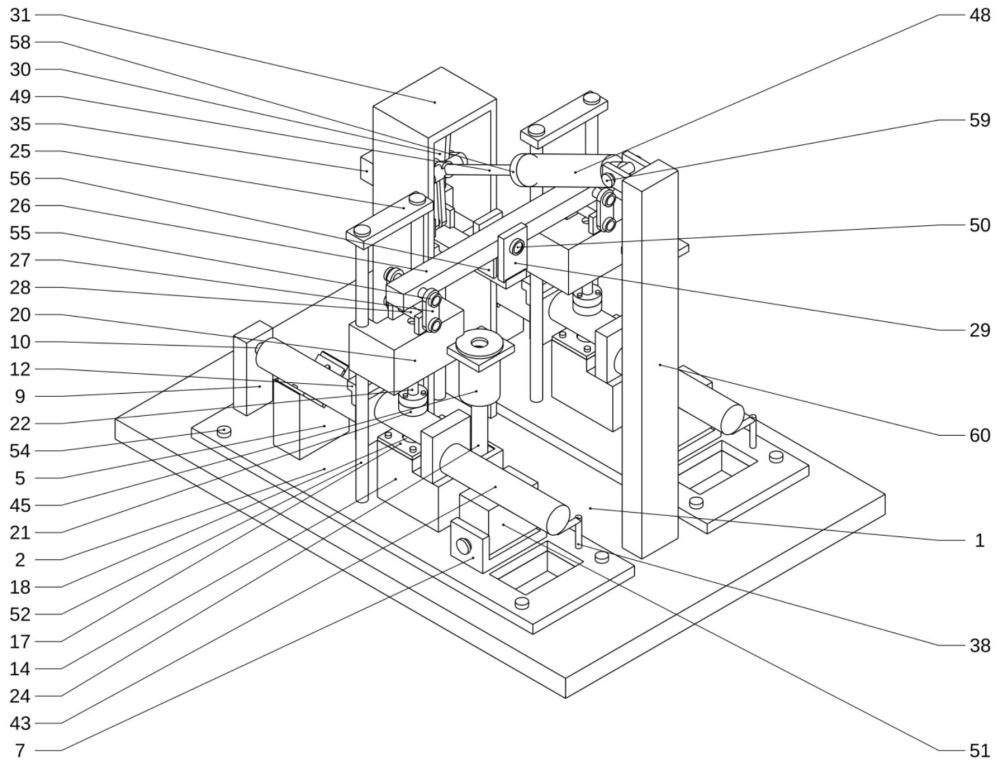
本发明涉及曲轴加工夹具,具体涉及一种用于两根曲轴装夹并配合铣削加工的双工位曲轴差动装夹装置及其装夹方法。
背景技术:
1、曲轴的主轴颈与曲拐轴颈在空间上具有位置偏置。铣削曲轴端部的基准槽或基准面时,需要确定曲轴的径向位置、轴向位置和周向姿态,同时为刀具进给及工件装取留出空间。为提高加工效率和减小装夹误差,现有加工工艺中一般会采用双工位装夹工艺,在采用双工位装夹时,还需处理两根工件在实际压紧部位存在接触高度差的技术问题。
2、公开号为cn113941883a的中国专利申请公开了数控车床用铣削工件的固定装置,其在底座上设置两条工件通道,由同一气缸带动横梁,横梁两端的压爪分别压紧两根曲轴,并由间隔布置的两片刀片进行加工。该方案能够减少逐件手动紧固的操作,但两个压爪分别用螺栓固定在同一横梁上,两侧压爪随横梁一起升降。当两根曲轴的实际压紧接触高度不同时,先接触的一侧会先受到压紧作用,另一侧却可能仍需继续下降才能接触工件。该固定连接方式本身没有提供两侧接触行程的独立调节自由度,继续共同下压时,接触高度差仍需由工件、压爪或连接结构的变形等因素容纳。
3、公告号为cn204658015u的中国专利文献公开了“一种曲轴铣削夹具”,其在两个v型支撑座之间设置浮动支撑座,并通过弹簧和能够上下浮动的支撑块适应曲轴的支承位置,同时用压板压紧曲轴。该方案改善了中间部位的随形支承,并便于适配不同规格的曲轴。不过,该方案中浮动支撑块的上下位置随弹簧及工件接触状态调整,未给出将该上下浮动位置与两个工位的各自压紧进程联动锁定的关系。本方案中还另外设置有回转体的到位锁紧机构,其约束的是回转位置,不能据此视为已经锁定浮动支撑块的上下位置。
4、现有技术的上述两种方案分别处理共用驱动夹紧和中间浮动支承。将这两种方案用于双工位曲轴加工时,后续需协调接触行程与锁紧时机。如果在对应工件尚未形成稳定压紧接触前就固定支承高度,支承位置可能与后续压紧后的工件位置不一致;如果一直保持弹性浮动,又不能仅凭贴合状态确定其在加工反力作用下的位置保持精度。
5、综上所述,现有技术存在且急需解决的技术问题是:在双工位共用驱动且压紧接触高度可能不同的条件下,使各工位分别建立压紧接触,再锁定对应的辅助支承,并允许锁定后继续完成压紧行程。
技术实现思路
1、有鉴于此,本发明提供一种双工位曲轴差动装夹装置及其装夹方法,以解决的技术问题是:双工位曲轴装夹时使两个工位在共用驱动下分别适应各自的压紧接触高度,在对应工位形成预压后锁定其浮动支承,并为锁定后的继续压紧留出相对运动行程。
2、为解决上述问题,本发明提供了一种双工位曲轴差动装夹装置,该装置包括底座以及并列设置在底座上的两个工位。每个工位设置相对于底座固定的前支承座、后支承座、辅助支承座和导向柱,夹紧滑座与对应的导向柱滑动连接,并沿导向柱升降。机架固定在底座上,中央移动架与固定在底座上、位于两个工位之间的导向柱滑动连接。均衡梁的中部与中央移动架铰接,其铰接轴线平行于待装夹曲轴的主轴颈轴线;均衡梁两端分别通过两端均为铰接的连接片连接对应工位的夹紧滑座。
3、每个夹紧滑座内沿升降方向滑动安装压紧杆。压紧杆的下端连接球面压头,碟形弹簧夹在夹紧滑座内的上部支承面与压紧杆的轴肩上表面之间。球面压头接触曲轴后,压紧杆受到曲轴的支承,夹紧滑座仍可相对于压紧杆下降,压缩碟形弹簧,并通过压紧杆向球面压头传递压力。
4、辅助支承座内设置可升降的浮动支承柱,以及沿平行于曲轴主轴颈轴线的方向滑动的楔块。浮动支承柱上端的球面托头与球面压头分别位于对应曲轴的下方和上方,辅助支承座内的托持弹簧向上顶推浮动支承柱,使球面托头贴合曲轴下侧。楔块朝向浮动支承柱的一侧设有压紧面,另一侧设有斜面;楔块向浮动支承柱移动时,通过压紧面将浮动支承柱抵紧在辅助支承座的导向孔内。斜面所在的连接段伸到曲轴侧方,与触发杆的下端沿升降方向相对。
5、触发套固定在夹紧滑座的侧部,触发杆沿升降方向滑动安装在触发套内,触发弹簧夹在触发套内的上部支承面与触发杆的轴肩上表面之间。对于每个工位,触发杆在该工位的碟形弹簧产生预压缩后接触楔块的斜面,并向下抵推斜面,使楔块向浮动支承柱移动。楔块抵紧浮动支承柱后,触发套随夹紧滑座继续下降,触发杆相对于触发套向上回缩,进一步压缩触发弹簧,容纳剩余下降行程。
6、上、下两组肘节连杆的相邻端彼此铰接,上组的另一端与机架铰接,下组的另一端与中央移动架铰接,各铰接轴线相互平行。驱动缸的缸体铰接安装在底座上,由该共用驱动缸驱动两组肘节连杆的共同铰接处移动,带动中央移动架升降。在夹紧行程末端,在垂直于铰接轴线的投影平面内,该共同铰接处越过机架侧和中央移动架侧的铰接中心连线,肘节连杆抵靠固定在机架上的限位挡块,使中央移动架保持在越中心位置。
7、上述方案中,进一步地,两个v形支承片通过固定螺钉分别固定在前支承座上部v形安装部的两个斜面上。后支承座的两个耳部之间设有摇摆v形块,摇摆v形块通过摇摆销与后支承座铰接。摇摆销的轴线垂直于曲轴的主轴颈轴线,其轴肩与销端螺母分别位于两个耳部的外侧,限制摇摆销沿自身轴线移动。
8、上述方案中,进一步地,托持弹簧设置在辅助支承座的导向孔内,其下端支承在座内底部,上端抵在浮动支承柱的下端。浮动支承柱穿过固定在辅助支承座上端的限位盖,浮动支承柱的凸缘位于限位盖下方,用于限制浮动支承柱的上移行程。浮动支承柱朝向楔块的一侧设有平面。楔块导销的一端固定在辅助支承座上,另一端穿过楔块耳部并设有端头,复位弹簧套在楔块导销外,推动楔块退出,端头限制退出行程。
9、上述方案中,进一步地,触发套内孔下部设有限位台阶,触发杆的轴肩位于限位台阶上方。触发杆未接触斜面时,轴肩抵在限位台阶上;受到斜面向上的反力后,轴肩能够离开限位台阶并相对于触发套上移,使触发弹簧进一步压缩。
10、上述方案中,进一步地,压紧杆下端的球头装在球面压头与压头盖围成的球面腔内。压头盖通过固定螺钉固定在球面压头上,其通孔供压紧杆穿过,并小于球头的最大直径。多个碟形弹簧沿压紧杆轴线串联布置,夹紧滑座内的承托台阶位于压紧杆轴肩的下方。均衡梁中部通过中心销与中央移动架铰接,连接片两端分别通过梁端销与均衡梁和夹紧滑座铰接。中央移动架上的两个回转限位块分处中心销两侧,并与均衡梁间隔设置,以限制其摆角。
11、上述方案中,进一步地,上、下每组肘节连杆分别包括两根并排设置的肘节连杆,两组的相邻端通过膝铰销铰接,上组通过定铰销与机架铰接,下组通过动铰销与中央移动架铰接。缸座固定在底座上,驱动缸的缸体通过缸底销与缸座铰接,活塞杆的叉头通过膝铰销与两组肘节连杆铰接。每个工位还设置相对于底座固定的轴向挡座和周向定位座,球面挡头与轴向挡座螺纹连接,抽拉杆沿升降方向与周向定位座滑动连接,定位叉固定在抽拉杆下端,用于限定曲柄臂的周向姿态,并能够随抽拉杆上提而退出。
12、本发明还提供了一种双工位曲轴差动装夹方法,该方法包括:将两根曲轴分别放置在对应的前支承座和后支承座上,使球面托头浮动贴合曲轴下侧;驱动中央移动架下降,通过均衡梁及连接片使两个夹紧滑座分别建立压紧接触;各工位的碟形弹簧产生预压缩后,再由该工位的触发杆抵推楔块,锁定浮动支承柱;触发套随夹紧滑座继续下降时,触发杆相对向上回缩并进一步压缩触发弹簧;两组肘节连杆的共同铰接处越过死点并抵靠限位挡块后,在两工位均满足装夹条件时进行加工;加工完成且刀具退出后,使驱动缸反向动作,解除越中心保持,退出楔块并上提球面压头,取出曲轴。
13、本发明的有益效果是:
14、均衡梁与两个独立导向的夹紧滑座配合,使共同驱动行程可以在两工位之间分配,不再要求两球面压头在相同高度同时建立接触。
15、各工位的球面托头先随浮动支承柱贴合曲轴,在该工位建立预压后,再由楔块抵紧浮动支承柱,使压紧接触与辅助支承锁定先后建立。触发杆位于曲轴侧方,楔块的连接段将斜面伸到该位置,使触发杆避开曲柄臂所在的空间。
16、楔块抵紧浮动支承柱后,触发杆相对于触发套向上回缩,触发弹簧进一步压缩,为夹紧滑座继续下降提供让位行程。两组肘节连杆越过死点后与限位挡块抵接,保持中央移动架的位置。前者容纳局部锁定后的剩余行程,后者承担共同驱动部分的末端保持。均衡梁能够分配接触行程,两个球面压头的夹紧力可以不绝对相等。
17、本发明的其他优点、目标和特征在某种程度上将在随后的说明书中进行阐述,并且在某种程度上,基于对下文的考察研究对本领域技术人员而言将是显而易见的,或者可以从本发明的实践中得到教导。本发明的目标和其他优点可以通过下面的说明书来实现和获得。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com