
一种非酸洗态冷轧直轧用途节镍奥氏体钢带制备方法与流程
本发明涉及节镍奥氏体不锈钢材料制备,具体为一种非酸洗态冷轧直轧用途节镍奥氏体钢带制备方法。
背景技术:
1、节镍奥氏体不锈钢因降低了镍含量、提高了锰含量,在保持良好综合性能的同时降低了原材料成本,在建筑装饰、交通运输、家电制造等领域得到日益广泛的应用,该类不锈钢热轧钢带的常规生产工艺路线一般为:连铸板坯→热轧(含加热、粗轧、精轧)→层流冷却→卷取→退火→热酸洗(去除表面氧化锈皮)→冷轧压延→成品,其中,退火和热酸洗工序用于软化热轧后的形变组织并清除钢带表面附着的致密氧化锈皮(即“黑皮”),以获得表面洁净的“白皮”钢卷供冷轧使用,该工艺路线成熟稳定,能够保证冷轧成品表面质量。
2、近年来,为缩短工艺流程、降低能耗和生产成本,行业内开始探索对热轧黑皮钢带直接进行冷轧压延的工艺路径,即省去退火和热酸洗工序,将带有氧化锈皮的热轧钢卷直接送入冷轧机组进行压延变形,随后再进行除锈处理,这一技术方向在部分钢种上已有初步探索,例如,已有研究涉及马氏体不锈钢的免酸洗直轧工艺,通过预除鳞工艺优化实现黑皮直接冷轧;也有文献报道了对不锈钢热轧黑皮卷进行直接冷轧的尝试,然而,在实际生产中发现,将上述思路直接应用于节镍奥氏体不锈钢的黑皮直轧时,冷轧后钢带整卷整面分布有嵌入式锈点,经后续除锈处理后仍无法去除,导致板面质量无法满足镜面板等高端表面加工需求。
3、经分析,嵌入式锈点的形成机理如下:热轧黑皮钢带表面的氧化锈层在厚度和结构上存在不均匀性,对黑皮钢带直接进行冷轧压延时,原本疏松或局部锈蚀较深的区域在强大的压延变形下发生折叠和覆盖,致密的锈层被压入钢带表层并形成嵌入型缺陷,后续常规除锈处理仅能去除表层浮锈,无法将压入钢带基体的锈点去除,最终形成整面分布的嵌入式锈点缺陷,现有技术中,对于如何通过热轧工序的系统性控制来改善黑皮钢带锈层均匀性、从而适配后续冷轧直轧工艺,尚未给出有效的技术方案,此外,节镍奥氏体不锈钢因其高锰低镍的成分特点,在高温加热过程中的氧化行为与常规奥氏体不锈钢存在差异,对加热气氛更为敏感,现有常规热轧工艺参数难以直接满足黑皮直轧对锈层均匀性的要求,冷却过程中氯离子对黑皮钢带表面的点蚀作用以及敏化温度区间对材料耐蚀性的影响,在现有技术中也未得到充分考虑。针对现有技术的不足,本发明提供了一种非酸洗态冷轧直轧用途节镍奥氏体钢带制备方法,以解决上述问题。
技术实现思路
1、针对现有技术的不足,本发明提供了一种非酸洗态冷轧直轧用途节镍奥氏体钢带制备方法,以解决上述背景技术中提出的问题。
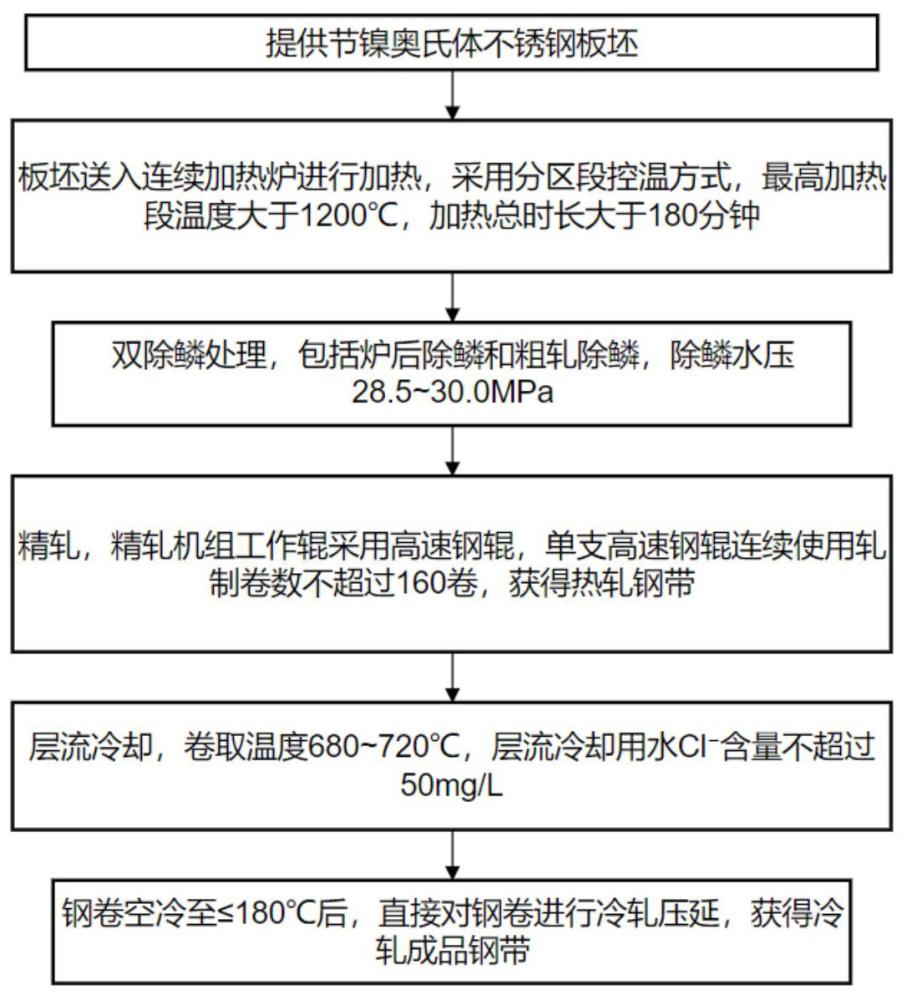
2、为实现以上目的,本发明通过以下技术方案予以实现:一种非酸洗态冷轧直轧用途节镍奥氏体钢带制备方法,制备方法包括如下步骤:
3、步骤s1:提供节镍奥氏体不锈钢板坯,所述板坯的化学成分按质量百分比计为:c:0.06%~0.30%,si≤0.5%,cr:12%~15%,ni:0.5%~1.5%,mn:8%~11%,cu:0.1%~1.6%,s≤0.003%,p≤0.05%,余量为fe及不可避免的杂质;
4、步骤s2:将所述板坯送入连续加热炉进行加热,采用分区段控温方式,最高加热段温度大于1200℃,加热总时长大于180分钟,控制加热炉高温区残氧量在2%~5%范围内,空燃比控制在9.5~20范围内,所述空燃比为助燃空气与燃气的体积流量比;
5、步骤s3:对加热后的板坯进行双除鳞处理,所述双除鳞处理包括炉后除鳞和粗轧除鳞,除鳞水压控制在28.5~30.0mpa;
6、步骤s4:对除鳞后的板坯进行精轧,精轧机组的工作辊采用高速钢辊,单支高速钢辊的连续使用轧制卷数不超过160卷,获得热轧钢带;
7、步骤s5:对精轧后的热轧钢带进行层流冷却,冷却至卷取温度后卷取成钢卷,所述卷取温度为680~720℃,控制层流冷却用水的cl-含量不超过50mg/l;
8、步骤s6:将卷取后的钢卷空冷至≤180℃后,直接对钢卷进行冷轧压延,获得冷轧成品钢带。
9、优选的,所述步骤s2中,所述连续加热炉至少包括预热段、一加热段、二加热段和均热段,所述预热段温度为750~900℃,所述一加热段温度为1000~1200℃,所述二加热段温度为1160~1280℃,所述均热段温度为1270~1310℃。
10、优选的,所述步骤s2中,所述加热炉高温区残氧量的控制方式为:通过调节加热炉的助燃空气供给量和燃料供给量,使高温区的空气与燃气体积流量比保持在9.5~20,以将高温区残余氧气体积百分比控制在2%~5%。
11、优选的,所述步骤s5中,所述卷取后的钢卷空冷时长为48~60小时。
12、优选的,所述步骤s5中,控制层流冷却用水的cl-含量不超过50mg/l的方式为:对层流冷却用水进行水质监测,当cl-含量超过50mg/l时,更换冷却水源或对冷却水进行除氯处理。
13、优选的,所述步骤s3中,所述双除鳞处理包括:在板坯出炉后立即进行第一道次除鳞,除鳞水压为28.5~30.0mpa;在粗轧机组入口处进行第二道次除鳞,除鳞水压为28.5~30.0mpa,各道次除鳞的喷射方向均垂直于板坯运行方向。
14、优选的,所述步骤s3中,所述炉后除鳞和粗轧除鳞均采用高压水除鳞方式,除鳞喷嘴与板坯表面的距离为80~150mm,除鳞水的喷射压力波动幅度不超过±0.5mpa。
15、优选的,所述步骤s4中,所述精轧机组包括多个精轧机架,各精轧机架的工作辊均采用高速钢辊材质,所述高速钢辊的辊面硬度为hs75~85,辊面粗糙度ra≤0.8μm。
16、优选的,所述步骤s2中,所述加热炉高温区残氧量控制在3.0%~4.5%,空燃比控制在10~15。
17、优选的,所述步骤s5中,所述层流冷却采用分段冷却方式,沿热轧钢带的运行方向设置多组冷却喷淋装置,各组冷却喷淋装置的冷却水流量独立控制,使热轧钢带在层流冷却过程中的温降速率控制在5~15℃/s,所述卷取温度为690~710℃。
18、本发明的技术效果和优点:
19、该非酸洗态冷轧直轧用途节镍奥氏体钢带制备方法,通过将加热炉高温区残氧量控制在2%~5%、空燃比(空气与燃气体积流量比)控制在9.5~20,结合双除鳞水压28.5~30.0mpa、精轧高速钢辊用辊周期≤160卷、层流冷却用水cl-含量≤50mg/l以及卷取温度680~720℃的多参数协同控制,获得了均匀的热轧黑皮钢带锈层结构,避免了冷轧压延时因锈层不均匀导致的折叠覆盖,使冷轧成品钢带板面无残留锈点,解决了现有黑皮直轧工艺中冷轧后板面整面分布嵌入式锈点的技术问题,满足了镜面板加工的表面质量要求。
20、本发明通过严格控制加热炉高温区残氧量和空燃比,避免了因氧气过剩导致的犬牙交错型不均匀氧化锈层,也避免了因氧气不足导致的燃气不充分燃烧,从源头上保障了热轧钢带表面氧化锈层的均匀性,为后续冷轧直轧提供了结构均匀的锈层基础,同时结合炉后及粗轧双道次高压除鳞去除了钢坯表面初始氧化铁皮,进一步降低了锈层厚度不均的风险。
21、本发明通过控制层流冷却用水cl-含量不超过50mg/l,避免了氯离子穿透锈层对钢基体产生氯化物点蚀,保障了黑皮钢带锈层结构和钢带本体的质量完整性,同时将卷取温度控制在680~720℃,并通过层流冷却分段控温将温降速率控制在5~15℃/s,配合卷取后48~60小时的缓冷至180℃以下,有效抑制了碳化物沿晶界的连续析出和聚集长大,避免了因敏化导致的耐蚀性下降,从冷却环节保障了黑皮钢带锈层结构和钢带本体的质量完整性。
22、本发明省去了传统工艺中的退火和热酸洗工序,实现了热轧黑皮钢带的直接冷轧压延,缩短了工艺流程,降低了能耗和生产成本,同时保证了冷轧成品钢带的表面质量,具有良好的工业应用前景和经济效益。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com