
一种车轮专用去毛刺机床的制作方法
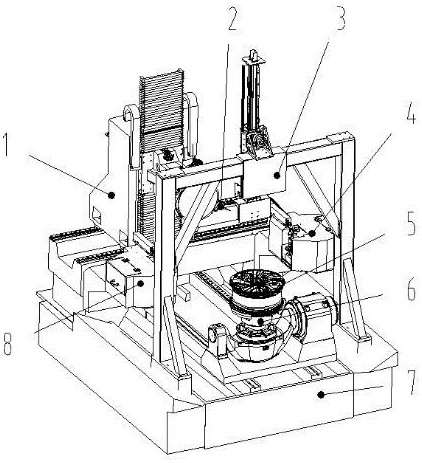
本发明属于汽车工程领域,具体涉及一种车轮专用去毛刺机床。
背景技术:
1、车轮是汽车关键的底盘零部件,车轮机加后需要去除毛刺,进而保证车轮不会发生漏电腐蚀等质量问题。车轮加工主要由车削和钻削完成,车轮窗口断续加工后,入刀侧出现尖角、出刀侧会出现车削毛刺。螺栓孔、气门孔、气门孔划窝加工后,加工路径与工件相贯边界出现尖角,钻孔出刀侧也会出现钻削毛刺。车轮加工后需要喷漆,尖角和毛刺的存在会导致漆膜覆盖不足,引起腐蚀,同时外观也难以满足客户要求。
2、目前车轮窗口部位采用串联机器人结合2d视觉相机去除毛刺,由于车轮窗口会在3d空间上发生0.5~2.5mm范围变形,2d相机无法精准识别3d空间窗口轨迹,且串联机器人本身存在轨迹精度差、刚性不足等问题,导致窗口毛刺去除质量不佳,去除毛刺后倒角不一致、部分位置去除不到、振刀、锯齿状外观等质量问题频繁,需要人工进行二次检查及返修,返修量及废品率居高不下。气门孔和螺栓孔部位采用人工去毛刺,人工去除质量依赖操作工经验,且存在漏去除或去除情况,人工劳动强度,人工成本高,且去除过程产生粉尘对于身体健康造成不良影响。
3、因此,车轮行业急需需要一种新型去毛刺专机,实现车轮全要素毛刺高质量自动化去除。
技术实现思路
1、本发明提出一种车轮专用去毛刺机床,以解决现有技术中车轮全要素毛刺难以高效去除的问题。
2、为达上述目的,本发明提出技术方案如下:
3、一种车轮专用去毛刺机床,包括六轴系统、加工系统、视觉系统、左刀库、夹具系统、底座和右刀库;
4、所述六轴系统包括x轴基座、x轴模组、z轴基座、y轴基座、y轴模组、a轴基座、a轴摇篮和c轴;所述x轴基座连接到底座上,并通过x轴模组和z轴基座连接,所述y轴基座连接底座,并通过y轴模组和a轴基座连接,所述a轴摇篮固定到a轴基座连接上,c轴连接到a轴摇篮上方;所述左刀库和右刀库对称设置在x轴基座的左右两端,所述夹具系统连接六轴系统的c轴;
5、所述加工系统包括换刀机构、刀盘架、主轴和刀盘盖板;所述换刀机构连接z轴基座,所述刀盘架和换刀机构连接,所述主轴安装到刀盘架上,刀盘盖板安装到刀盘架正表面;
6、所述视觉系统包括固定支架竖梁、固定支架横梁、大视野相机和小视野相机;所述固定支架竖梁固定到底座上,固定支架横梁与固定支架竖梁连接,所述大视野相机固定在固定支架横梁上;所述小视野相机固定在大视野相机上。
7、优选的,所述六轴系统还包括两个刀库连接架,两个刀库连接架分别设置在x轴基座左右两端,左刀库和右刀库分别与刀库连接架相连接。
8、优选的,所述六轴系统还包括加工系统悬臂连接系统,所述加工系统悬臂连接系统通过z轴模组连接z轴基座,所述换刀机构安装到加工系统悬臂连接系统上。
9、优选的,所述主轴包括第一主轴、第二主轴、第三主轴、第四主轴、第五主轴和第六主轴;所述第一主轴、第二主轴、第四主轴为刚性主轴,所述第三主轴、第五主轴、第六主轴为浮动主轴。
10、优选的,所述刚性主轴采用3.5kw大功率电主轴;所述浮动主轴采用1.5kw电主轴,转速3000~18000转/分钟,浮动角度正负5°。
11、优选的,所述第一主轴安装锥形旋转锉,所述第二主轴安装球形铣刀,所述第三主轴安装百叶轮,所述第四主轴安装锥形铣刀,所述第五主轴安装钢丝或碳化硅毛刷,所述第六主轴安装盘形膜片。
12、优选的,所述x轴基座和x轴模组构成x轴,所述y轴基座和y轴模组构成y轴,所述z轴基座和z轴模组构成z轴,所述a轴基座和a轴摇篮构成a轴,所述换刀机构构成c轴;
13、所述a轴的额定转速:50rpm,最高转速:60rpm,重复精度:±3.6arc sec,定位精度:±5arc sec,额定扭力:350n.m,允许负载:350kg;
14、所述c轴的额定转速:50rpm,最高转速:60rpm,重复精度:±3.6arc sec,定位精度:±5arc sec,额定扭力:560n.m,允许负载:300kg;
15、所述 x轴的行程1200mm,工作速度:48米/分钟,重复精度:±0.01mm;
16、所述y轴的行程1200mm,工作速度:48米/分钟,重复精度:±0.01mm;
17、所述z轴的行程700mm,工作速度:48米/分钟,重复精度:±0.01mm;
18、所述b轴的额定转速:35rpm,最高转速:37.5rpm,重复精度:±2arc sec,定位精度:±4arc sec,额定扭力:320n.m,允许负载:200kg。
19、优选的,所述视觉系统还包括固定支架加强筋,固定支架加强筋分别与固定支架竖梁、固定支架横梁连接。
20、优选的,所述视觉系统还包括线性模组安装座和线性模组,所述线性模组安装座固定在大视野相机安装座上,所述线性模组固定在线性模组安装座上,所述小视野相机安装座固定在线性模组底部,小视野相机固定在小视野相机安装座侧面。
21、优选的,所述线性模组定位精度±0.02mm,移动速度500mm/s。
22、优选的,所述视觉系统还包括大视野相机安装座和小视野相机安装座;所述大视野相机通过大视野相机安装座安装到固定支架横梁上;所述小视野相机通过小视野相机安装座连接大视野相机安装座。
23、优选的,所述大视野相机采用不低于500万像素的3d结构光相机,x\y精度0.05mm,相机视野范围 为480*360mm;
24、所述小视野相机采用不低于500万像素的3d结构光相机,x\y精度0.02mm,相机视野范围为62*54mm。
25、优选的,所述左刀库包括刀库外壳、气缸、防护门、检修换刀门、刀架、转台、伺服电机、刀杆、耗材和夹头;
26、所述刀库外壳和刀库连接架连接,所述气缸安装到刀库外壳上方,所述防护门设置在刀库外壳上面和侧面,所述防护门连接气缸,检修换刀门安装到刀库外壳,刀架安装到刀库外壳内部,转台和伺服电机分别安装到刀库外壳下部,夹头安装到刀架上方,周向均布12个,刀杆与夹头连接,耗材设置在刀杆的底部。
27、优选的,所述夹具系统采用气动三台阶扇形夹具。
28、本发明的有益之处在于:
29、本发明提出一种车轮专用去毛刺机床,采用六轴结构形式,结合视觉系统,精准获取车轮窗口、气门孔、螺栓孔待打磨轨迹,结合刚性及柔性打磨工具,支持自动换刀及柔性刀具库自定义寿命管理,实现车轮全要素毛刺高质量自动化去除,效率更高、效果更好,相较于现有人工去除方式实现了全面的升级。
1.一种车轮专用去毛刺机床,其特征在于,包括六轴系统、加工系统、视觉系统、左刀库、夹具系统、底座和右刀库;
2.如权利要求1所述的一种车轮专用去毛刺机床,其特征在于,所述六轴系统还包括两个刀库连接架,两个刀库连接架分别设置在x轴基座左右两端,左刀库和右刀库分别与刀库连接架相连接。
3.如权利要求1所述的一种车轮专用去毛刺机床,其特征在于,所述六轴系统还包括加工系统悬臂连接系统,所述加工系统悬臂连接系统通过z轴模组连接z轴基座,所述换刀机构安装到加工系统悬臂连接系统上。
4.如权利要求1所述的一种车轮专用去毛刺机床,其特征在于,所述主轴包括第一主轴、第二主轴、第三主轴、第四主轴、第五主轴和第六主轴;所述第一主轴、第二主轴、第四主轴为刚性主轴,所述第三主轴、第五主轴、第六主轴为浮动主轴。
5.如权利要求4所述的一种车轮专用去毛刺机床,其特征在于,所述刚性主轴采用3.5kw大功率电主轴;所述浮动主轴采用1.5kw电主轴,转速3000~18000转/分钟,浮动角度正负5°。
6.如权利要求4所述的一种车轮专用去毛刺机床,其特征在于,所述第一主轴安装旋转锉,所述第二主轴安装铣刀,所述第三主轴安装百叶轮,所述第四主轴安装铣刀,所述第五主轴安装毛刷,所述第六主轴安装膜片。
7.如权利要求1所述的一种车轮专用去毛刺机床,其特征在于,所述x轴基座和x轴模组构成x轴,所述y轴基座和y轴模组构成y轴,所述z轴基座和z轴模组构成z轴,所述a轴基座和a轴摇篮构成a轴,所述换刀机构构成b轴;
8.如权利要求1所述的一种车轮专用去毛刺机床,其特征在于,所述视觉系统还包括固定支架加强筋,固定支架加强筋分别与固定支架竖梁、固定支架横梁连接。
9.如权利要求1所述的一种车轮专用去毛刺机床,其特征在于,所述视觉系统还包括线性模组安装座和线性模组,所述线性模组安装座固定在大视野相机安装座上,所述线性模组固定在线性模组安装座上,所述小视野相机安装座固定在线性模组底部,小视野相机固定在小视野相机安装座侧面。
10.如权利要求9所述的一种车轮专用去毛刺机床,其特征在于,所述线性模组定位精度±0.02mm,移动速度500mm/s。
11.如权利要求1所述的一种车轮专用去毛刺机床,其特征在于,所述视觉系统还包括大视野相机安装座和小视野相机安装座;所述大视野相机通过大视野相机安装座安装到固定支架横梁上;所述小视野相机通过小视野相机安装座连接大视野相机安装座。
12.如权利要求1所述的一种车轮专用去毛刺机床,其特征在于,所述大视野相机采用不低于500万像素的3d结构光相机,x\y精度0.05mm,相机视野范围 为480*360mm;
13.如权利要求1所述的一种车轮专用去毛刺机床,其特征在于,所述左刀库包括刀库外壳、气缸、防护门、检修换刀门、刀架、转台、伺服电机、刀杆、耗材和夹头;
14.如权利要求1所述的一种车轮专用去毛刺机床,其特征在于,所述夹具系统采用气动三台阶夹具。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com