
一种大功率风力发电机用电阻钎焊铜环钎焊工艺的制作方法
本发明涉及钎焊加工,具体是涉及一种大功率风力发电机用电阻钎焊铜环钎焊工艺。
背景技术:
1、大功率风力发电机定转子上所用的铜环零件,一般是由某个截面的铜排或铜母线,通过滚弯成型工艺先成型为一个开口环,然后将开口环的接头处通过钎焊焊接,焊后,再将圆环通过校形装置,校形成符合尺寸要求的整环。
2、对于上述开口环的接头钎焊,常见的接头形式有两种:对接钎焊接头,全厚度搭接钎焊接头。这两种钎焊接头存在以下各自问题:一,对接钎焊接头,因为本身钎着面积小,所以容易导致接头强度较低,焊接不牢靠等问题。二,全厚度搭接钎焊接头,因为其结构臃肿,常常给定转子安装带来不便,影响定转子内部空间利用率。
3、为了就解决上述对接和全厚度搭接钎焊接头的问题和弊端,本发明提出半厚度搭接钎焊接头结构及其钎焊工艺。半厚度搭接钎焊接头,既可以规避全厚度搭接钎焊接头的结构臃肿、影响安装使用问题,又可以增大钎着面积,提高钎焊接头强度,另外地,还能一定程度上提高材料利用率。
技术实现思路
1、为了解决上述问题,本发明提供了一种大功率风力发电机用电阻钎焊铜环钎焊工艺,包括以下步骤:
2、s1、计算铜排下料长度
3、测定目标铜环的内径
d、外径
d,并根据内径
d、外径
d计算铜排下料长度
l;
4、s2、铜排两端机加工
5、根据铜排下料长度
l将铜排锯断下料,然后对铜排校直,最后通过机加工的方式将铜排两端加工成半厚度接头;所述半厚度接头由内至外依次包括第一倾斜段、水平段和第二倾斜段,所述第一倾斜段和第二倾斜段的倾斜角度δ相同、长度相同,两个半厚度接头相互拼接,构成搭接段;
6、s3、铜排滚弯
7、将机加工完成后的铜排放在滚弯设备上,用滚弯模具进行滚弯,得到开口铜环,随后对开口铜环两端接头处进行压平处理,得到压平状态的开口铜环;
8、s4、钎焊
9、焊接工装包括焊接工装本体,上下滑动设置在所述焊接工装本体上的活动轴,与所述活动轴连接的上石墨电极,以及固定设置在所述焊接工装本体底部的下石墨电极;
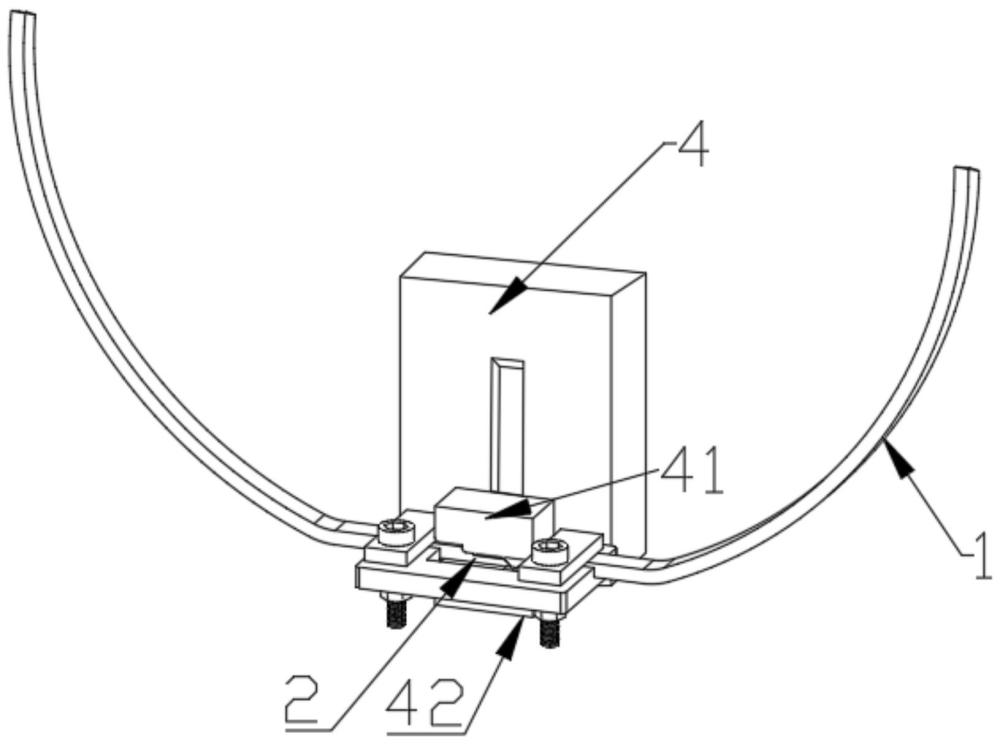
10、将焊接工装本体与所述压平状态的开口铜环卡接,露出待焊接区域,在所述银焊片表面以及工件的待焊接区域表面涂覆助焊剂,然后将银焊片置于焊缝中,接着焊接工装本体将安装好的待焊接区域移动至下石墨电极上,并置于电阻加热设备上,根据铜排截面和钎焊搭接面积设定感应加热电流和石墨下压压力,踩动石墨开关,让上石墨电极依据设定的石墨下压压力下压,直至工件的待焊接区域上下表面与上下石墨表面接触,同时被带有压力的上石墨电极、下石墨电极固定,然后撤去焊接工装本体,启动电流开关,按照设定感应加热电流开始给上石墨电极、下石墨电极加热,通过热传导加热至银焊片完全熔化,并填满焊缝,然后停止加热,水冷处理;
11、s5、顶弯校形
12、将焊缝处焊瘤、焊渣以及多余焊高,用角磨机打磨平整;然后将已完成焊缝打磨的焊接铜环放置在折弯机上,用顶弯模具由内向外将平直状态的铜环焊接接头部分顶弯至铜环要求的圆弧状态,顶弯后检查接头区域圆环直径,得到焊接铜环;
13、s6、检验工装校形
14、将所述焊接铜环置于环槽深度为铜环宽度的2/3的圆环直径检验工装上校形,最后经表面处理即得所述电阻钎焊铜环;
15、说明:表面处理的方法为先用气动打磨装置打磨铜环表面划伤、凹坑等缺陷,再用百洁布配合铜光亮剂,对焊接铜环表面的氧化物、油渍等进行清理。
16、进一步地,所述铜排下料长度l满足:
17、l=π(d+d)/2+m (1)
18、其中,m为搭接长度,为水平段长度、第一倾斜段的水平长度、第二倾斜段的水平长度之和;
19、说明:在选材时通过提前确定铜排的长度可以减小误差,确保制备的铜环与图纸要求相同。
20、进一步地,所述滚弯模具包括与铜排对接的中间垫环,设置在所述中间垫环上方的上垫环、设置在所述中间垫环下方的下垫环,以及位于所述上垫环上方的上限位环、位于所述下垫环下方的下限位环;
21、说明:通过提供专用的滚弯模具提高滚弯精度,同时确保滚弯过程不会对铜排造成表面损伤。
22、进一步地,根据铜排截面和钎焊搭接面积设定感应加热电流和石墨下压压力包括:
23、当铜排截面为20mm×10mm,搭接面积为20mm×20mm时,电流设置为5ka、压力设置为0.5mpa;
24、当铜排截面为30mm×15mm,搭接面积为30mm×50mm时,电流设置为8ka、压力设置为2mpa;
25、当铜排截面为40mm×15mm,搭接面积为40mm×50mm时,电流设置为12ka、压力设置为5mpa;
26、说明:上述电流与压力的匹配设置,是基于铜排截面尺寸与搭接面积共同决定的热容量和电阻特性而确定的,能够确保钎焊部位始终保持牢固。
27、进一步地,所述上石墨电极、下石墨电极的尺寸为搭接面积的长度和宽度的±1mm,制备方法为:
28、(1)连续纤维预制体制备
29、选用连续碳纤维,通过三维编织制成与电极目标外形尺寸相匹配的准三维网络预制体;所述预制体的纤维体积分数为25-45%;
30、(2)制备可流动浆料
31、将天然石墨粉、碳素树脂结合剂和添加剂在常温下混合均匀,制成可流动浆料;按质量百分比计,包括:85-95%的天然石墨,4-10%的碳素树脂结合剂,余量的添加剂;
32、所述碳素树脂结合剂由改性液体沥青、糠酮树脂和酚醛树脂中的两种以上按任意配比复配而成,常温粘度3-16 pa·s,残炭量为30-40%;改性液体沥青由中温煤沥青和占其质量3-8%的糠醇树脂在120-160℃下搅拌制成;
33、所述添加剂由硅粉、氧化铁以及短切碳纤维组成,硅粉纯度>97%、粒径≤0.088mm,硅粉与氧化铁与短切碳纤维的质量比为80-90:7-12:1-5;短切碳纤维选自选自pan基短切碳纤维或沥青基短切碳纤维中的一种,长度为3-12mm;
34、(3)真空浸渍与固化
35、将步骤(1)的连续纤维预制体置于成型模具中,抽真空至-0.09 mpa以下,注入步骤(2)的可流动浆料充分浸渍,随后在成型模具中以压力80-150 mpa、温度150-200℃在等静压成型机上成型并放置24-36h,且以升温速度为2-5℃/h升至180-200℃,然后保温40-48h固化,得到纤维增强石墨坯体;
36、(4)致密化坯体
37、将纤维增强石墨坯体在保护气氛下,以1-5℃/min的升温速率加热至1200-1500℃,保温 60-120min碳化;然后以(1)中的碳素树脂结合剂进行真空-压力浸渍,浸渍时先抽真空至-0.095 mpa以下,保真空30-60min,随后加压至1.0-2.5 mpa,保压60-120min,再次以1-5℃/min的升温速率加热至1200-1500℃,保温60-120min碳化,重复浸渍-碳化1-3次,直到坯体密度≥1.75 g/cm3,得到致密化坯体;
38、(5)防氧化处理
39、将所述致密化坯体机械加工至目标尺寸;然后对电极表面涂覆0.2-0.5mm厚度的导电防氧化涂料,自然晾干,即得成品石墨电极;
40、说明:在电阻钎焊铜环工艺中,连续纤维网络赋予石墨电极极强的抗热震、抗开裂能力,并在反复加压、高温有氧条件下,有效阻止氧化性气体向电极内部渗透,从根源上抑制了石墨在焊接过程中的过早氧化挥发。同时,连续纤维沿厚度方向构建的连续导电通路降低了体电阻,使钎焊加热电流分布更为均匀,意外地大幅提升了半厚度搭接钎焊接头的钎着率和接头强度一致性,电极自身使用寿命较普通石墨电极延长3-5倍以上,为保证大功率风力发电机铜环的焊接质量提供了关键材料支撑。
41、进一步地,所述导电防氧化涂料是由天然鳞片石墨粉、碳化硼粉、二硅化钼粉和磷酸二氢铝按质量比40-55:15-25:10-20:15-25混合而成;
42、说明:电极内部通过硅粉和氧化铁在碳化时原位反应生成抗氧化相,而表面涂层采用碳化硼与二硅化钼复合体系。在钎焊高温和电极加压过程中,二硅化钼(mosi2)高温氧化分解,生成sio2保护膜和挥发性moo3,留下的sio2致密层可有效隔绝氧气;同时碳化硼(b4c)氧化生成b2o3玻璃相,流动性好,能封堵微裂纹和孔隙。两者协同在电极表面形成连续致密的玻璃陶瓷保护层,从根源上防止石墨过早氧化挥发,显著提升电极使用寿命。
43、进一步地,s5中,将所述焊接铜环置于圆环直径检验工装上校形包括:
44、当焊接铜环能顺利放入检验工装上的环槽内,则视为焊接铜环的直径、圆度等尺寸符合图纸要求,无需进一步校形;当焊接铜环不能顺利放入检验工装上的环槽内,视为焊接铜环直径、圆度等尺寸,不符合图纸要求,则用橡胶锤敲击校形至其能够顺利放入检验工装上的环槽内;
45、说明:上述操作能够有效确保钎焊成品率。
46、进一步地,s3中,所述夹持工装包括与所述压平状态的开口铜环卡接的主体,位于所述主体两侧的紧固夹板,所述紧固夹板通过紧固螺栓和紧固螺母与主体固定连接,紧固夹板下方的主体上表面设有用于放置铜排的放置槽;
47、说明:通过夹持工装可以有效保持钎焊过程中搭接段的整体稳定性。
48、进一步地,所述焊料为银焊料;所述助焊剂为qj102助焊剂;
49、说明:选用高电导、高强度、高填充性的银焊料配合qj102助焊剂,能够有效保障半厚度搭接钎焊接头的综合性能,满足大功率风力发电机铜环在服役过程中的严苛工况要求。
50、与现有的技术相比,本发明的有益效果是:
51、(1)本发明针对石墨电极在高温加压电阻钎焊工况下易氧化挥发的难题,提出了通过三维编织连续碳纤维预制体与石墨基体浆料的真空浸渍、等静压成型及多次浸渍-碳化致密化,使石墨电极内部形成准三维连续纤维增强网络,赋予电极极强的抗热震和抗开裂能力;同时电极表面涂覆由天然鳞片石墨粉、碳化硼粉、二硅化钼粉和磷酸二氢铝组成的导电防氧化涂料,在钎焊高温下,二硅化钼氧化分解生成sio2致密保护层,碳化硼氧化生成b2o3玻璃相封堵微裂纹和孔隙,两者协同在电极表面形成连续致密的玻璃陶瓷保护层,从根源上抑制石墨过早氧化挥发。连续纤维网络沿厚度方向构建的连续导电通路还降低了整体电阻,使钎焊加热电流分布更为均匀,显著提升了半厚度搭接钎焊接头的钎着率和接头强度一致性,电极自身使用寿命较普通石墨电极延长3-5倍以上。
52、(2)本发明通过s5顶弯校形和s6检验工装校形的配合,能够有效确保钎焊铜环的直径和圆度符合图纸要求,校形操作简便高效,成品率高,为大功率风力发电机用铜环的高质量批量化生产提供了完整的工艺解决方案。
53、(3)本发明通过将铜排两端加工成由第一倾斜段、水平段和第二倾斜段构成的半厚度接头,两个半厚度接头相互拼接构成搭接段,形成半厚度搭接钎焊接头结构。该结构一方面从根本上克服了传统对接钎焊接头因钎着面积小而导致的接头强度低、焊接不牢靠问题,另一方面避免了传统全厚度搭接钎焊接头结构臃肿、影响定转子内部空间利用率的弊端,同时提高了铜材料的利用率,实现了接头力学性能、安装适配性和材料经济性的三重优化。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com