
一种工程机械液压缸用精密碳钢管及其冷拔成型工艺的制作方法
本发明涉及钢管加工,具体涉及一种工程机械液压缸用精密碳钢管及其冷拔成型工艺。
背景技术:
1、在钢管冷拔加工工艺中,冷拔装置是实现管材精密减径与壁厚调整的核心设备,其工作机理是将经预处理(如酸洗、磷化、润滑)的管坯强行拉过带有锥度内孔的硬质合金模具,使管材在外力作用下发生塑性变形,在这一过程中,冷拔装置的夹持件承担着稳固牵引管坯端部的关键任务,确保拉力均匀传递至管材轴线方向。
2、由于冷拔过程中钢管发生剧烈的塑性变形,且钢管外表面与模具、夹持件之间存在高速摩擦,不可避免地会产生大量金属铁屑及磨屑颗粒,上述铁屑极易附着或嵌塞在夹持件的夹持表面,若夹持件表面残留的铁屑未能得到及时清理,当该夹持件后续再次夹持下一根钢管进行冷拔作业时,残留铁屑会垫隔在夹持件与钢管外壁之间,导致夹持件与钢管的实际接触面分布不均、局部接触应力集中,其直接后果包括:一是夹持力分布失衡,钢管在冷拔过程中易出现偏心受力,造成拔制后钢管壁厚不均、椭圆度超标等尺寸精度问题;二是铁屑在高压夹持下会压入钢管表面,形成压痕、划伤或凹坑等表面缺陷,严重影响钢管的表面质量和后续使用性能;三是长期反复夹持会加剧夹持件自身的磨损与变形,缩短夹持件使用寿命,增加设备维护成本;四是在极端情况下,接触面不均还可能导致夹持打滑、钢管脱落,引发设备损坏甚至安全事故。
技术实现思路
1、本发明旨在提供一种工程机械液压缸用精密碳钢管及其冷拔成型工艺,以解决上述的大量铁屑并附着或嵌塞于夹持件表面,若未及时清理,再次夹持时铁屑垫隔于夹持件与钢管之间,导致接触面分布不均、局部应力集中的问题。
2、为了实现上述目的,本发明采取的技术方案为:
3、一种工程机械液压缸用精密碳钢管,所述钢管内径为4mm-219mm,壁厚为0.5mm-25mm,外径尺寸公差为±0.20mm,内径尺寸公差为±0.20mm,壁厚公差按以下区间控制:0.5mm≤壁厚<1mm时,公差为±0.05mm;1mm≤壁厚<5mm时,公差为±0.1mm;5mm≤壁厚<10mm时,公差为±0.5mm;10mm≤壁厚≤25mm时,公差为±1.0mm,所述精密碳钢管的内外表面粗糙度ra≤1.6μm,抗拉强度为rm≥390mpa,屈服强度为reh≥245mpa;所述精密碳钢管的内外壁无氧化层,冷弯、扩口、压扁无裂纹,可承受1.5倍额定工作压力保压无泄漏,表面经滚压加工后形成残余应力层,疲劳强度提升约30%。
4、优选的,一种工程机械液压缸用精密碳钢管的冷拔成型工艺,包括以下步骤:
5、s1: 原料准备:选用优质的热轧无缝钢管作为坯料;
6、s2: 预处理:对坯料进行退火以降低硬度,矫直保证管体笔直,并进行管头加工(如缩口、打尖),以便冷拔机夹持;
7、s3: 表面处理与润滑:包括:酸洗:去除管材内外表面的氧化皮和锈蚀,中和与水洗:清除残余酸液,磷化/皂化:在钢管表面形成一层润滑和承载膜,为冷拔做准备;
8、s4: 冷拔:在冷拔装置上,将处理好的管坯通过特定设计的模具进行拉拔成型。
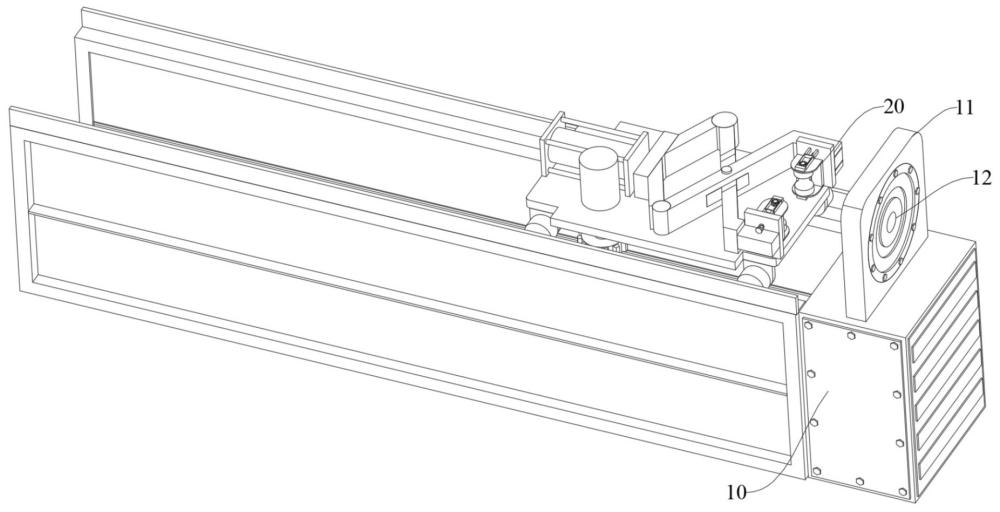
9、优选的,利用冷拔装置对工程机械液压缸用精密碳钢管进行冷拔成型,包括工程机械液压缸用精密碳钢管的冷拔装置,冷拔装置包括加工台,加工台的顶部安装有定型板,定型板的中部开设有定型孔,钢管能够经过定型孔滑移以进行冷拔定型,所述加工台上设置有冷拔机构,冷拔机构包括夹持组件以及驱动组件,驱动组件用于驱动夹持组件对钢管进行夹持定位,以对钢管进行冷拔工作。
10、优选的,利用夹持组件对钢管进行夹持固定,所述夹持组件包括对称设置的夹持件,两个夹持件的外部均安装有第一连接架,夹持件的顶部以及底部均固定有第一限位轴,第一连接架上开设有与第一限位轴相适配的第一限位孔,第一限位轴的外壁转动连接在相对应的第一限位孔的孔壁上,两个第一连接架的相反侧安装有一个第二连接架,两个第一连接架的相反侧均转动连接有第二限位轴,第二连接架的一侧开设有与第二限位轴相适配的第二限位孔,第二限位轴与相对应的第二限位孔同轴设置,且第二限位轴的外壁贴合在相对应的第二限位孔的孔壁上,第二限位轴远离第一连接架的一端转动连接有支撑盘,支撑盘与第二连接架之间固定有第一复位弹簧。
11、优选的,利用移动台将夹持件移动至钢管处对其进行夹持定位,两个所述第二连接架之间安装有铰接件,铰接件的底部安装有移动台,移动台的顶部与铰接件的底端之间通过销轴进行连接,移动台的一侧安装有液压缸,液压缸的活塞杆端与铰接件的一侧相连接。
12、优选的,利用驱动组件带动夹持件对夹持的钢管进行夹持定位,所述驱动组件包括对称设置在第一连接架外部的连接框,每个第一连接架均对应有两个连接框,连接框的内壁安装有第一齿条,第一限位轴延伸出第一限位孔的一端外壁固定有齿环,齿环与第一齿条啮合连接。
13、优选的,利用驱动齿盘以及第二齿条带动夹持件对夹持的钢管进行冷拔工作,所述移动台上安装有驱动源,驱动源的输出端安装有驱动齿盘,加工台的内侧安装有第二齿条,且驱动齿盘与第二齿条啮合连接。
14、优选的,利用清洁机构对夹持件的夹持面进行清洁,所述夹持件上设置有清洁机构,清洁机构包括设置在第一连接架内部的清洁件,清洁件朝向相对应的夹持件的一侧设置有毛刷,清洁件的一侧固定有侧块,第一连接架的侧壁开设有与侧块相适配的滑口,且侧块的外壁贴合于滑口的内壁上,且侧块能够在滑口的内部上下滑移。
15、优选的,利用支撑轴能够对侧块进行竖直限位,所述第一连接架的一侧固定有底板,侧块的底部有支撑轴,侧块上开设有与支撑轴相适配的通孔,且支撑轴滑动连接在通孔的内部。
16、优选的,利用第二复位弹簧能够对脱离限制的侧块进行复位,所述侧块的底部与底板的顶部之间固定有第二复位弹簧,第二限位轴的外壁固定有驱动块,第二限位轴的外壁开设有螺旋槽,第二限位孔的内壁固定有凸块,且凸块滑动连接在螺旋槽的内部。
17、本发明的有益效果为:
18、1、通过设置对称的弧形夹持件,并利用齿环与第一齿条的啮合传动,在夹持过程中将夹紧力转化为夹持件的旋转力,对钢管施加额外的旋转力矩,从而大幅增强了对钢管的夹持定位效果,确保冷拔过程中的钢管稳固,不易松脱。
19、2、通过在夹持件上设置了联动式的清洁机构,当设备进行夹持动作时,通过第二限位轴上的螺旋槽与凸块配合,自动驱动带有毛刷的清洁件上下往复滑动,实时清除夹持件表面附着的铁屑,这有效避免了铁屑划伤钢管或影响夹持精度,长期维持了夹持件的良好工作性能。
1.一种工程机械液压缸用精密碳钢管,其特征在于:所述钢管内径为4mm-219mm,壁厚为0.5mm-25mm,外径尺寸公差为±0.20mm,内径尺寸公差为±0.20mm,壁厚公差按以下区间控制:0.5mm≤壁厚<1mm时,公差为±0.05mm;1mm≤壁厚<5mm时,公差为±0.1mm;5mm≤壁厚<10mm时,公差为±0.5mm;10mm≤壁厚≤25mm时,公差为±1.0mm,所述精密碳钢管的内外表面粗糙度ra≤1.6μm,抗拉强度为rm≥390mpa,屈服强度为reh≥245mpa;所述精密碳钢管的内外壁无氧化层,冷弯、扩口、压扁无裂纹,可承受1.5倍额定工作压力保压无泄漏,表面经滚压加工后形成残余应力层,疲劳强度提升约30%。
2.一种工程机械液压缸用精密碳钢管的冷拔成型工艺,是对权利要求1所述的精密碳钢管进行冷拔成型,其特征在于:包括以下步骤:
3.根据权利要求2的工程机械液压缸用精密碳钢管冷拔成型工艺,其特征在于,利用冷拔装置对工程机械液压缸用精密碳钢管进行冷拔成型,冷拔装置包括加工台(10),加工台(10)的顶部安装有定型板(11),定型板(11)的中部开设有定型孔(12),钢管能够经过定型孔(12)滑移以进行冷拔定型,所述加工台(10)上设置有冷拔机构(20),冷拔机构(20)包括夹持组件(21)以及驱动组件(22),驱动组件(22)用于驱动夹持组件(21)对钢管进行夹持定位,以对钢管进行冷拔工作。
4.根据权利要求3的工程机械液压缸用精密碳钢管冷拔成型工艺,其特征在于,利用夹持组件(21)对钢管进行夹持固定,所述夹持组件(21)包括对称设置的夹持件(2101),两个夹持件(2101)的外部均安装有第一连接架(2102),夹持件(2101)的顶部以及底部均固定有第一限位轴(2103),第一连接架(2102)上开设有与第一限位轴(2103)相适配的第一限位孔(2104),第一限位轴(2103)的外壁转动连接在相对应的第一限位孔(2104)的孔壁上,两个第一连接架(2102)的相反侧安装有一个第二连接架(2105),两个第一连接架(2102)的相反侧均转动连接有第二限位轴(2106),第二连接架(2105)的一侧开设有与第二限位轴(2106)相适配的第二限位孔(2107),第二限位轴(2106)与相对应的第二限位孔(2107)同轴设置,且第二限位轴(2106)的外壁贴合在相对应的第二限位孔(2107)的孔壁上,第二限位轴(2106)远离第一连接架(2102)的一端转动连接有支撑盘(2108),支撑盘(2108)与第二连接架(2105)之间固定有第一复位弹簧(2109)。
5.根据权利要求4的工程机械液压缸用精密碳钢管冷拔成型工艺,其特征在于,利用移动台(2112)将夹持件(2101)移动至钢管处对其进行夹持定位,两个所述第二连接架(2105)之间安装有铰接件(2110),铰接件(2110)的底部安装有移动台(2112),移动台(2112)的顶部与铰接件(2110)的底端之间通过销轴进行连接,移动台(2112)的一侧安装有液压缸(2111),液压缸(2111)的活塞杆端与铰接件(2110)的一侧相连接。
6.根据权利要求5的工程机械液压缸用精密碳钢管冷拔成型工艺,其特征在于,利用驱动组件(22)带动夹持件(2101)对夹持的钢管进行夹持定位,所述驱动组件(22)包括对称设置在第一连接架(2102)外部的连接框(2201),每个第一连接架(2102)均对应有两个连接框(2201),连接框(2201)的内壁安装有第一齿条(2202),第一限位轴(2103)延伸出第一限位孔(2104)的一端外壁固定有齿环(2203),齿环(2203)与第一齿条(2202)啮合连接。
7.根据权利要求5的工程机械液压缸用精密碳钢管冷拔成型工艺,其特征在于,利用驱动齿盘(2205)以及第二齿条(2206)带动夹持件(2101)对夹持的钢管进行冷拔工作,所述移动台(2112)上安装有驱动源(2204),驱动源(2204)的输出端安装有驱动齿盘(2205),加工台(10)的内侧安装有第二齿条(2206),且驱动齿盘(2205)与第二齿条(2206)啮合连接。
8.根据权利要求6的工程机械液压缸用精密碳钢管冷拔成型工艺,其特征在于,利用清洁机构(30)对夹持件(2101)的夹持面进行清洁,所述夹持件(2101)上设置有清洁机构(30),清洁机构(30)包括设置在第一连接架(2102)内部的清洁件(31),清洁件(31)朝向相对应的夹持件(2101)的一侧设置有毛刷,清洁件(31)的一侧固定有侧块(32),第一连接架(2102)的侧壁开设有与侧块(32)相适配的滑口(33),且侧块(32)的外壁贴合于滑口(33)的内壁上,且侧块(32)能够在滑口(33)的内部上下滑移。
9.根据权利要求8的工程机械液压缸用精密碳钢管冷拔成型工艺,其特征在于,利用支撑轴(35)能够对侧块(32)进行竖直限位,所述第一连接架(2102)的一侧固定有底板(34),侧块(32)的底部有支撑轴(35),侧块(32)上开设有与支撑轴(35)相适配的通孔,且支撑轴(35)滑动连接在通孔的内部。
10.根据权利要求9的工程机械液压缸用精密碳钢管冷拔成型工艺,其特征在于,利用第二复位弹簧(36)能够对脱离限制的侧块(32)进行复位,所述侧块(32)的底部与底板(34)的顶部之间固定有第二复位弹簧(36),第二限位轴(2106)的外壁固定有驱动块(37),第二限位轴(2106)的外壁开设有螺旋槽(38),第二限位孔(2107)的内壁固定有凸块(39),且凸块(39)滑动连接在螺旋槽(38)的内部。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com