
一种具有竖条纹结构的铝合金壳体制造方法与流程
本发明涉及铝合金加工,具体说是一种具有竖条纹结构的铝合金壳体制造方法。
背景技术:
1、在消费电子和精密仪器领域,铝合金壳体因其轻质高强及优秀的导热金属质感而被广泛应用。为了进一步提升壳体的微观美学质感、握持防滑性以及散热表面积,通常需要在壳体的侧壁表面构筑大深宽比的立体竖条纹结构。
2、行业内针对此类带有竖条纹外表面结构的壳体,主流制造工艺存在明显的局限性:
3、传统压铸工艺虽然能够利用液态金属的高流动性快速充填出复杂的立体条纹,但压铸铝合金中必须引入高含量的硅元素(通常超过7%)以保障浇铸流动性。高浓度的硅偏析会导致壳体在后续的阳极氧化表面处理中极易发黑、出现微观白斑或色差,完全无法获得满足高端消费电子要求的高光泽、各向同性的阳极氧化皮膜。
4、而采用cnc数控铣削工艺,虽然能够直接加工出可阳极氧化的板材,但该工艺属于典型的减材制造,在铣削大面积立体条纹时加工效率极其低下、材料利用率不足30%。更致命的是,机械切削破坏了铝合金材料内部在轧制过程中形成的连续金属纤维流线,导致条纹根部产生剧烈的应力集中和微观断裂,严重削弱了壳体的整体抗冲击强度和抗疲劳破坏性能。
技术实现思路
1、针对现有技术中的问题,本发明提供了一种具有竖条纹结构的铝合金壳体制造方法,克服现有压铸工艺无法做高质量阳极、以及cnc切削工艺效率低下且切断金属纤维流线导致强度劣化等缺陷,提供一种在固态冷冲压状态下利用受控塑性流变一次成型立体竖条纹、保持纤维流线完整连续、并能获得膜层厚度一致的阳极氧化表面的制造方法及铝合金壳体。
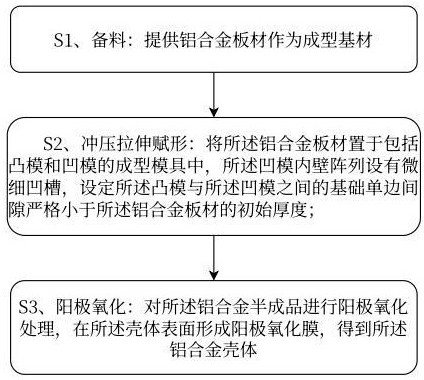
2、本发明解决其技术问题所采用的技术方案是:一种具有竖条纹结构的铝合金壳体制造方法,包括以下步骤:
3、s1、备料:提供铝合金板材作为成型基材;
4、s2、冲压拉伸赋形:将铝合金板材置于包括凸模和凹模的成型模具中,凹模内壁阵列设有微细凹槽,设定凸模与凹模之间的基础单边间隙严格小于铝合金板材的初始厚度;
5、在凸模下压过程中,利用基础单边间隙对铝合金板材进行强制变薄拉伸,并在拉伸应力场与凹模壁面径向挤压力场的复合作用下,迫使因变薄而产生的过剩金属材料发生塑性流变,径向流动并致密充填至微细凹槽内,一次性成型出侧壁带有竖条纹结构的铝合金半成品;
6、s3、阳极氧化:对铝合金半成品进行阳极氧化处理,在壳体表面形成阳极氧化膜,得到铝合金壳体。
7、一种具有竖条纹结构的铝合金壳体,铝合金壳体侧壁由内向外一体成型有轴向拉伸形成的基础壁层以及径向挤压流变形成的竖条纹凸起层;在横截面金相结构下,铝合金壳体的金属纤维流线沿基础壁层连续延伸并顺滑弯折填充至竖条纹凸起层内,且竖条纹凸起层区域的晶粒尺寸小于基础壁层区域。
8、本发明的有益效果:
9、(1)本发明所述的一种具有竖条纹结构的铝合金壳体制造方法,本发明的竖条纹结构是由基体材料自身在轴向拉应力与径向挤压力复合作用下,发生固态塑性流变充填形成的,在微观金相结构下,壳体侧壁的金属纤维流线沿基础壁层连续延伸并顺滑弯折进入竖条纹凸起层内,彻底避免了cnc切削加工导致的流线断裂和界面破坏。这种一体冶金结合的结构消除了条纹根部的应力集中,使得壳体在薄壁化设计下仍具备远超切削件的抗弯曲和抗冲击疲劳强度。
10、(2)本发明所述的一种具有竖条纹结构的铝合金壳体制造方法,针对冲压流变导致条纹波峰与基础壁层冷作硬化程度不同、电化学阻抗存在差异的行业难题,本发明创造性地在阳极氧化阶段引入阶梯升压法,在初期(0.5~0.8v/min)利用微小电压的缓慢提升,促使不同活性区域同步生成致密阻挡层,从根本上防止了恒压氧化导致的波峰烧损或膜厚不均,最终在整个复杂条纹表面获得膜层厚度一致、色泽饱满均匀的高品质阳极氧化膜。
11、(3)本发明所述的一种具有竖条纹结构的铝合金壳体制造方法,将拉伸减薄排出的体积与微细凹槽容腔体积比严格控制在1.0~1.15,既确保了过剩材料能等体积充填凹槽实现百分百饱满,又避免了因材料严重过剩导致的侧壁拉裂或模具胀裂,同时,控制20~45mm/s的特定冲压速度,在毫秒级时间内于变形微区积聚变形热,诱导固体铝合金产生瞬态热软化效应,大幅降低流变变形抗力,使微米级的条纹细节也能实现完美复刻。
1.一种具有竖条纹结构的铝合金壳体制造方法,其特征在于,包括以下步骤:
2.根据权利要求1所述的制造方法,其特征在于,所述冲压拉伸赋形步骤中,金属流变遵循体积等量传递原则:
3.根据权利要求1所述的制造方法,其特征在于,所述冲压拉伸赋形步骤包含变形热辅助机制:
4.根据权利要求1所述的制造方法,其特征在于,所述凹模的所述微细凹槽入口端设有内倾导流斜面;
5.根据权利要求1所述的制造方法,其特征在于,在步骤s2成型后还包括应力释放步骤:
6.根据权利要求1所述的制造方法,其特征在于,在步骤s2成型之前,在所述铝合金板材表面涂覆极压拉伸润滑介质;
7.根据权利要求1所述的制造方法,其特征在于,所述凹模内的所述微细凹槽沿冲压脱模方向设有0.5°~1.5°的拔模斜度。
8.根据权利要求1所述的制造方法,其特征在于,步骤s3中的阳极氧化处理采用阶梯升压法:
9.一种具有竖条纹结构的铝合金壳体,其特征在于,所述铝合金壳体由权利要求1至8中任一项所述的制造方法制备而成;
10.根据权利要求9所述的铝合金壳体,其特征在于:
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com