
一种钢材表面质量控制方法及系统与流程
本发明涉及钢铁轧制,尤其是涉及一种钢材表面质量控制方法及系统。
背景技术:
1、在钢铁生产的先进制造过程中,tmcp(thermo-mechanical control process)热机械控制工艺技术通过将控制轧制和控制冷却即冷却设备相结合,能够在不添加过多合金元素的条件下,生产出高强度、高韧性的钢材。
2、然而,由于tmcp工艺具备特殊的控轧控冷温度区间,钢板在生产线中依次经历加热、初除鳞、粗轧、精轧细轧、快速冷却、矫直等工序时,极易生成附着力极强的“红锈”和二次氧化铁皮。
3、在常规生产线生产的钢板中,氧化铁皮压入率可能高达14.3%而非tmcp工艺钢板氧化铁皮压入率仅约为0.2%。大量钢板因此需要修磨,部分甚至因压入严重被降级或判废,造成了巨大的经济损失。
4、经研究分析,造成这一痛点的根本原因主要包括:细轧机机身除鳞时机不对、二次氧化铁皮除鳞覆盖面不足,以及缺乏针对进入冷却前冷却设备之前钢板表面二次氧化铁皮的控制操作方法。
5、现有轧制工艺中为了严格保证tmcp钢板进入冷却设备前的终轧温度下限,在细轧机组的后半程,特别是在“最后空过道次”即不实施厚度压下,仅让钢板光整通过的道次期间,禁止开启机身除鳞装置。正是这一“保温度”的让步,导致钢板在待温过程中产生的大量新生红锈,伴随着钢板直接通过冷却设备并进入矫直机。在矫直机的辊压作用下,这些未被清除的二次氧化铁皮被压入钢板基体,形成了表面凹坑与麻点。
6、鉴于上述问题,迫切需要一种钢材表面质量控制方法及系统,彻底解决上述技术缺陷。
技术实现思路
1、有鉴于此,本技术提供了一种钢材表面质量控制系统。主要目的在于解决现有轧制工艺方法无法覆盖tmcp工艺的钢板在细轧中后期过渡氧化的问题,提供一种将“最后空过道次”强制纳入细轧机身除鳞体系的方法,在钢板进入冷却设备前,从工艺时序上彻底阻断二次氧化铁皮的残留。
2、本发明的另一目的在于提供一种钢材表面质量控制方法,其解决了末端空过除鳞导致的温度流失与钢板控轧温度要求之间的工艺矛盾,提供一种通过细轧机提速、辊道抛钢/运送提速的全流程热补偿方法,在强力剥离氧化皮的同时,缩短高温暴露时间并保障终轧温度的技术问题。
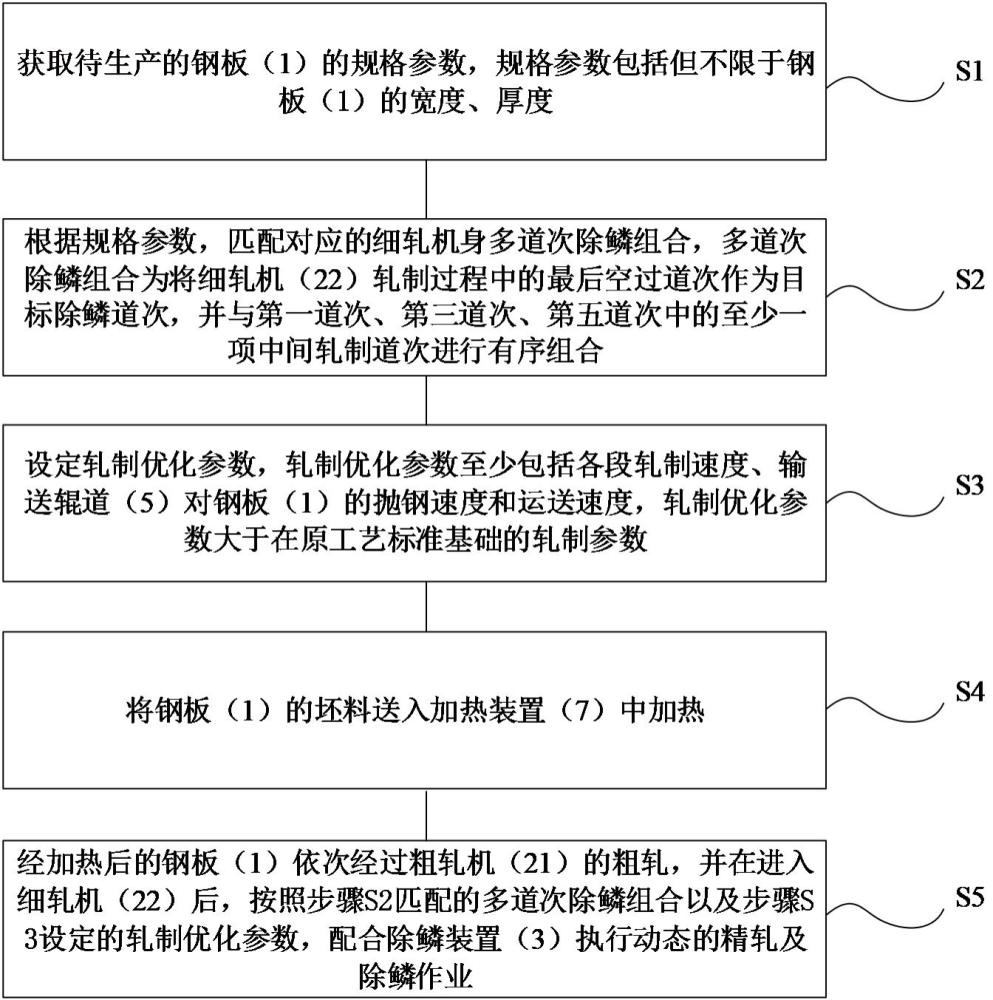
3、根据本发明的第一方面,提供了一种钢材表面质量控制方法,应用于依次包含加热装置、粗轧机、细轧机、冷却设备以及矫直机的生产线,包括:
4、步骤s1,获取待生产的钢板的规格参数,所述规格参数包括但不限于所述钢板的宽度、厚度;
5、步骤s2,根据所述规格参数,匹配对应的细轧机身多道次除鳞组合,所述多道次除鳞组合为将所述细轧机轧制过程中的最后空过道次作为目标除鳞道次,并与第一道次、第三道次、第五道次中的至少一项中间轧制道次进行有序组合;
6、步骤s3,设定轧制优化参数,所述轧制优化参数至少包括各段轧制速度、输送辊道对所述钢板的抛钢速度和运送速度,所述轧制优化参数大于在原工艺标准基础的轧制参数;
7、步骤s4,将所述钢板的坯料送入所述加热装置中加热;
8、步骤s5,经加热后的钢板依次经过所述粗轧机的粗轧,并在进入所述细轧机后,按照步骤s2匹配的所述多道次除鳞组合以及步骤s3设定的轧制优化参数,配合除鳞装置执行动态的精轧及除鳞作业。
9、进一步地,在所述步骤s2中,所述多道次除鳞组合的具体匹配逻辑包括以下任意一种模式:第一道次与最后空过道次组合、第一道次与第三道次及最后空过道次组合、第一道次与第五道次及最后空过道次组合、或者包含第一道次、第三道次、第五道次以及最后空过道次的全覆盖除鳞组合。
10、进一步地,当获取的所述钢板的规格参数为第一规格参数时,对应的所述多道次除鳞组合为:在所述细轧机进行轧制时的第一道次、第三道次以及最后空过道次,分别通过所述除鳞装置进行一次机身除鳞,所述第一规格参数为所述钢板的厚度为20mm且其宽度2.5m。
11、进一步地,在所述步骤s3中,所述设定的轧制优化参数的过程为:
12、将原工艺标准基础的轧制参数提高至少10%;
13、所述轧制参数包括各段轧制速度、输送辊道对所述钢板的抛钢速度和运送速度。
14、进一步地,在所述步骤s5中,当处于所述细轧机的最后空过道次时,所述细轧机的轧辊不对所述钢板施加厚度压下量仅使其光整通过,同时所述除鳞装置在此通过期间对所述钢板全压喷射。
15、进一步地,通过所述步骤s5中在最后空过道次的强制机身除鳞,预先排除了钢板表面的氧化附着物。
16、进一步地,所述的钢材表面质量控制方法还包括:步骤s6,将经过步骤5中所述最后空过道次彻底除鳞后的所述钢板,此次运送至所述冷却设备控冷,并最终送入所述矫直机完成矫直;
17、在执行完所述步骤s6后,所述钢板表面的最终二次氧化铁皮压入率为小于3%。
18、进一步地,根据本发明的第二方面,提供了一种如上述 技术实现要素: 中所述方法的钢板表面质量控制的系统,钢材全流程根据加工顺序依次包括:
19、加热装置,用于对钢板的板坯进行受控加热;
20、粗轧机,设置于所述加热装置的下游,用于对所述钢板的板坯进行开坯粗轧;
21、细轧机,设置于所述粗轧机的下游,用于对所述钢板进行多道次细轧;
22、除鳞装置,用于执行包括最后空过道次在内的多道次除鳞作业;
23、冷却设备,设置于所述细轧机的下游,用于对出细轧机的所述钢板进行控冷;
24、矫直机,设置于所述冷却设备的下游,用于对冷却后的钢板进行平整矫直;
25、输送辊道,贯穿分布于上述各设备之间,用于运送所述钢板。
26、进一步地,所述系统通过执行预设的tmcp品种机身除鳞标准文件,联动控制所述细轧机的轧制速度以及所述输送辊道的运送速度,以在所述除鳞装置增加除鳞次数的同时,抵消钢板在进入所述冷却设备前的温降。
27、进一步地,所述系统设有速度干预模块,用于驱动所述细轧机的轧制速度相较于原工艺标准基础的轧制速度提升10%。
28、有益效果:本发明提供的一种钢材表面质量控制方法和系统,本技术反直觉强制引入细轧“最后空过道次”除鳞引发在钢板进入快冷与矫直工序前的终极强制清洗,从而克服传统工艺因“保温度”偏见而对进入冷床前的氧化物视而不见的痛点,实现对新生高粘附性红锈的彻底剥离,从根本上阻断了氧化物被矫直机辊子压入基体的物理途径。
29、本技术中细轧机轧制速度提速10%与抛钢/运送速度提高的全局协同引发轧制摩擦生热的增加,以及钢板在加热装置至冷却设备之间的全流程暴露时间被极限压缩,从而克服盲目增加末端除鳞导致的tmcp终轧温度不达标的矛盾,实现“以快补冷”,在强力扫除二次氧化皮的同时,完美兑现了tmcp严格的控轧控冷相变要求。
30、通过该方法的实施验证,钢板氧化铁皮压入率从实施前的14.3%断崖式降至3%以下优化后稳定在0.02%左右,返修后超标降级改判量占比从32%骤降至0.05%,显著提升了全流程的生产稳定性。
31、上述说明仅是本技术技术方案的概述,为了能够更清楚了解本技术的技术手段,而可依照说明书的内容予以实施,并且为了让本技术的上述和其它目的、特征和优点能够更明显易懂,以下特举本技术的具体实施方式。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com