
深孔加工系统及其支撑
本发明涉及机械行业深孔加工的,具体涉及深孔加工系统及其支撑。
背景技术:
1、深孔工件的外径远大于深孔加工刀杆的外径,因此可以将工件视为刚体,而将刀杆视为可变形的弹性体。深孔加工刀具系统是细长杆,长径比大,刚度低,柔度大,容易弯曲变形和振动。深孔加工刀具包括内排屑刀具和外排屑刀具。bta钻头属于内排屑刀具,枪钻属于外排屑刀具,具有v形槽。两种刀具的切削部分与深孔孔壁接触,刀杆部分径向尺寸小于所加工深孔直径,刀杆外表面与深孔内壁存在间隙。
2、现有深孔加工中,bta钻头、镗刀、枪钻等刀具均与刀杆直接连接。深孔加工后所获得的深孔直径,取决于深孔刀具的直径,一般情况下,可以粗略地认为:深孔直径等于刀具切削部分直径。枪钻钻杆直径小于被加工深孔直径,有时其直径之差不到1毫米。bta深孔加工刀杆的直径明显小于刀头直径,也小于被加工深孔直径,多数情况下,bta深孔加工刀杆外表面与深孔内壁之间的缝隙为几毫米到几十毫米,多数情况下大于1毫米。
3、深孔加工中,工件常常被多个中心架支撑,变形小。深孔加工过程中刀杆沿深孔轴线方向逐渐进入深孔。刀杆位于深孔外部的部分通常由多个中心架支撑,而在已加工深孔的内部,刀杆除了在两端被支撑外,没有其它支撑。随着刀杆进入深孔内部长度增加,在自重和离心力等影响下,刀杆容易弯曲变形,还容易产生振动。刀杆变形和振动是引起刀具走偏、深孔偏斜、直线度超出公差范围的重要原因。
4、现有内排屑深孔加工刀具系统主要包括深孔加工刀具(刀头)、刀杆、授油器、授油器导向套。切削液是油或者乳化液等。因此授油器实际上有时也是授液器。授油器导向套内孔直径常常与刀头外径相匹配,对刀头起定位和引导的作用,但导向套内孔直径大于刀杆直径,不能直接支撑和稳定刀杆。刀杆外表面与被加工深孔的内壁存在间隙,具有压力的切削液流入授油器后,沿着刀杆外表面流到切削刃处。对于钻孔,较多情况下,切削液带着铁屑从刀杆内部向后排出。对于钻孔、镗孔不同加工方法,不同供液方式的情况下,切削液流动情况比较复杂,总体而言,切削液带着铁屑从刀杆内部或外部,向前或向后排出。
5、薄壁深孔零件,加工时更容易变形,深孔镗削难度更大,质量不容易保证。
技术实现思路
1、一、发明目的和重要概念简介
2、针对深孔加工过程中,刀杆在深孔内仅被刀头、授液器导向套支撑,容易变形、振动,导致深孔加工质量难以保证的问题,通过技术创新,减少刀杆变形和振动,防止刀具系统走偏,避免深孔偏斜,提高深孔形状和位置精度。
3、深孔加工系统的支撑,属于孔内辅助支撑,支撑分为两类:第一种在深孔刀具进入深孔前安装于刀具系统,即在深孔加工切削过程正式开始前安装于刀具系统,将其称为第一类支撑。第二种在深孔刀具进入深孔后安装于刀杆上,即在深孔加工切削过程进行一段时间后安装于刀杆上,将其称为第二类支撑。
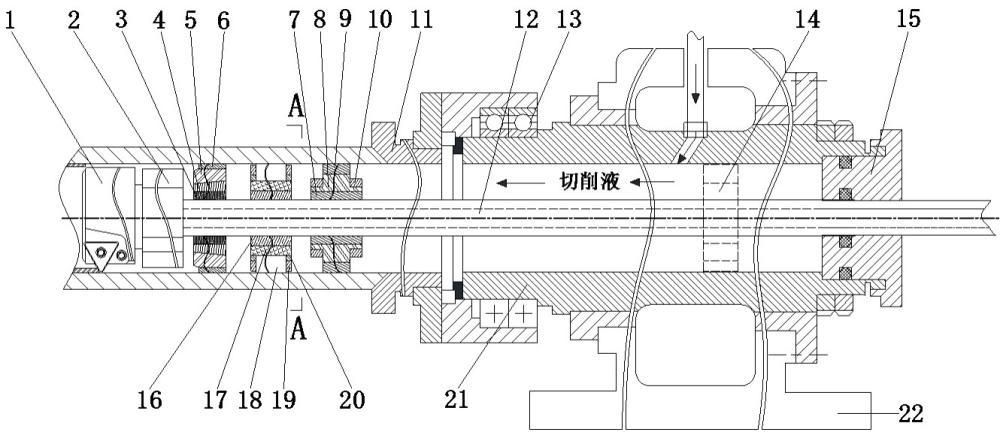
4、跟刀支撑是本发明所有支撑中的一类,也是特殊的支撑,位于刀头、刀杆之间。本发明设附加刀具车削除具有切削刃的跟刀支撑外的其他支撑的外表面,以上内容参见图1至图21。
5、二、支撑距离计算方案
6、当刀杆直径大、长度短、轴向压力小时,刀杆不会弯曲。当刀杆直径小、长度大、轴向压力大时,刀杆容易弯曲。刀杆弯曲后,刀具系统容易走偏,导致深孔出现偏斜。
7、设刀杆直径、长度为定值,其轴向压力增加到临界值f时,刀杆将由直线形态转变为存在微小弯曲的形态,且受力能处于平衡状态。当压力小于临界值f时,刀杆保持为直线形态。
8、刀杆两端的支撑状态,可以视为以下状态:两端固定;两端为移动副;一端固定、一端为移动副;两端球铰等状态。视为两端固定时,可以得到的临界值f最大;视为两端球铰时,可以得到的临界值f最小。
9、建立坐标系如图17所示,距原点为x的截面的挠度为w,挠度w使f力在杆的各横截面上引起弯矩,弯矩m与f、w乘积有关。若只取压力f的绝对值,则m与w的负号相反
10、m=-fw(1)
11、对微量的弯曲变形,挠曲线近似微分方程为
12、=(2)
13、上式中e为材料的弹性模量,i是刀杆横截面最小的惯性矩,对于刀具系统中的均质钢管部分,i处处相等。
14、首先讨论第一种情况,将刀杆两端即深孔刀具和第一个孔内支撑的支撑状态均视为球铰。将(1)式代入(2)式,得到
15、= -(3)
16、引用记号
17、=(4)
18、由(3)式得
19、(5)
20、以上方程的通解为
21、w=a+b(6)
22、式中a、b为积分常数。
23、刀杆的边界条件是:x=0和x=
l时,w=0
24、由此求得
25、b=0;a(7)
26、但因b已经等于零,如a也等于零,则由(6)式知w≡0,这表示刀杆轴线任意点的挠度皆为零,轴线仍为直线。这与刀杆轴线发生微小弯曲的前提相矛盾,因此必须是
27、
28、于是µ
l应是数列0,,2π,3π,…中的任一个数。
29、由此求得
30、µ=(8)
31、把(8)式的µ值代回(4)式,求出
32、f=(9)
33、因为n是0,1,2,…等整数中的任一个整数,因此,使刀杆保持为曲线平衡的压力是多值的。如取n=0,则f=0,即刀杆上无压力,应该舍去。取n=1,得到使刀杆保持微小弯曲平衡的最小压力f。
34、(10)
35、当选定深孔加工刀具和切削参数后,可以估算深孔切削力,将切削力的轴向分量视为公式(10)中的轴向压力f,由此得到本发明第一个支撑套与刀具(刀头部分)的理论距离
l应该为
36、(11)
37、上述探讨过程中,将深孔刀具及第一个支撑套视为铰支,其特点是计算简单。
38、将深孔刀具及第一个孔内支撑视为固定支撑,更切合实际,但计算过程比较复杂。通过推导,可以得到这种设定下本发明第一个支撑套与刀具(刀头部分)的理论距离
39、(12)
40、以上分析中,认为刀杆初始轴线是理想直线,刀杆受到的压力方向与轴线重合,刀杆材料均匀。这些都是理想化的情况。实际刀杆存在初始弯曲、压力偏心、材料不均。实际情况下,刀杆压力在小于上述临界压力时即出现微量弯曲平衡。因此,需要对上述距离进行修正。
41、数学符号y∈[a,b]表示:y是区间[a,b]中的数值。引入修正系数k,综上所述,得到深孔刀具、第一个支撑之间的距
l应该小于等于区间[]中的数值,这是安全系数较高的长度,以公式表示为:
42、
l≤y∈[](13)
43、k1、k2与刀杆初始弯曲、压力偏心、材料不均、支撑配合状态、结构参数有关。
44、公式(13)也可用于计算本发明前一个孔内支撑与后一个孔内支撑之间的距离。
45、三、 结构设计方案1
46、深孔加工系统及其支撑包括深孔机床、刀杆、刀具、工件、授液器本体、切削液及支撑,其创新在于:
47、适用于内排屑深孔加工,在深孔加工刀具系统上安装支撑,在切除材料形成深孔的过程中,支撑位于深孔内,属于孔内支撑;支撑接触或接近深孔内壁的表面,其两端有大倒角;从安装位置上看,支撑为安装于刀具与刀杆之间的跟刀支撑,或者安装于刀杆表面的支撑;从安装过程看,支撑为深孔刀具进入深孔前安装的第一类支撑,或者为深孔刀具进入深孔后安装的第二类支撑;或者兼有第一类支撑、第二类支撑;从形状上看,支撑为带锥支撑或带滚子支撑或波形支撑;从是否在360度范围内连续光滑方面看,支撑为整周式支撑或非整周式支撑;从固定于刀具系统的方式看,支撑为与刀杆过渡、过盈配合的支撑,或者在与刀杆之间有塞、有锥形结构的支撑,或者有紧固环,用螺纹、插紧片紧固的支撑,或者被刀具、刀杆轴向夹紧的支撑;支撑外径分为三种:等于深孔直径、大于深孔直径、小于深孔直径,对应的是等直径支撑,大直径支撑,小直径支撑;支撑在深孔加工过程中,随刀杆进入深孔内,在刀具进给到终点位置时,支撑位于所加工深孔内,也位于刀头与授液器导向套之间;支撑内孔与刀杆外表面接触,支撑外圆表面与所加工深孔孔壁接触,或者存在小于1.5毫米的间隙;支撑有纵向槽或槽以外的缝隙,切削液流过槽或槽以外的缝隙,流向刀头;
48、对于需要缓和冲击的深孔加工,支撑有弹性层;对于不需要缓和冲击的深孔加工,支撑没有弹性层;有弹性层时,弹性层沿圆周分布,各种弹性层受压;当支撑外表面被深孔内壁磨损时,各种弹性层弹性力使支撑外表面有接近或接触深孔内壁的趋势;弹性层位于支撑与刀杆之间、或者位于支撑与深孔内壁之间,或者支撑内元件之间;
49、对于容易保证质量的深孔加工,支撑外表面为圆弧;对于不容易保证质量的深孔加工,支撑外表面为楔形,刀具系统相对于深孔内壁旋转,使液体沿刀杆轴向移动的同时绕刀杆旋转,并流进楔形,使液体压力升高。
50、说明:按照上述方案设置的支撑,在深孔内稳定了刀杆,利于减少刀杆变形、振动。弹性层可以缓和加工过程中的冲击,吸收振动,还有助于减小或消除刀具系统与深孔内壁之间的间隙,更好地发挥支撑的作用,减少所加工深孔偏斜量。即使支撑外部被磨损,弹性层能在一定程度上补偿磨损量。支撑接触、接近深孔内壁的表面,其两端有大倒角,这样便于支撑进入和退出深孔。深孔刀具进入深孔前安装的支撑为第一类支撑。在深孔加工过程中安装的支撑为第二类支撑,第二类支撑在深孔刀具进入深孔后安装。第一类支撑首先被安装于刀杆上;其次,随刀杆退回,进入授液器本体内部;然后,开始加工深孔,支撑随刀杆轴向进给,越过授液器导向套,移动到授液器本体外部;最后,支撑进入深孔内部,发挥支撑作用。
51、四、结构设计方案2
52、结合结构设计方案1,深孔加工系统及其支撑,其创新在于:
53、在被加工深孔工件的端面部位,设附加刀具,附加刀具刀尖与深孔内壁对应,附加刀具车削除具有切削刃的跟刀支撑外的其他支撑的外表面,被切削后的支撑的外径与深孔直径匹配并进入深孔;对于精度要求高的深孔加工,附加刀具位置可调节,支撑直径尺寸也可调节;附加刀具不在授液器本体与工件端面定位、夹紧的部位;对于存在刀具旋转运动的深孔加工,附加刀具还可以安装于授液器本体。
54、对于容易保证质量的深孔加工不用附加刀具;对于不容易保证质量的深孔加工用附加刀具;
55、说明:本技术方案参加图5。设附加刀具,可以根据需要控制支撑外径,更好地满足防偏、纠偏需要。
56、五、结构设计方案3
57、结合结构设计方案1,深孔加工系统及其支撑,其创新在于:
58、具有压力的切削液流入授液器本体,并充满其内部,切削液流过深孔镗杆外圆表面,流到镗刀体所在部位;薄壁深孔工件一端被封堵,切削液无法从该端流出,切削液带着铁屑从镗刀、镗杆中间的通孔流出;镗刀、镗杆中间通孔的直径小于被加工深孔的直径,液体保持较高的压力且作用于深孔内壁。
59、说明:本技术方案参看图6。薄壁零件的深孔镗削,是行业内的难题,原因在于薄壁件刚性差、易变形。将薄壁零件的一端封堵,切削无法从直径较大的深孔零件底孔排出,只能从镗刀杆内孔排出,而镗刀杆内孔直径远小于深孔零件底孔,因此,切削液的排出通道较狭窄,切削液的压力可以具有较高的数值。较高的切削液压力,作用于深孔内壁,有效抑制薄壁工件在切削力作用下的径向变形。从而保障孔径一致性与圆度精度。这种情况相当于利用液体的作用力实现对系统的支撑。
60、六、结构设计方案4
61、深孔加工系统及其支撑包括深孔机床、刀杆、刀具、工件、授液器本体、切削液及支撑,其创新在于:
62、在用于外排屑深孔加工时,在深孔加工刀杆上所设置的孔内支撑,从圆周的角度看,是不完全的支撑,支撑固定于外排屑深孔钻v形的背部。本实施方式如图18中c-c截面所示。
63、在用于内排屑深孔加工时,在深孔刀具本体上设置几个种植式支撑;种植式支撑在深孔刀具导向键、导向条的后部,位于深孔刀具本体上所开设的槽内;种植式支撑安装于刀体后其轮廓外径大于深孔刀具本体外径;种植式支撑数量为2-8个,优选4个,沿圆周分布;进入被加工深孔后,与被加工深孔相配合;切削液流过各处相邻种植式支撑与深孔内壁所形成的缝隙;种植式支撑与槽底之间依次有刚性层、弹性层,或者种植式支撑直接与槽底接触;种植式支撑外表面与深孔内壁直接接触,或者存在小于1.5毫米的间隙;种植式支撑为种植块或者种植圆柱;种植块被固定于深孔刀具本体所开设的槽内,相对于槽是静止的;种植圆柱在深孔刀具本体槽内滚动;深孔加工过程中,有种植式支撑、或者深孔刀具进入深孔前安装的第一类支撑、或者深孔刀具进入深孔后安装的第二类支撑,或者同时有以上三种支撑,或者有以上三种支撑中任意两种的组合。
64、与现有技术相比,本发明的有益效果是:
65、第一:为合理设计支撑之间的距离,刀头与支撑之间的距离,提供了数学公式。
66、第二:①、改善深孔加工刀具系统支撑结构形式,增加支撑数量,减少深孔刀具系统的变形、振动,提高刀具系统稳定性,使刀杆位于深孔内部的部分具有良好的静态、动态特性,避免深孔偏斜和直线度超差。②、利用弹性层、弹性体的变形缓冲刀具系统与深孔内壁的作用力,减小支撑与刀杆、深孔内壁的冲击。在支撑被磨损时,弹性层能在一定程度上补偿磨损量,减小深孔刀杆与深孔内壁之间的间隙,提高防偏纠偏的效果。
67、第三:①、针对刀杆与深孔内壁间隙小的工况提出了箍紧支撑的方案,扩大了支撑防偏原理的应用范围。这些方案包括:插紧片箍紧方案、切向紧定螺钉使紧固环贴紧于刀杆表面方案、同一紧固螺杆带有左右旋螺纹方案、专用紧固圈配合双向螺纹螺杆的方案、紧定螺钉穿过位于外层的锥体向内锥体加力的方案、紧定螺钉穿过连接撑紧片与刀杆接触方案、波形箍紧方案。其中,在全程范围内具有双向螺纹的螺杆,收紧速度快,自锁性能好。②、设置了两端由刀具、刀杆夹紧,放置于深孔刀具柄部即刀具小端外圆上的跟刀支撑,这是容易实施、成本低廉的防偏纠偏方案。③、设计滚动体,利用滚动摩擦代替滑动摩擦,减少支撑的磨损,减少深孔加工过程中的摩擦消耗。
68、第四:①、本发明为薄壁零件深孔加工,提供了能减少薄壁变形的技术方案。②、所设置的具有切削刃的跟刀支撑,能修正深孔内壁。③、在深孔刀具本体上设置几个种植式支撑,减少了刀具走偏的概率。④、支撑固定于外排屑深孔钻v形的背部,创新性突出,对于减少枪钻走偏,具有重要意义。
69、第五:提高了支撑外径尺寸的一致性和支撑内径对于刀杆的适应性。通过设置附加刀具,使支撑外径尺寸高度一致,且能在线控制支撑直径,利于提高深孔加工精度。通过锥形套消除内圈与刀杆间隙等方案,使支撑内径能匹配直径不同的刀杆,包括磨损后的刀杆。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com