
一种安脑片防裂片分层缓释制粒与均匀压片一体化工艺的制作方法
本发明属于中药复方制剂工业化生产,尤其涉及一种安脑片防裂片分层缓释制粒与均匀压片一体化工艺。
背景技术:
1、现有安脑片工业化制备技术领域中,最接近本发明的对比文件为公开号cn1074376a,发明名称《安脑丸》(申请号93100258.3,公开日1993年07月21日),该专利为安脑复方品类原始基础核心专利,完整公开安脑十五味原料药配伍组成,确立该品种经典制备路线:全部药材粉碎混匀后湿法制粒、热风干燥,将冰片、薄荷脑采用乙醇溶解后喷洒在颗粒表层,密闭闷润2小时完成吸附,总混之后压片或制丸成型,是目前国内安脑片规模化生产沿用最广的传统工艺基线。后续相关公开文献大多仅围绕该品种的液相含量检测方法、药材提取参数小幅调整开展,零散公开单一缓释辅料应用、单一挥发油包合试验方案,目前尚无将梯度分层缓释骨架制粒、微胶囊同步锁香裹覆、在线闭环均匀压片三项技术耦合为一体化连续生产的成套工艺方案。
2、现有传统安脑片制备工艺在工业化批量生产过程中,长期存在四类难以同步解决的固有技术缺陷:
3、单一级配均质颗粒受压应力集中,片剂裂片分层问题突出,挥发性成分储存易迁移不均:传统工艺仅制备单一粒径、单一硬度均质颗粒,压片压缩过程内部应力无法分散,极易出现顶裂、腰裂不良品;冰片、薄荷脑仅依靠乙醇吸附在颗粒外表面,长期储存过程中挥发性组分逐步向片剂芯部迁移,造成片剂上下层有效成分含量差值偏大,成品批内、批间含量均匀度波动幅度偏高,直接影响临床药效稳定性,常规粉体调整手段无法同步改善结构缺陷与成分迁移两大问题;
4、制粒、喷液、闷润、总混工序分段独立敞口流转,生产周期长,交叉污染风险偏高:传统工艺将制粒干燥、挥发油喷洒、密闭闷润、整粒总混设置四段相互独立工序,物料依靠敞口料桶人工多次转运中转,不同批次尾料、细粉极易发生交叉混杂;每道工序需要单独开展设备清洁、清场验证工作,单批次整体流转耗时偏长,人工能耗成本随之增加,物料多次转运摩擦还会生成大量超细粉尘细粉,进一步加剧后续压片裂片发生概率;
5、压片采用固定预设参数运行,无动态闭环调控,片重差异易逼近药典控制上限:传统旋转压片机依靠人工提前设定固定进料速度、固定压片压力,无法实时匹配颗粒水分、流动性、硬度的小幅波动;颗粒物性波动会直接造成模孔填充量不均匀,片重差异容易贴近药典规定限值;颗粒偏硬时易批量产生裂片,颗粒偏软时容易出现松片、掉边缺陷,生产过程只能依靠人工频繁抽检后被动调整,质量动态管控能力偏弱;
6、常规产品为快速崩解速释剂型,血药浓度波动剧烈,临床给药频次偏高,现有缓释改造方案辅料投入偏大。传统工艺制得安脑片遇水快速崩解,药物短时间集中释放,体内血药浓度峰谷差值大,醒脑安神药效维持时长有限,临床需要每日多次服药,患者用药依从性一般;现有缓释改良思路大多在片剂成型后额外进行缓释包衣,需要额外投入大量缓释辅料,单片总重量明显增加,患者吞咽服用接受度有所下降,缺少制粒阶段原位构建缓释骨架的一体化精简方案。
7、因此需要一种安脑片防裂片分层缓释制粒与均匀压片一体化工艺来解决上述问题。
技术实现思路
1、本发明实施例的目的在于提供一种安脑片防裂片分层缓释制粒与均匀压片一体化工艺以解决上述背景技术中提出的问题。
2、为实现上述目的,本发明提供如下技术方案:
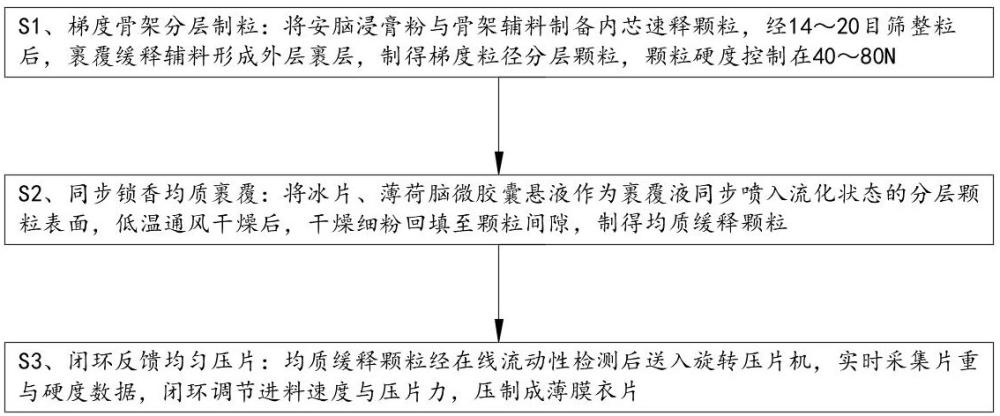
3、一种安脑片防裂片分层缓释制粒与均匀压片一体化工艺,包括以下步骤:
4、s1、梯度骨架分层制粒:将安脑浸膏粉与骨架辅料制备内芯速释颗粒,经14~20目筛整粒后,裹覆缓释辅料形成外层裹层,制得梯度粒径分层颗粒,颗粒硬度控制在40~80n;
5、s2、同步锁香均质裹覆:将冰片、薄荷脑微胶囊悬液作为裹覆液同步喷入流化状态的分层颗粒表面,低温通风干燥后,干燥细粉回填至颗粒间隙,制得均质缓释颗粒;
6、s3、闭环反馈均匀压片:均质缓释颗粒经在线流动性检测后送入旋转压片机,实时采集片重与硬度数据,闭环调节进料速度与压片力,压制成薄膜衣片;
7、药材前处理、灭菌及成品质量检测均符合现行中药制剂法定标准,全程物料采用密闭管路输送。
8、本发明采用三层逐级耦合的连续工序,先通过分层骨架优化粉体力学性能,再通过原位微胶囊包裹固定挥发性成分,最后通过在线闭环调控稳定压片质量,同步构建长效缓释释药体系,从多维度弥补传统速释工艺的短板。
9、进一步的技术方案:在步骤s1中,内芯以淀粉、糊精为骨架材料,外层缓释材料选用羟丙甲纤维素,颗粒形成连续梯度粒径分布。
10、本方案选用制剂原有常规辅料构建双层骨架,无需额外新增大量缓释辅料;梯度粒径可分散压片内部应力,从粉体根源降低裂片发生概率,适配大生产批量压制需求。
11、进一步的技术方案:在步骤s1中,分层颗粒于50~70℃通风干燥30~60min,干燥后颗粒水分控制在3.0%~5.0%。
12、设置宽温宽时干燥区间适配车间四季温湿度波动,水分区间平衡颗粒塑性与储存稳定性,水分过低易脆裂、过高易粘冲,区间可覆盖各类生产环境。
13、进一步的技术方案:在步骤s2中,微胶囊粒径为5~20μm,壁材仅采用淀粉与蔗糖,裹覆全程在流化状态下完成。
14、依托制粒原有辅料制备包合载体,无新增注册辅料带来的申报风险;流化状态让微胶囊均匀嵌入颗粒孔隙,减少挥发油表层吸附导致的储存迁移。
15、进一步的技术方案:干燥细粉按5%~15%的质量比例回填至颗粒体系中。
16、回收干燥超细粉回填补齐颗粒空隙,缩小颗粒间粒径差距,压片时应力传递更平缓,同步减少物料损耗,提升原料综合利用率。
17、进一步的技术方案:在步骤s3中,进料速度为15~30kg/h,压片力为20~40kn,每30秒采集一组片重与硬度检测数据。
18、参数区间覆盖小批量试产至大规模连续生产,高频在线采集可第一时间捕捉颗粒物性波动,闭环系统快速调节,缩小片重差异区间。
19、进一步的技术方案:药材前处理参数为:黄芩、黄连、栀子、郁金于60~80℃干燥16~20h,铺料厚度≤4cm;珍珠、煅赭石粉碎至150~200目;全部药粉于105℃湿热灭菌45~55min,铺料厚度≤1.5cm。
20、完全沿用安脑法定前处理、灭菌参数,原料质控基线无改动,企业原有工艺验证文件可大部分沿用,工艺变更验证工作量较少。
21、进一步的技术方案:成品质量限值为:每片含龙脑与异龙脑总量≥4.4mg,含薄荷脑≥1.9mg;体外释放度2h释放量为30%~40%,12h释放量≥90%;砷盐以三氧化二砷计符合法定标准限值。
22、挥发性、毒性指标与法定标准完全统一,新增缓释释放指标可直观体现长效优势,企业现有液相、薄层检验设备无需改造。
23、进一步的技术方案:整套产线由常规沸腾制粒机与旋转压片机加装流化裹覆模块及在线检测模块改造构成。
24、市面通用中药制粒、压片机仅加装对应模块即可适配,中小药企可低成本完成产线技改,投产周期较短。
25、进一步的技术方案:制粒及压片工序产生的尾料经统一收集后,按制剂生产工艺规范回收复用。
26、尾料处置沿用行业成熟管理逻辑,无需新增特殊管理制度,可降低原料损耗,提升单批成品产出率。
27、与现有技术相比,本发明的有益效果是:
28、本发明,构建梯度硬度分层骨架颗粒,从粉体结构降低裂片概率,抑制挥发性成分迁移分层:在制粒阶段同步制备内芯速释、外层缓释双层梯度粒径、梯度硬度颗粒,压片时压缩应力逐层分散传导,明显降低顶裂、腰裂不良品产生概率;采用处方原有淀粉、蔗糖制备微胶囊,流化阶段同步包裹冰片、薄荷脑嵌入颗粒孔隙内部,避免组分仅吸附表层出现储存迁移问题,有效缩小片剂上下成分差值,成品含量均匀度稳定性得到明显提升,从根源同步解决裂片与成分不均两大痛点;
29、本发明,制粒、锁香裹覆、干燥、细粉回填集成密闭一体化运行,缩短生产周期,降低交叉污染隐患:将原本四段独立工序整合在同一密闭流化设备内部连续完成,取消单独乙醇喷洒、2小时强制闷润步骤,省去多段人工敞口中转流程,不同批次物料交叉混杂风险显著下降;设备整体清洁清场频次减少,单批次整体生产流转时长有所缩短,人工、能源消耗得到节约,同时减少物料转运摩擦产生超细粉料,进一步优化后续压片成型基础物性;
30、本发明,配置片重-硬度在线采集闭环反馈压片系统,动态匹配颗粒物性,稳定片重差异控制水平:增设颗粒流动性在线前置检测,压片过程实时采集片重、片剂硬度数据,通过控制单元自动闭环调节进料输送速度、成型压片力;颗粒物性发生小幅波动时系统自动适配参数,避免固定参数模式带来的填充量偏差,将片重差异稳定控制在更窄区间,既减少硬颗粒裂片、软颗粒松片问题,也减少人工频繁抽检调整工作量,全过程质量主动管控能力显著增强;
31、本发明,原位分层骨架实现先速释后缓释双重释药特征,平稳血药浓度,减少辅料额外投入、提升患者依从性:依托分层颗粒结构实现快速起效+长效缓释的释药模式,服药初期内芯药物快速释放快速起效,外层缓释组分缓慢溶出维持平稳血药浓度,延长药效作用时长,减少临床每日给药次数;缓释结构在制粒环节原位成型,无需成型后额外大量缓释辅料包衣,单片重量增幅可控,不会明显增加吞咽负担,患者长期用药接受度更好。
32、为了更清楚地阐述本发明的结构特征和功效,下面结合附图与具体实施例来对本发明进行详细说明。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com