
一种超重力法酸性气制取硫氢化钠的工艺的制作方法
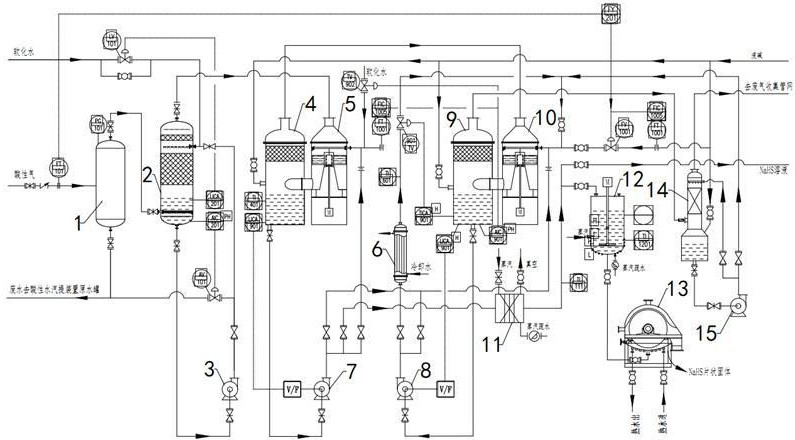
本发明涉及一种超重力法酸性气制取硫氢化钠的工艺,属于环保尾气净化。
背景技术:
1、酸性气是石油化工生产过程中的副产物,具有剧毒、恶臭的特点,是石油化工行业重要的污染源之一,其主要来自于酸性水汽提、循环氢脱硫、干气脱硫等装置,含有硫化氢、二氧化碳、水蒸气、氨、烃类等组分。大中型炼厂酸性气的处理主要采用制备硫磺的工艺,如二级clauce工艺结合尾气加氢精制及溶剂吸收技术,或美国merichem公司开发的lo-cat工艺,但这些技术存在操作复杂、设备投资大、能耗高、运行成本高的问题,仅适用于规模化大装置,难以在中小型石油化工装置中推广。对于中小型炼厂、焦化厂、煤化工厂及胶粘纤维厂,可采用投资较少的液碱吸收法处理酸性气中的硫化氢以制备硫氢化钠,硫氢化钠作为一种化工原料,在染料、制革、化肥、采矿和人造纤维等行业有广泛应用,其水溶液碱度低、hs离子浓度高,具有优越的应用性能。
2、目前,液碱吸收酸性气中硫化氢制备硫氢化钠的专利主要分为鼓泡式吸收法和塔式吸收法两类,其中塔式吸收法专利较多,例如cn102765700a一种生产硫氢化钠的工艺方法、cn102807193a一种硫氢化钠连续吸收反应的生产装置、cn103432902a加氢脱硫尾气净化回收液态烃及nahs的方法、cn117695819a一种加氢尾气生成硫氢化钠的设备和方法等。鼓泡式吸收法通常设置三个吸收釜,采用间歇式操作,通过两级吸收运行,但吸收效率较低;塔式吸收法则一般由底部碱液储罐和上部填料塔组成,通过泵循环实现逆流吸收,但填料、塔盘等内部构件易因盐结晶而堵塞,尤其在低温或停车时,硫化钠溶解度低(如10℃时仅为15.4g/100g水),易导致管线堵塞,影响生产稳定。此外,塔式吸收法中吸收液在储罐内静止,为硫化钠晶体析出创造条件,进一步加剧堵塞风险。
3、针对上述问题,旋转填料床技术(超重力技术)被引入以优化传递和反应过程。旋转填料床设备利用旋转形成稳定的可调节离心力场代替重力场,在超重力环境下,离心加速度可达重力加速度的1~1000倍,大幅提升气液接触流量和传质效率。其填料空隙度高(90~95%),比表面积大(2000~5000m2/m3),气液两相相对速度高,相界面快速更新,液泛速度提高,生产强度成倍增强。液体在离心力作用下被拉伸成薄膜、液丝或液滴,产生巨大相间接触面积,强化微观混合。超重力因子作为无因次准数,表示超重力离心加速度与重力加速度比的平均值:,其中为旋转填料内径,为旋转填料外径。因此,在旋转填料床中,超重力因子比旋转填料床转速更能全面衡量和体现离心力对传递和反应的影响。在现有专利cn104826463a和cn104826467a中,虽提及旋转填料床应用于酸性气处理,但未详细涉及内部结构及操作优化,仍存在改进空间。
技术实现思路
1、本发明要解决的技术问题是:克服现有技术的不足,提供一种气液接触时间短、选择性高且能耗低的超重力法酸性气制取硫氢化钠的工艺。
2、本发明解决其技术问题所采用的技术方案是:一种超重力法酸性气制取硫氢化钠的工艺,其特征在于,采用超重力旋转填料床作为吸收反应器,以液碱为吸收剂吸收酸性气中的硫化氢,经两级反应制备硫氢化钠;所述工艺包括以下步骤:酸性气先经水洗塔洗氨,洗氨后的酸性气进入一级旋转填料床与来自二级旋转填料床的吸收液错流接触传质,气液分离后气相进入二级旋转填料床与液碱进一步反应,二级气液分离后的气相经尾气吸收塔处理排放,一级吸收液经多效蒸发器浓缩后获得硫氢化钠产品;其中,所述酸性气含有硫化氢、二氧化碳、水蒸气、氨和烃类中的至少一种,且二氧化碳体积分数小于7%,所述液碱溶液浓度为20%~40%。”
3、本发明采用超重力旋转填料床作为核心反应器,利用离心力场(超重力因子β可达10-400)替代传统重力场,使气液两相在高速旋转下形成微米级液膜或液滴,相界面面积增大至2000m2/m3~5000m2/m3,传质效率提升3~5倍。显著缩短了反应时间,抑制了副反应如碳酸盐生成,产品硫氢化钠纯度提高至98%以上,同时设备体积缩小40%,能耗降低20%,特别适合中小规模装置。
4、本发明通过水洗塔预脱氨、一级旋转填料床初步吸收和二级旋转填料床深度反应的双级设计,实现了硫化氢的分步高效转化。一级床利用二级循环液碱减少碱耗,二级床使用新鲜液碱确保反应彻底,硫化氢总吸收率超98%。避免了单级吸收的碱液过饱和问题,结晶风险降低60%,操作稳定性增强。
5、本发明限定二氧化碳体积分数小于7%和液碱浓度20%~40%,可减少二氧化碳与液碱的竞争反应,使硫化氢选择性提高至95%以上。低浓度液碱利于反应热分散(温升控制在30℃内),防止局部过热导致的填料结垢;同时,产品溶液粘度适中,便于多效蒸发浓缩,节约能耗。
6、进一步地,超重力因子β优选20~200,在此范围内离心力场均衡,既能保证传质强度,又可避免过度剪切导致的设备磨损。液碱浓度更优选25%~35%,以平衡反应速率与结晶控制。
7、优选的,所述系统的操作压力为0.15mpa~0.35mpa,酸性气中硫化氢和二氧化碳与进入二级旋转填料床的液碱的物质的量比为1.05~1.1:1。系统压力维持在0.15mpa~0.35mpa,可增强气相溶解度,促进硫化氢传质,吸收速率提高20%。该压力范围与常见炼厂酸性气输出压力匹配,无需额外增压设备,投资成本降低10%;同时,压力稳定可防止液泛,设备运行寿命延长。
8、酸性气中硫化氢和二氧化碳与液碱的物质的量比为1.05~1.1:1,确保硫化氢轻微过量,避免碱过量导致的副产物硫化钠生成。这一比例使反应选择性达97%,产品中硫化钠含量低于1.5%,符合gb/t 23937-2020标准;且过量硫化氢可由尾气吸收塔处理,实现资源全回收。
9、更优选地,所述的操作压力为0.2mpa~0.3mpa,物质的量比为1.08:1,该条件下反应热分布均匀,系统能耗最小。
10、优选的,在一级旋转填料床吸收液进口设置补充软水,通过监测吸收液ph值控制补充量,维持ph在9.0~11.0之间,以防止碱过量导致产品中硫化钠含量超标。通过实时监测ph并补充软水,将吸收液ph稳定在9.0~11.0,可有效抑制hs-离子向s2-转化,使产品硫氢化钠中硫化钠含量低于1%。这一措施还能稀释碱液浓度,减少碳酸盐结晶风险,同时软化水可中和反应热,系统温度波动控制在±5℃内,操作连续性提升。
11、优选的,所述水洗塔采用塔底鼓泡水洗与上部填料层结合的方式脱氨,酸性气从塔底鼓泡通过吸收水层,塔体上部设置填料以增强气液接触效率。塔底鼓泡水洗可高效去除酸性气中70%以上的氨气,上部填料层进一步强化传质,氨脱除率超90%。这避免了单一方式的局限性,填料层防止气泡夹带,水洗液循环使用,废水排放量减少30%,且设备压降降低15%。
12、优选的,所述旋转填料床的超重力因子β为10~400,更优选为20~200。β值10~400覆盖了从轻度到强超重力场,可根据酸性气负荷灵活调节。当β=20~200时,离心加速度为重力20~200倍,液体润湿强度提高10倍,防止干区形成;传质系数提升至传统设备的3倍,反应时间缩短至秒级,且能耗仅增加15%,性价比最优。
13、优选的,所述旋转填料床中气相自上向下流动,液相自环形填料内部径向流动,形成错流接触;所述环形填料为塑料孔板波纹填料、金属孔板波纹填料或金属丝网波纹填料,更优选为金属孔板波纹填料。
14、气相下行与液相径向错流,避免了逆流中的液泛问题,操作弹性提高。错流设计使气液分布均匀,局部过热减少,副反应降低10%以上;同时,液体停留时间可控,结晶风险下降。
15、优选的金属孔板波纹填料具有高机械强度和比表面积,抗腐蚀性好,寿命长;其规则孔道促进液体成膜,传质效率比塑料填料更高,且不易堵塞。
16、优选的,金属填料厚度为0.5mm~1.0mm,孔径2mm~5mm,以优化压降与传质平衡。
17、优选的,气液分离采用气液分离罐,其下部作为液体缓冲罐,上部具备除雾功能以防止液沫夹带;所述旋转填料床的床体外径与外壳体的间隙按最大液相负荷下液膜厚度的3~5倍设计,以确保液体顺畅流动并避免气体短路。下部缓冲罐提供10s~30s液体停留时间,稳定流量波动;上部除雾器可捕获99%的液滴,防止夹带导致产品损失,废气中液沫含量低于50mg/nm3,环保达标。
18、所述间隙为液膜厚度的3~5倍,既可保证液体顺利下行,又避免气体短路,设备效率提高;该设计基于最大负荷计算,适应性强,维护周期延长。
19、所述间隙更优选为4倍液膜厚度,以最小化压降。
20、优选的,二级气液分离罐的吸收液经冷却器降温至75°c~90°c后循环回二级旋转填料床,以控制反应热和减少盐结晶;二级吸收液转料泵出口通过调节阀控制循环量,满足最小润湿强度和液气比要求。吸收液冷却至75~90°c,可将反应热移出,系统温升控制在20°c内,防止nahco3等盐类结晶;冷却器采用板式换热,热回收效率提高,能耗降低。
21、通过调节阀精确控制循环量,确保最小润湿强度>10 m3/m2·h和2~5:1液气比,传质均匀性提高,避免局部过浓结晶。
22、所述冷却温度优选为80°c~85°c,循环量根据实时h2s浓度反馈调节,可进一步优化能耗。
23、优选的,与吸收液接触的设备及管道保温温度不低于80°c,包括一二级旋转填料床、气液分离罐、转料泵、多效蒸发器、切片高位缓冲槽、尾气吸收塔和尾气吸收循环泵,以防止低温下硫氢化钠或副产盐类结晶堵塞。保温温度≥80°c,因80°c时溶解度比20°c高3倍可维持硫氢化钠溶解度,防止管线结晶堵塞,停车后重启时间缩短50%;采用岩棉保温层,热损失<5%,年运行成本降低10%。
24、优选的,所述尾气吸收塔使用液碱吸收残余硫化氢,然后将吸收液送入二级旋转填料床的液碱进口,确保酸性气中硫化氢总吸收率大于98%,尾气达标排放。尾气吸收塔作为最终屏障,吸收液循环至二级床,实现碱液全利用,废物零排放;h2s总吸收率>98%,尾气浓度低于30mg/nm3,满足gb 16297标准,环保效益显著。同时,该设计减少新鲜碱耗20%,操作成本降低。
25、与现有技术相比,本发明具有以下有益效果:本发明采用超重力旋转填料床作为核心反应器,利用离心力场替代传统重力场,使气液两相在高速旋转下形成微米级液膜或液滴,相界面面积显著增大,传质效率大幅提升。这不仅缩短了反应时间,还有效抑制了副反应如碳酸盐的生成,产品硫氢化钠纯度提高。同时,设备体积明显缩小,能耗降低,特别适合中小规模装置。通过水洗塔预脱氨、一级旋转填料床初步吸收和二级旋转填料床深度反应的双级设计,实现了硫化氢的分步高效转化,避免了单级吸收的碱液过饱和问题,结晶风险降低,操作稳定性增强。控制酸性气中二氧化碳体积分数和液碱浓度,减少了二氧化碳与液碱的竞争反应,使硫化氢选择性提高。低浓度液碱利于反应热分散,防止局部过热导致的填料结垢,产品溶液粘度适中,便于多效蒸发浓缩。系统操作压力优化,增强气相溶解度,促进传质,且与常见炼厂酸性气输出压力匹配,无需额外增压设备。酸性气与液碱的物质的量比控制确保硫化氢轻微过量,避免碱过量导致的副产物生成。一级旋转填料床吸收液进口设置补充软水,通过监测ph值维持稳定,有效抑制副反应。水洗塔采用复合式设计,脱氨效率高。旋转填料床的超重力因子选择合理,气液错流接触避免液泛。气液分离罐设计合理,防止液沫夹带。冷却循环系统控制温度,减少盐结晶。设备及管道保温措施全面,防止低温堵塞。尾气吸收塔集成处理,确保达标排放。整体上,本发明实现了高效、稳定、经济地制取硫氢化钠,具有显著的工业应用价值。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com