
一种工业粉状固废基仿石材砖及其制备方法与流程
本发明涉及建筑材料制备,特别涉及一种工业粉状固废基仿石材砖及其制备方法。
背景技术:
1、随着陶瓷、石英石、人造石、水磨石、天然石材及无机复合板材等建筑装饰材料产业的发展,在原料破碎、板材切割、表面打磨、定厚整形和抛光加工过程中会产生大量以硅质、铝硅质或钙质矿物为主要成分的粉状固体废弃物,该类固废通常具有颗粒细、比表面积大、矿物组成与原板材接近等特点,经干燥和分散处理后,可作为水泥基材料中的填充组分、细集料组分或辅助胶凝组分使用。已有研究将陶瓷生产及抛光过程中产生的粉体或污泥用于水泥砂浆、混凝土铺路砖和其他压制型建筑制品,并围绕粉体的填充作用、水化反应、颗粒级配及成型性能进行了研究,表明陶瓷加工粉状固废能够参与水泥基建筑材料的制备。
2、因此,将工业粉状固废的资源化利用与水泥基压制成型、颗粒结构设计及表面加工技术相结合,已成为制备地铺石、广场砖、装饰板、路沿石和园林景观构件等仿石类建材产品的一种技术方向。
技术实现思路
1、本发明的主要目的在于提供一种工业粉状固废基仿石材砖及其制备方法,可以有效解决背景技术中提及的问题。
2、为实现上述目的,本发明采取的技术方案为:
3、一种工业粉状固废基仿石材砖,所述工业粉状固废基仿石材砖由预制固废颗粒和基体料共同压制并养护硬化形成,包括由所述基体料形成的连续基体相以及分散于所述连续基体相中的预制固废颗粒相;
4、按制备工业粉状固废基仿石材砖的成型料干基总质量计,成型料包括:60%~75%的预制固废颗粒,10%~20%的未造粒工业粉状固废和10%~25%的第二水泥基水硬性胶凝材料;
5、所述预制固废颗粒由第一混合料经加水造粒形成,按第一混合料的干基总质量计,第一混合料包括70%~85%的工业粉状固废和15%~30%的第一水泥基水硬性胶凝材料;
6、所述预制固废颗粒的等效粒径为0.5~10mm,预制固废颗粒在保持独立颗粒形态和压制塑性的状态下与未造粒工业粉状固废和第二水泥基水硬性胶凝材料混合并共同压制,使至少部分预制固废颗粒发生压扁、局部变形或表层局部破裂而不发生完全粉化,并与连续基体相共同硬化形成一体结构;
7、所述预制固废颗粒相与连续基体相在颜色、明度、粒径或纹理中的至少一项上存在差异,且至少部分预制固废颗粒的截面外露于工业粉状固废基仿石材砖的至少一个表面,以形成点状、块状、条带状或其组合的仿天然石材纹理。
8、优选的,所述工业粉状固废为陶瓷、石英石、人造石、水磨石、地铺石、天然石材或无机复合板材在抛光、打磨、切割、破碎或整形过程中产生的粉状固体废弃物中的一种或多种;工业粉状固废在使用前的含水率低于5%。
9、优选的,所述第一水泥基水硬性胶凝材料和第二水泥基水硬性胶凝材料分别独立地选自普通硅酸盐水泥、白色硅酸盐水泥、灰色硅酸盐水泥及其组合;
10、所述预制固废颗粒和连续基体相还包括外掺的无机颜料,无机颜料选自氧化铁黄、氧化铁红、氧化铁黑、氧化铬绿、钛白粉或无机复合颜料中的一种或多种,无机颜料不计入主体成型料的干基总质量。
11、优选的,所述预制固废颗粒相包括至少两组颜色不同的预制固废颗粒,各组颜色不同的预制固废颗粒分别通过独立的混合造粒工序形成,并按照预设质量比例分散于连续基体相中;
12、所述至少两组颜色不同的预制固废颗粒包括黄色颗粒和深色颗粒,连续基体相为浅色基体;按主体成型料干基总质量计,黄色颗粒的含量为40%~50%,深色颗粒的含量为25%~35%,用于形成浅色基体的基体料含量为20%~30%,以形成黄金麻仿石纹理。
13、优选的,所述工业粉状固废基仿石材砖的厚度为20~150mm,并为地铺石、广场砖、路沿石、水磨石板、墙面装饰板或园林景观构件;
14、所述预制固废颗粒沿工业粉状固废基仿石材砖的厚度方向分散,并通过其局部变形部位或表层局部破裂部位与连续基体相形成相互嵌合的胶凝结合界面。
15、本发明还提供一种工业粉状固废基仿石材砖的制备方法,包括以下步骤:
16、s1、对工业粉状固废进行干燥和打散,使工业粉状固废的含水率低于5%,得到分散状态的工业粉状固废;
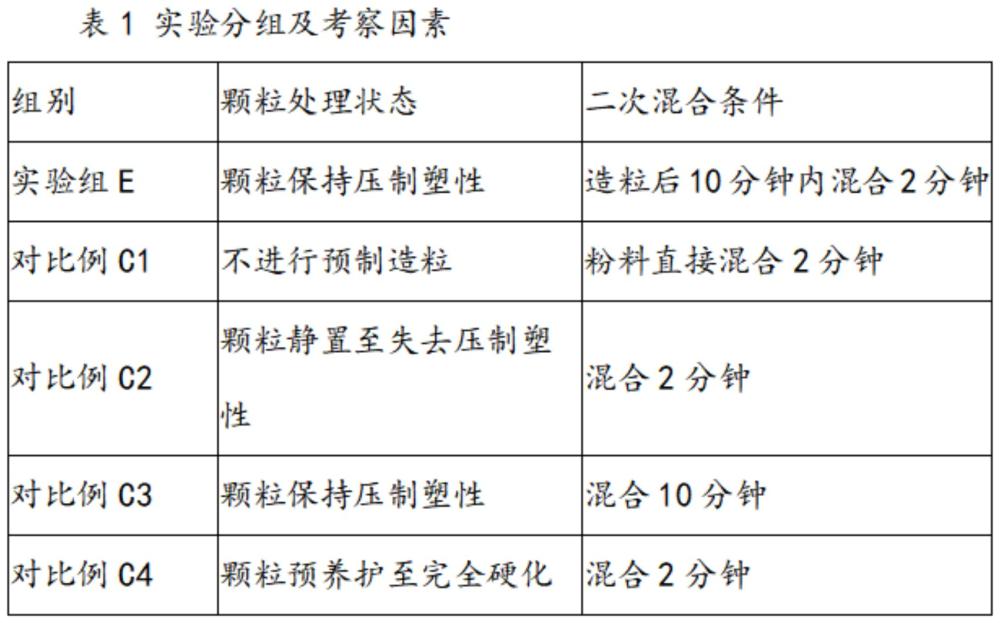
17、s2、将工业粉状固废与第一水泥基水硬性胶凝材料混合,得到第一混合料,按第一混合料的干基总质量计,工业粉状固废的含量为70%~85%,第一水泥基水硬性胶凝材料的含量为15%~30%,以第一混合料的干基总质量为计算基准,将第一混合料中的有效造粒水量控制为5%~6%,混合后进行造粒,得到等效粒径为0.5~10mm的预制固废颗粒,预制固废颗粒在二次混合过程中能够保持可辨认的独立颗粒形态,并在压制过程中能够发生压扁、局部变形或表层局部破裂;
18、s3、自步骤s2中加入造粒水之时起不超过15分钟,并在预制固废颗粒失去压制塑性之前,将预制固废颗粒与未造粒工业粉状固废和第二水泥基水硬性胶凝材料进行二次混合,按所得主体成型料的干基总质量计,预制固废颗粒的含量为60%~75%,未造粒工业粉状固废的含量为10%~20%,第二水泥基水硬性胶凝材料的含量为10%~25%,以未造粒工业粉状固废和第二水泥基水硬性胶凝材料的干基总质量为计算基准,将基体料中的有效混合水量控制为4%~6%,二次混合时间不超过3分钟,得到主体成型料;
19、s4、将主体成型料布入压制模具并进行压制,使至少部分预制固废颗粒发生压扁、局部变形或表层局部破裂而不发生完全粉化,并使预制固废颗粒与基体料相互嵌合,得到砖坯;
20、s5、对砖坯进行保湿养护,使第一水泥基水硬性胶凝材料和第二水泥基水硬性胶凝材料共同水化硬化;
21、s6、在砖坯达到表面加工强度后,对砖坯的至少一个表面进行磨削、研磨或抛光,使至少部分预制固废颗粒的截面外露,得到具有仿天然石材纹理的工业粉状固废基仿石材砖。
22、优选的,所述有效造粒水量和有效混合水量均包括外加水以及工业粉状固废、无机颜料和其他原料所携带的水;
23、外加水量根据各原料的实测含水量进行扣减,按主体成型料的干基总质量计,造粒阶段和二次混合阶段的总有效水量为4.75%~6%,且主体成型料中总有效水量与第一水泥基水硬性胶凝材料和第二水泥基水硬性胶凝材料总量的质量比为0.136~0.17。
24、优选的,所述步骤s2包括按照预设仿石纹理将工业粉状固废分别送入至少两个造粒支路,在不同造粒支路中分别加入不同颜色或不同加入量的无机颜料,并分别与第一水泥基水硬性胶凝材料和有效造粒水混合造粒,得到至少两组颜色不同的预制固废颗粒;
25、黄色无机颜料的外掺量为对应黄色颗粒中水泥基水硬性胶凝材料质量的0.5%~5%,黑色无机颜料的外掺量为对应深色颗粒中水泥基水硬性胶凝材料质量的0~5%;
26、至少两组颜色不同的预制固废颗粒自加入造粒水之时起3~10分钟内进入步骤s3进行二次混合。
27、优选的,所述制备的工业粉状固废基仿石材砖为黄金麻仿石材砖,以100质量份主体成型料干料为基准,包括45质量份黄色颗粒、30质量份深色颗粒和25质量份浅色基体料,其中:
28、45质量份黄色颗粒包括31.5质量份工业粉状固废和13.5质量份白色水泥,并具有2.25~2.70质量份的有效造粒水,且外掺0.27~0.54质量份的黄色无机颜料;
29、30质量份深色颗粒包括21质量份工业粉状固废和9质量份灰色水泥,并具有1.50~1.80质量份的有效造粒水,且根据目标颜色选择性地外掺0~0.45质量份的黑色无机颜料;
30、25质量份浅色基体料包括12.5质量份未造粒工业粉状固废和12.5质量份白色水泥,并具有1.00~1.50质量份的有效混合水;
31、黄色无机颜料、黑色无机颜料和水均不计入100质量份主体成型料干料;
32、将黄色颗粒、深色颗粒和浅色基体料二次混合不超过3分钟,并在保持黄色颗粒和深色颗粒的可辨认独立颗粒形态的情况下进行布料和压制。
33、优选的,所述步骤s5中的保湿养护时间为5~7天,养护完成后进行步骤s6的表面磨削、研磨或抛光;
34、当所制备的工业粉状固废基仿石材砖的厚度为80~150mm时,主体成型料采用连续布料方式布入压制模具,并采用双向压制、振动加压、分级加压或其组合的方式进行压实,使预制固废颗粒和基体料沿厚度方向共同压实和共同硬化。
35、与现有技术相比,本发明具有如下有益效果:
36、本发明通过将工业粉状固废分别用于形成预制固废颗粒相和连续基体相,提高了粉状固废的资源化利用程度。预制固废颗粒在保持独立形态和压制塑性的状态下与基体料共同压制,使部分颗粒发生压扁、局部变形或表层局部破裂,并与基体料形成相互嵌合的界面,颗粒中的第一水泥基水硬性胶凝材料与基体中的第二水泥基水硬性胶凝材料共同水化硬化,有利于提高颗粒相与连续基体相的结合程度及制品整体性。通过控制颗粒的颜色、粒径和配比,并经表面磨削、研磨或抛光使颗粒截面外露,可形成点状、块状、条带状或其组合的仿天然石材纹理,且纹理具有较好的可调节性和自然性。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com