
用于1.6mm超薄美学玻璃的压延成型智能控制方法及系统与流程
本发明涉及玻璃压延成型,具体为用于1.6mm超薄美学玻璃的压延成型智能控制方法及系统。
背景技术:
1、随着高端建材、光伏发电及电子显示等领域的快速发展,市场对薄型美学玻璃的需求日益增长。1.6mm超薄美学玻璃因其轻薄、美观、适配性强等优点,已成为行业发展的重要趋势。光伏组件的轻量化可降低制造成本、提高安装效率,玻璃薄型化对组件轻量化贡献巨大。然而,当前1.6mm超薄美学玻璃的压延成型工艺尚不成熟,主要存在以下技术瓶颈:
2、(一)成型工艺参数不明确。 生产3mm以下的超薄玻璃时,玻璃板面厚薄差的稳定控制成为核心技术难点。现有技术中,对于1.6mm超薄玻璃的成型温度、压延牵引率、拉引量等核心工艺参数缺乏系统性的研究和明确的参数范围,导致工艺调整依赖人工经验,重现性差。
3、(二)压延机上下辊温度控制不稳定。 压延成型过程中,上辊和下辊受到的热影响不同。上辊直接接触高温玻璃液,温度波动较大;下辊则主要通过玻璃带传热,温度响应滞后。上下辊温度控制的不协调会直接影响玻璃板的厚度均匀性和表面质量。对于1.6mm超薄玻璃而言,这一问题尤为突出,辊子表面温度不一致会导致压出来的玻璃两侧厚度不一致。
4、(三)原片内在质量难以满足下游加工需求。 1.6mm超薄玻璃原片在切割、弯曲、透光率等方面存在质量缺陷,产品合格率低、性能不稳定。随着玻璃厚度的降低,退火控制过程中难度增加,缺陷增多。
5、(四)缺乏智能化闭环控制手段。 现有压延机控制系统在控制精度、响应速度和稳定性方面存在不足,难以满足超薄玻璃生产的高要求。参数调整多为人工操作,缺乏基于实时数据的智能决策和闭环控制能力。
6、因此,亟需开发一种能够系统解决上述问题的智能化压延成型控制方法及系统。
技术实现思路
1、本发明要解决的技术问题是克服现有的缺陷,提供用于1.6mm超薄美学玻璃的压延成型智能控制方法及系统,能够明确核心工艺参数、实现上下辊温度的协同稳定控制、提升产品质量与合格率,可以有效解决背景技术中的问题。
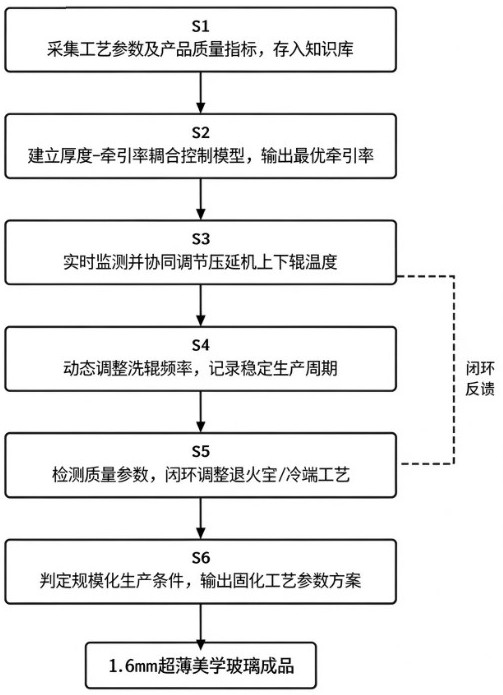
2、为实现上述目的,本发明提供如下技术方案:用于1.6mm超薄美学玻璃的压延成型智能控制方法,包括以下步骤:
3、s1:采集压延成型过程中的多组工艺参数数据及对应的产品质量指标数据,存入工艺参数知识库;
4、s2:基于所述工艺参数知识库建立厚度-牵引率耦合控制模型,根据目标厚度要求自动计算并输出最优牵引率设定值;
5、s3:在拉引量和成型温度固定的条件下,实时监测并协同调节压延机上辊温度和下辊温度,使所述上辊温度和所述下辊温度分别处于各自对应的预设目标范围内;
6、s4:根据压延辊表面状态监测数据动态调整洗辊频率,记录每次洗辊后的稳定生产周期,当所述稳定生产周期低于预设值时自动提高洗辊频率;
7、s5:建立包含多个客户质量标准要求的数据库,实时检测成品玻璃的质量参数,当检测值偏离对应的目标控制区间时,自动调整退火窑工艺参数和/或冷端工艺参数,直至所述质量参数回归所述目标控制区间;
8、s6:当s1至s5的各项工艺参数及产品质量指标均达到预设目标值时,判定具备规模化生产条件,输出固化工艺参数方案。
9、进一步的,所述s1中,所述工艺参数数据至少包括成型温度、拉引量、压延机压延压力、牵引率、压延机上辊温度、压延机下辊温度、洗辊频率和稳定生产周期;所述产品质量指标至少包括玻璃厚度、厚薄差和平均厚度。
10、进一步的,所述s2中,所述厚度-牵引率耦合控制模型基于以下规律建立:在拉引量和成型温度不变的条件下,牵引率越低,厚薄差越小;所述模型根据目标平均厚度≥1.72mm、目标厚薄差≤0.10mm的要求,自动匹配最优牵引率设定值。
11、进一步的,所述s3中,所述上辊温度的预设目标范围为490~500℃,上限阈值为520℃;所述下辊温度的预设目标范围为360~380℃,上限阈值为410℃;通过调节冷却水流量和/或风冷强度分别对所述上辊温度和所述下辊温度进行独立控制,当任一辊温度超出对应的预设目标范围时,自动调节该辊的冷却参数直至温度回归目标范围。
12、进一步的,所述s4中,在拉引量220吨/天、成型温度1150℃±5℃、上辊温度490~500℃、下辊温度360~380℃的条件下,洗辊频率设定为48小时一次,稳定生产周期延长至15天以上;所述压延机下辊清洗周期≥48小时,压延机上辊清洗周期≥20天。
13、进一步的,所述s5中,所述客户质量标准要求至少包括美学标准、切割标准、弯曲度标准及透光率标准;所述美学标准根据多个下游客户的美学要求综合确定,目标控制区间为:a值0.05~0.3,b值-2~-0.5,色差值δe*ab≤2;所述切割标准包括切割不良率阈值,所述弯曲度标准包括弯曲度阈值,所述透光率标准包括透光率下限阈值。
14、进一步的,所述s6中,所述预设目标值包括:稳定生产周期≥20天、成品率≥75%、平均厚度≥1.72mm、厚薄差≤0.10mm、压延机下辊清洗周期≥48小时且压延机上辊清洗周期≥20天;当上述指标全部达标时,判定具备规模化生产条件。
15、用于1.6mm超薄美学玻璃的压延成型智能控制系统,包括:
16、数据采集模块,用于实时采集压延成型过程中的工艺参数数据及产品质量数据;
17、工艺参数知识库模块,与所述数据采集模块连接,用于存储和管理历史工艺参数数据及对应的产品质量数据;
18、厚度-牵引率耦合控制模块,与所述工艺参数知识库模块连接,用于根据目标厚度要求自动计算并输出最优牵引率设定值;
19、上下辊温度协同控制模块,与所述数据采集模块连接,用于实时监测并协同控制压延机上辊温度和/或下辊温度;
20、洗辊周期优化模块,与所述数据采集模块连接,用于根据压延辊表面状态动态调整洗辊频率;
21、质量闭环控制模块,与所述数据采集模块连接,用于根据下游客户的质量标准要求对成品玻璃的质量参数进行实时检测和反馈控制;
22、中央控制单元,分别与上述各模块连接,用于接收各模块数据并进行综合决策,输出控制指令;
23、执行机构,与所述中央控制单元连接,用于接收并执行控制指令以调节压延机的工作参数。
24、进一步的,所述数据采集模块包括温度传感器、压力传感器、厚度检测仪和质量参数检测仪,分别用于采集成型温度、压延压力、玻璃厚度和质量参数;所述温度传感器包括红外测温仪和热电偶;所述质量参数检测仪包括用于检测光学性能的光学检测仪、用于检测切割性能的切割质量检测仪、用于检测弯曲性能的弯曲度检测仪以及用于检测透光率的透光率检测仪;所述厚度检测仪设置于压延机出口处,所述质量参数检测仪设置于冷端出口处。
25、进一步的,所述中央控制单元与所述数据采集模块、工艺参数知识库模块、厚度-牵引率耦合控制模块、上下辊温度协同控制模块、洗辊周期优化模块、质量闭环控制模块之间通过工业以太网或现场总线进行双向通信;所述中央控制单元根据所述耦合控制模块输出的牵引率设定值、所述温度协同控制模块输出的温度调节量、所述洗辊优化模块输出的洗辊指令以及所述质量闭环控制模块输出的工艺调整量,综合生成控制指令并发送至所述执行机构;所述上下辊温度协同控制模块包括上辊温度控制器和下辊温度控制器,所述上辊温度控制器连接上辊冷却水阀和/或上辊风冷装置,所述下辊温度控制器连接下辊冷却水阀和/或下辊风冷装置,所述中央控制单元分别向所述上辊温度控制器和下辊温度控制器发送温度设定值。
26、与现有技术相比,本发明的有益效果是:
27、1、明确了1.6mm超薄美学玻璃的核心工艺参数。 通过系统的实验研究和数据积累,明确了不同拉引量条件下的成型温度、压延压力、牵引率等关键参数的优选范围,填补了1.6mm超薄美学玻璃压延成型工艺参数的技术空白。
28、2、实现了厚度-牵引率的精准耦合控制。 首次揭示了在拉引量和成型温度不变的条件下,牵引率越低、厚薄差越小的规律,并基于此建立了厚度-牵引率耦合控制模型,可实现厚薄差≤0.10mm的高精度控制。
29、3、实现了上下辊温度的协同稳定控制。 通过对上辊温度(490-500℃)和下辊温度(360-380℃)的独立监测和协同调节,确保了压延辊温度场的稳定性,有效改善了1.6mm超薄玻璃的厚度均匀性。
30、4、显著延长了稳定生产周期。 通过优化洗辊频率(48小时一次),将稳定生产周期从常规水平延长至15天以上(优选20天以上),大幅提高了生产效率和设备利用率。
31、5、实现了美学质量的智能化闭环控制。 建立了涵盖主流客户美学标准的数据库,确定了a值(0.05-0.3)、b值(-2至-0.5)、δe*ab≤2的目标控制区间,实现了从原片生产到下游需求的全流程质量闭环控制。
32、6、提高了产品合格率和质量一致性。 通过上述智能化控制方法及系统,可实现1.6mm超薄美学玻璃成品率≥75%、平均厚度≥1.72mm、厚薄差≤0.10mm的技术指标,显著提升产品质量和市场竞争力。
33、7、实现了技术成果的完整固化和产线推广。通过规模化生产验证后的数据整理形成中试报告,并对相关工段人员进行系统培训,确保固化工艺参数方案在产线上持续稳定运行,实现研发成果向生产力的高效转化。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com