
一种低成本液流电池双极板及其制备方法与流程
本发明属于液流电池关键材料,具体涉及一种低成本液流电池双极板及其制备方法。
背景技术:
1、液流电池具有安全性高、循环寿命长、储能规模大、功率容量可独立设计等优点,在应用于大型固定式储能系统中具有得天独厚的优势,成为大容量、长时间储能的首选技术之一。液流电池作为长时储能的关键技术路线,其发展核心在于不断提升电流密度。通过优化电极界面结构、降低体系欧姆电阻与极化电阻、研发高导电耐腐蚀双极板、高离子导通隔膜以及高效传质电解液体系,可显著提升电堆功率密度与运行效率,减小电堆体积并降低系统成本。
2、双极板是液流电池电堆的核心部件之一,主要承担分隔正负极电解液、汇集电流、支撑电极等关键功能。目前商用双极板主要采用柔性石墨板与碳塑复合材料两类。柔性石墨板电导率高、化学稳定性好,但在电堆长期运行过程中易出现表面起泡、涂层脱落等问题,进而导致接触电阻增大、基体腐蚀加剧、电流分布不均,显著降低电堆功率密度与运行稳定性,严重影响电池效率与使用寿命。碳塑复合材料是当前研究与应用广泛的双极板材料,具有制备工艺简单、成本低廉、易于规模化生产等优点。但该类材料自身导电性较差,通常需要提高导电填料含量以改善导电性能;而导电填料过高又会使复合板材变脆,力学性能下降,不利于电堆装配与长期稳定运行。
3、为此,亟需开发一种同时具备高导电性、耐酸腐蚀、高机械强度、可焊接密封且适合连续化低成本生产的液流电池双极板。
技术实现思路
1、为解决上述问题,本发明公开了一种低成本液流电池双极板及其制备方法。
2、为达到上述目的,本发明的技术方案如下:
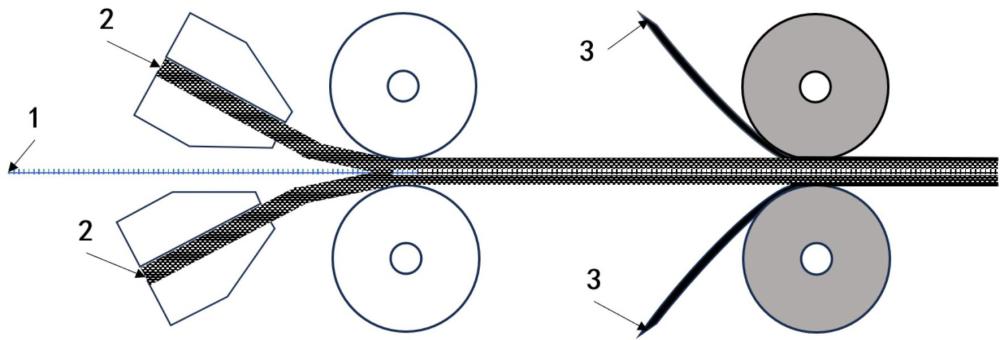
3、一种低成本液流电池双极板,所述双极板为一体化复合结构,包括居中设置的金属支撑网中间层,以及对称复合于金属支撑网两侧的碳塑复合材料层,两层碳塑复合材料层的外侧表面分别复合有柔性石墨纸;所述碳塑复合材料完全嵌入金属支撑网的网格空隙并形成致密无缝包覆层,将金属支撑网与外部电解液环境完全隔离,同时在双极板边缘形成碳塑可焊接区;柔性石墨纸与碳塑复合材料严密贴合,同时双极板内置连续金属支撑网的区域形成低接触电阻区。板中部活性区:内置连续金属支撑网,借助金属网提升双极板整体导电性能、结构刚性与抗弯折强度,作为电堆核心导电集流区域;板四周边框区:不布设金属支撑网,仅采用纯碳塑复合材料边框结构,主要用于密封压合、激光熔接封边及流道对位装配,同时可避免金属网尖锐边缘刺穿密封隔膜,引发电解液渗漏、内部短路等隐患。
4、作为本发明的一种优选技术方案,所述金属支撑网为紫铜网、低碳铁丝网、304不锈钢网、316l不锈钢网中的一种或多种,且金属支撑网不含镍、铂。镍、铂在电解液体系下易诱发析氢副反应,降低电池库仑效率。
5、作为本发明的一种优选技术方案,所述金属支撑网为紫铜网,厚度为0.25~0.3mm,网格密度为50~100目,铜丝直径为0.08~0.1mm。
6、作为本发明的一种优选技术方案,所述金属支撑网为低碳铁丝网,厚度为0.2~0.3mm,网格密度为50~100目,铁丝直径为0.08~0.1mm;所述低碳铁丝网表面经磷化或钝化预处理。
7、作为本发明的一种优选技术方案,所述金属支撑网为304不锈钢网、316l不锈钢网中的一种或多种,厚度为0.2~0.3mm,网格密度为50~100目,钢丝直径为0.08~0.1mm;所述不锈钢网表面经喷砂粗化预处理。
8、作为本发明的一种优选技术方案,所述碳塑复合材料的原料包括树脂、导电碳材料和加工助剂,所述树脂为pe、pvdf中的一种或多种组合;所述导电碳材料为膨胀石墨、石墨粉、石墨烯、碳纤维、纳米炭黑中的一种或多种组合,优选膨胀石墨与石墨粉的复配体系,膨胀石墨提供高导电性,石墨粉填充空隙,形成连续导电网络;所述石墨纸辊压前的原始厚度为0.02-0.3mm,优选0.02-0.3mm之间,该厚度范围兼顾导电性、柔韧性和结构稳定性:过薄易导致针孔缺陷,影响导电连续性,过厚则降低弯曲性能,不利于卷绕或贴合应用;所述加工助剂为抗氧剂1010、抗氧剂168、抗氧剂1098、抗氧剂626、硬脂酸、硬脂酸锌、pe蜡和ebs中的一种或多种组合。抗氧剂用于防止树脂在高温加工过程中氧化降解,润滑剂用于改善复合材料的加工流动性。
9、一种低成本液流电池双极板的制备方法,包括以下步骤:
10、s1预处理:根据金属支撑网类型采用对应工艺去除表面杂质并提高界面结合力;
11、s2混炼造粒:按配比将树脂、导电碳材料及加工助剂充分混合,投入密炼机中塑化,之后破碎制成均匀颗粒;
12、s3熔融挤出包覆:将上述颗粒加入双螺杆挤出机中熔融共混,得到熔融态碳塑复合材料;同时将预处理后的金属支撑网由流延机中部的t型狭缝模头匀速引入,熔融态碳塑复合材料通过模头从金属支撑网两侧等量、同步包覆流出进行一次辊压;
13、s4辊压成型,冷却定型:s3步骤流出物经辊压成型后,在热态下将石墨纸贴合在材料两侧表面进行二次包覆,二次包覆后的复合材料经冷却辊压实、冷却定型,裁切得到双极板半成品;裁切过程对柔性石墨纸实施内缩裁切,使柔性石墨纸不延伸至双极板裁切边缘;对裁切后暴露金属支撑网断面的极板侧边,采用同体系碳塑热熔料进行热压封边或注塑包边密封,封边层完整包裹金属支撑网截断断面,实现金属支撑网全域包覆防腐。
14、作为本发明的一种优选技术方案,步骤s2中,所述密炼工艺条件为:温度140~150℃,低速转速30~35rpm混炼7~8min,高速转速60~70rpm混炼13~17min,总混炼时间20~25min;所述颗粒的粒径为3mm。
15、作为本发明的一种优选技术方案,步骤s3中,金属支撑网的输送线速度与熔融碳塑复合材料的挤出线速度保持一致,均为0.8~1m/min;所述双螺杆挤出机的工艺条件为:各区温度150~200℃,螺杆转速400~450r/min,熔体泵压力10~13mpa。
16、作为本发明的一种优选技术方案,其特征在于,步骤s4中,所述冷却辊的工艺条件为:转速0.8~1m/min,温度30~35℃,辊压压力0.4~0.5mpa。
17、作为本发明的一种优选技术方案,
18、本发明的有益效果为:
19、性能全面提升:采用金属支撑网作为中间骨架,同时解决了导电性和力学性能问题。金属网本身具有极高的导电性,使双极板面电阻低至7.5mω · cm²,远低于传统碳塑双极板(>15mω · cm²);金属网的骨架作用使双极板拉伸强度达51mpa,是传统碳塑双极板的1.5倍以上。
20、彻底解决金属腐蚀问题:通过流延工艺实现碳塑复合材料对金属网的完全致密包覆,碳塑材料完全嵌入金属网网格空隙,形成一体化无缝结构,从根本上隔绝了电解液与金属基体的接触。经1000h酸性电解液浸泡测试,所有金属网类型的双极板电阻变化率均<5%,无任何腐蚀现象。
21、成本大幅降低且选择灵活:采用紫铜网时,原材料成本较钛网降低80%以上,综合生产成本降低30%以上;采用低碳铁丝网时,原材料成本进一步降低50%以上,双极板总成本可再降15%~20%,特别适合大规模储能应用。
22、工艺简单可控:通过t型狭缝模头实现金属网两侧同步等量包覆,确保复合层厚度均匀一致;冷却辊一体压实成型,避免了传统热压工艺的界面分层问题,产品一致性好,生产效率较传统热压工艺提高5倍以上,适合大规模工业化生产。
23、可焊接性好:表层碳塑复合材料具有良好的热塑性,可与隔膜、电极材料及边框等组件通过热焊接实现可靠连接与密封,从根本上避免了液流电池因漏液引发的漏电风险,提升了电池运行的安全性与稳定性。
24、突破技术偏见:首次证明了即使是耐酸性极差的低碳铁丝网,通过本发明的一体化包覆结构也能在液流电池双极板中长期稳定应用,为双极板材料的选择开辟了全新方向。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com