
一种用于塑胶产品的模内涂层配方和制备工艺的制作方法
本发明涉及工业涂料,具体为一种用于塑胶产品的模内涂层配方和制备工艺。
背景技术:
1、塑胶产品因具有质量轻、易加工成型、结构设计自由度高以及成本可控等特点,被广泛应用于汽车内饰件、家电外壳、家具部件及电子设备外壳等领域。为了改善塑胶产品的外观质量、耐候性、耐磨性及表面装饰效果,通常需要在塑胶基体成型后进行喷涂、烘干、固化等后续表面处理。然而,传统的后喷涂工艺需要经历脱模、表面清洁、打磨、喷漆及固化等多个独立工序,不仅生产流程较长,而且容易因脱模剂残留、基材表面微孔、流痕或表面能不足等因素影响涂层的均匀性和附着稳定性,同时增加了生产过程中的挥发性有机物排放及设备投入。
2、为减少塑胶产品成型后的二次喷涂工序,现有技术开始采用模内涂层工艺,即在塑胶材料注入或成型之前,预先在模具型腔表面形成涂层,使塑胶基体在模内成型过程中直接与所述涂层接触并结合,从而实现塑胶基体成型和表面涂装的一体化。该工艺虽然能够减少后续喷涂步骤,但对模内涂层配方与塑胶基体之间的界面相容性以及涂层预固化程度提出了更高要求。当涂层与塑胶基体之间的极性、反应基团或分子结构匹配不足时,容易出现附着力不足、局部剥离甚至后期使用过程中脱层的问题;而当模内涂层预固化不足时,塑胶材料进入模具后容易造成漆膜迁移、起皱或局部流动,若预固化程度过高,则又可能降低涂层表面的有效反应位点,不利于涂层与塑胶基体之间形成稳定界面。
3、此外,对于采用反应型塑胶材料进行模内成型的应用场景,涂层固化过程还需要与塑胶基体的充模、凝胶及固化过程相协调。如果基体反应速度过快,可能在型腔尚未完全填充时即发生凝胶,从而产生短射、流痕及局部缺料;如果反应速度过慢,则会延长脱模时间,降低生产效率。同时,模内涂层本身也需要在基体进入型腔之前保持适当的预固化状态,使其既能够承受塑胶材料充模过程中的冲击和剪切,又保留一定的界面结合能力。
4、因此,现有模内涂层技术仍存在涂层配方与塑胶基体适配性不足、界面结合不稳定以及涂层预固化与基体成型过程难以协同等问题,有必要提供一种适用于塑胶产品的模内涂层配方及制备工艺,以提高塑胶产品表面涂层的一体化成型质量和长期附着稳定性。
技术实现思路
1、针对现有技术的不足,本发明提供了一种用于塑胶产品的模内涂层配方,以解决上述背景技术中提出的问题。
2、为实现上述目的,本发明提供如下技术方案:
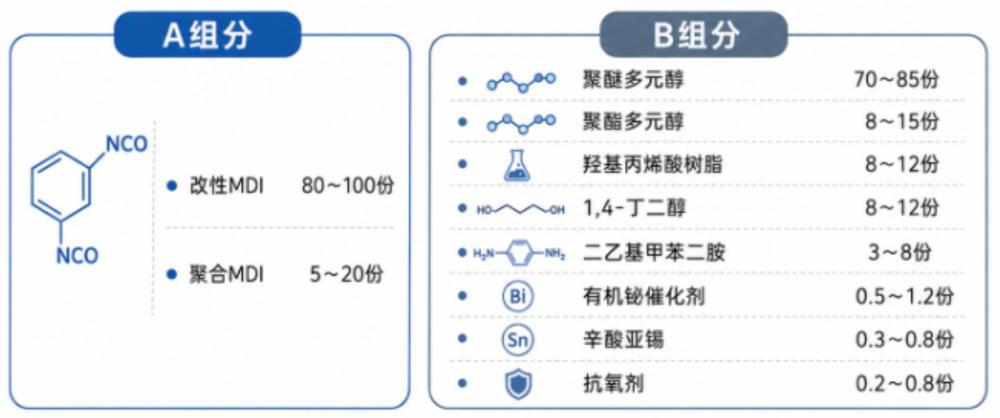
3、本发明提供了一种用于塑胶产品的模内涂层配方,所述涂层配方包括a组分和b组分;
4、所述a组分包括按质量份数计的改性mdi 80~100份和聚合mdi 5~20份;
5、所述b组分包括按质量份数计的聚醚多元醇70~85份、聚酯多元醇8~15份、羟基丙烯酸树脂8~12份、1,4-丁二醇8~12份、二乙基甲苯二胺3~8份、有机铋催化剂0.5~1.2份、辛酸亚锡0.3~0.8份以及抗氧剂0.2~0.8份;
6、其中,所述a组分与b组分混合后形成反应注射成型体系,所述改性mdi和聚合mdi提供异氰酸酯反应基团,所述聚醚多元醇和聚酯多元醇与异氰酸酯反应形成聚氨酯基体,所述羟基丙烯酸树脂参与所述聚氨酯基体的交联反应并提高所述聚氨酯基体与模内漆层之间的界面结合性能,所述1,4-丁二醇和二乙基甲苯二胺共同构成扩链体系,所述有机铋催化剂和辛酸亚锡共同构成复合催化体系,以协调反应体系的充模时间与凝胶固化时间;
7、所述a组分与b组分中的异氰酸酯基与羟基的摩尔比nco/oh为1.02~1.10。
8、进一步优化本技术方案,所述改性mdi为碳化二亚胺改性mdi、脲酮亚胺改性mdi中的一种或两种,所述改性mdi的异氰酸酯基含量为28~32%,在25℃条件下的粘度为50~200mpa·s;所述聚合mdi的官能度为2.3~2.7。
9、进一步优化本技术方案,所述聚醚多元醇的官能度为2~3、数均分子量为2000~6000,所述聚酯多元醇的官能度为2、数均分子量为1000~3000,所述聚醚多元醇与聚酯多元醇共同构成b组分中的主体多元醇体系。
10、进一步优化本技术方案,所述羟基丙烯酸树脂由丙烯酸丁酯、丙烯酸羟乙酯和甲基丙烯酸甲酯共聚形成,所述羟基丙烯酸树脂的数均分子量为500~2000、羟值为50~150mgkoh/g、玻璃化转变温度为-20~20℃。
11、进一步优化本技术方案,所述羟基丙烯酸树脂中丙烯酸丁酯、丙烯酸羟乙酯和甲基丙烯酸甲酯的质量比为50:20:30;所述羟基丙烯酸树脂通过其羟基参与异氰酸酯基的反应而结合于聚氨酯网络中。
12、进一步优化本技术方案,所述1,4-丁二醇与二乙基甲苯二胺共同构成混合扩链体系,所述1,4-丁二醇与二乙基甲苯二胺的质量比为3:1~1:1,其中,1,4-丁二醇与异氰酸酯基反应形成氨基甲酸酯硬段,二乙基甲苯二胺与异氰酸酯基反应形成脲基硬段。
13、进一步优化本技术方案,所述有机铋催化剂和辛酸亚锡共同构成复合催化体系,所述有机铋催化剂与辛酸亚锡的质量比为1:2~2:1,所述复合催化体系在60~80℃的模具温度条件下促进所述聚氨酯组合物在完成充模后进入凝胶及固化阶段。
14、进一步优化本技术方案,所述a组分与b组分混合后的nco/oh摩尔比为1.03~1.06,所述nco/oh摩尔比为a组分中异氰酸酯基的摩尔量与b组分中参与异氰酸酯反应的羟基摩尔量之比。
15、进一步优化本技术方案,所述涂层配方用于与预置于模具型腔表面的模内漆层一体成型,所述模内漆层为水性聚氨酯分散体形成的涂层或封闭型异氰酸酯固化的双组分聚氨酯涂层。
16、一种用于塑胶产品的模内涂层配方的制备工艺,包括以下步骤:
17、s1、将模具温度控制为60~80℃,在模具型腔表面预置模内漆层,所述模内漆层为水性聚氨酯分散体形成的涂层或封闭型异氰酸酯固化的双组分聚氨酯涂层,所述模内漆层的厚度为10~50μm,并对所述模内漆层预固化30~120秒;
18、s2、将所述配方中的a组分和b组分分别调节至25~40℃,通过压力为10~20mpa的高压撞击混合头对a组分和b组分进行混合,并将混合后的反应物注入完成所述模内漆层预置的模具型腔内;
19、s3、控制所述反应物的充模时间为2~10秒,使所述反应物在模内漆层表面完成型腔填充,并在60~80℃的模具温度下进行聚合反应,使所述配方依次经历充模、凝胶及初步固化过程;
20、s4、使所述配方在模具内反应30~90秒后进行脱模,得到聚氨酯基体与模内漆层一体结合的模内涂装一体化制品;
21、s5、对脱模后的所述模内涂装一体化制品进行后固化处理,所述后固化温度为80~120℃,后固化时间为1~4小时,以使所述聚氨酯基体中的剩余反应基团继续进行交联反应并稳定所述聚氨酯基体与模内漆层之间的界面结合结构。
22、与现有技术相比,本发明提供了一种用于塑胶产品的模内涂层配方,具备以下有益效果:
23、该用于塑胶产品的模内涂层配方,通过改性mdi与聚合mdi构成异氰酸酯组分,并采用聚醚多元醇与聚酯多元醇形成主体多元醇体系,在此基础上引入羟基丙烯酸树脂,使羟基丙烯酸树脂中的羟基能够参与异氰酸酯反应并结合至聚氨酯网络中,同时利用其丙烯酸酯链段改善pur基体与模内漆层之间的相容状态,从而在基体与漆层之间形成稳定的界面过渡结构,提高模内漆层的附着稳定性;进一步通过1,4-丁二醇与二乙基甲苯二胺组成混合扩链体系,使氨基甲酸酯硬段与脲基硬段共同形成,在保证制品初始刚性及脱模性能的同时调节体系的扩链反应速度;同时采用有机铋催化剂与辛酸亚锡构成复合催化体系,并配合nco/oh摩尔比控制,使反应物在注入模具初期保持满足型腔填充要求的流动状态,在完成充模后进入较快的凝胶及固化过程,从而拓宽rim成型的有效工艺窗口,降低因凝胶过早导致的短射和表面流痕风险。通过上述配方体系与模内漆层预固化、模具温度和高压撞击混合工艺的协同配合,可在一次模内成型过程中获得聚氨酯基体与漆层一体结合的制品,并兼顾界面结合性能、表面质量和快速脱模效率。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com