
一种刹车片钢背表面的芳纶纤维布增强自润滑降噪复合涂层及其制备方法与流程
本发明涉及汽车制动系统零部件表面改性,具体涉及一种无独立底胶层、仅通过喷砂机械锚固结合纤维布预浸技术实现的刹车片钢背表面芳纶纤维布增强自润滑降噪复合涂层及其制备方法。
背景技术:
1、汽车制动过程中,刹车片钢背与制动钳支架间的微动磨损会导致制动力衰减,同时激发高频振动产生制动尖叫,是汽车主要噪声源之一。现有技术中,磷化、电泳仅能防锈;喷锌喷铝摩擦系数高;橡胶涂层耐温性差,通常≤150℃、易老化脱落;单一固体润滑剂涂层附着力低、耐磨性差。
2、对位芳纶纤维具有超高强度、高模量和优异的阻尼特性,但表面化学惰性强,与树脂界面结合力差。现有纤维增强涂层多采用底胶、纤维布与面胶结合的三层结构,且普遍依赖硅烷偶联剂进行金属表面改性,工艺步骤繁琐,成本较高,且偶联剂易受环境湿度影响导致性能波动。
3、因此,开发一种无底胶层、仅通过喷砂机械锚固实现高强度结合、兼具自润滑、降噪、抗微动磨损功能且适合工业化生产的钢背涂层具有重要工程价值。
技术实现思路
1、针对现有技术的不足,本发明提供一种无独立底胶层的刹车片钢背表面芳纶纤维布增强自润滑降噪复合涂层及其制备方法。通过精准控制喷砂表面形貌和高附着力预浸树脂体系,实现纤维布与钢背的纯机械锚固高强度结合,进一步简化工艺、降低成本、提高生产稳定性。
2、为实现上述目的,本发明提供如下技术方案:
3、一种刹车片钢背表面的芳纶纤维布增强自润滑降噪复合涂层,该复合涂层设置于刹车片钢背的表面上,复合涂层从内到外依次包括芳纶纤维布预浸增强层和自润滑降噪面涂层;其中:
4、刹车片钢背的表面为经喷砂预处理形成的具有三维多孔微观粗糙结构的表面;喷砂预处理钢背层的方法为:经除油除锈后石英砂喷砂处理形成的具有三维多孔微观粗糙结构的表面,粗糙度ra为9.5-16μm,表面凹坑深度为10-30μm。当粗糙度ra低于9.5μm时,表面凹坑数量和深度不足,预浸树脂难以形成有效的机械锚固,涂层附着力会显著下降,难以满足1级附着力要求;当粗糙度ra高于16μm时,表面过于粗糙,峰谷高度差过大,纤维布无法与表面充分贴合,易形成界面空隙和应力集中,反而降低结合强度并影响涂层平整度。上述粗糙度范围是经过大量实验优化得到的最佳区间,可确保机械锚固效果与界面贴合性的最佳平衡。
5、芳纶纤维布预浸增强层由芳纶纤维布经过低温等离子体处理后,浸渍粘结树脂后制备形成;所述芳纶纤维布预浸增强层渗透至所述刹车片钢背表面的三维多孔微观粗糙结构中形成机械锚固。纤维布面密度为150-220g/m2,厚度为0.15-0.22mm,纤维体积分数42%-52%,预浸树脂含量35%-45%。当预浸树脂含量低于35%时,树脂不足以充分浸渍纤维布并填充喷砂表面的微孔结构,机械锚固作用减弱,增强层与钢背层的结合力下降,同时纤维间粘结不足易导致层间剥离;当预浸树脂含量高于45%时,树脂过量会导致纤维布增强作用被稀释,涂层整体强度和模量下降,且过量树脂在热压过程中易过度流淌造成厚度不均和树脂富集区,影响涂层性能稳定性。
6、自润滑降噪面涂层:所述自润滑降噪面涂层由以下原料组成的涂层浆料制备形成:改性聚四氟乙烯微粉35-45份、二硫化钼12-18份、纳米石墨8-12份、纳米二氧化硅4-6份、丁腈橡胶粉5-10份、粘结树脂25-35份、固化剂5-7份和助剂0-20份组成,所述自润滑降噪面涂层的厚度为25-40μm。其中,改性聚四氟乙烯微粉作为主润滑剂,提供低摩擦系数和优异的减摩性能;二硫化钼作为协同固体润滑剂,在高温高压工况下可形成转移膜,进一步提升耐磨性能;纳米石墨具有良好的层状滑移特性,可有效降低摩擦系数并改善面涂层的导热性;纳米二氧化硅作为耐磨增强相,可显著提高面涂层的硬度和抗微动磨损性能;丁腈橡胶粉具有优异的阻尼特性,可吸收振动能量、降低制动噪声,同时提高涂层的韧性和抗冲击性能;粘结树脂采用与预浸层相同的改性酚醛环氧树脂-聚酰胺共混体系,确保面涂层与预浸增强层之间具有优异的层间结合力,避免层间剥离。上述各组分通过协同作用,共同实现自润滑、降噪、抗微动磨损的综合性能。
7、进一步地,所述喷砂工艺参数为:石英砂粒度80-120目,压缩空气压力0.6-0.8mpa,喷砂距离120-180mm,喷砂角度45°-60°,确保表面形成均匀的三维多孔结构。
8、进一步地,所述低温等离子体处理采用氩气/氧气/氮气混合气体,体积比(4-6):1:0.5,处理功率100-180w,处理时间4-10min,处理压力20-40pa。低温等离子体处理的作用是:通过等离子体中的高能粒子轰击芳纶纤维表面,在纤维表面引入羟基、羧基、氨基等活性极性基团,提高纤维表面的化学活性和润湿性,同时在纤维表面形成纳米级刻蚀粗糙结构,增加纤维与树脂的机械咬合作用,从而显著改善芳纶纤维与粘结树脂之间的界面结合强度,解决芳纶纤维表面化学惰性强、与树脂结合力差的技术问题。
9、进一步地,所述高附着力预浸粘结树脂为改性酚醛环氧树脂与聚酰胺树脂的共混体系,质量比为(7-9):1,与自润滑面涂层的粘结树脂体系完全相同。选择该共混体系作为预浸粘结树脂的原因在于:改性酚醛环氧树脂具有优异的耐高温性能、力学强度和金属粘结性,其分子中的环氧基团可与金属表面的羟基形成化学键合,同时酚醛结构提供良好的耐热性和刚性;聚酰胺树脂分子中含有大量酰胺键,与芳纶纤维分子结构相似,根据相似相容原理,可与芳纶纤维形成优异的界面结合和分子间作用力,同时聚酰胺树脂具有良好的韧性,可改善纯环氧树脂脆性大的问题。二者共混后,既保留了酚醛环氧树脂的高强度和耐高温性,又通过聚酰胺树脂提高了与芳纶纤维的界面结合力和体系韧性。当改性酚醛环氧树脂与聚酰胺树脂的质量比低于7:1时,聚酰胺含量过高,会导致树脂体系整体耐热性和力学强度下降,无法满足刹车片高温工况要求;当质量比高于9:1时,聚酰胺含量不足,对芳纶纤维的界面改善作用不明显,且树脂体系脆性较大,易产生微裂纹。
10、上述复合涂层的制备方法,包括以下步骤:
11、(1)钢背喷砂预处理:依次进行碱液除油、清水冲洗、酸洗除锈、清水冲洗,然后在80-100℃下烘干10min,立即进行石英砂喷砂处理,处理后用压缩空气吹净表面浮尘;
12、(2)芳纶纤维布预浸:将低温等离子体处理后的芳纶纤维布浸入低粘度高附着力的粘结树脂溶液中,纤维布与粘结树脂溶液的质量比为1:(2.5-3.5),采用真空辅助浸渍工艺,真空度-0.095mpa,浸渍时间6-10min,使树脂充分渗透到纤维束内部;浸渍完成后将纤维布从粘结树脂溶液中取出,悬挂沥干多余树脂后,在60-80℃下烘干10-15min至半固化状态,得到预浸芳纶纤维布;所述粘结树脂溶液的固含量为40%-50%,溶剂为乙酸乙酯或丙酮。
13、(3)纤维布热压复合:将预浸芳纶纤维布平整地铺覆在喷砂处理后的钢背表面,用硅胶辊以0.3-0.4mpa的压力预滚压排气,然后在热压机上以0.5-0.8mpa的压力、100-120℃的温度热压15-25min,使预浸树脂充分渗透到喷砂形成的三维多孔微观粗糙结构中形成机械锚固;
14、(4)自润滑降噪面涂层制备:将面涂层组合物混合搅拌、球磨均匀,喷涂于热压固化的芳纶纤维布预浸增强层表面,在150-170℃下固化2-2.5h;
15、(5)后处理:冷却至室温后,1000#砂纸轻磨表面去除毛刺。
16、该发明的技术创新点如下:
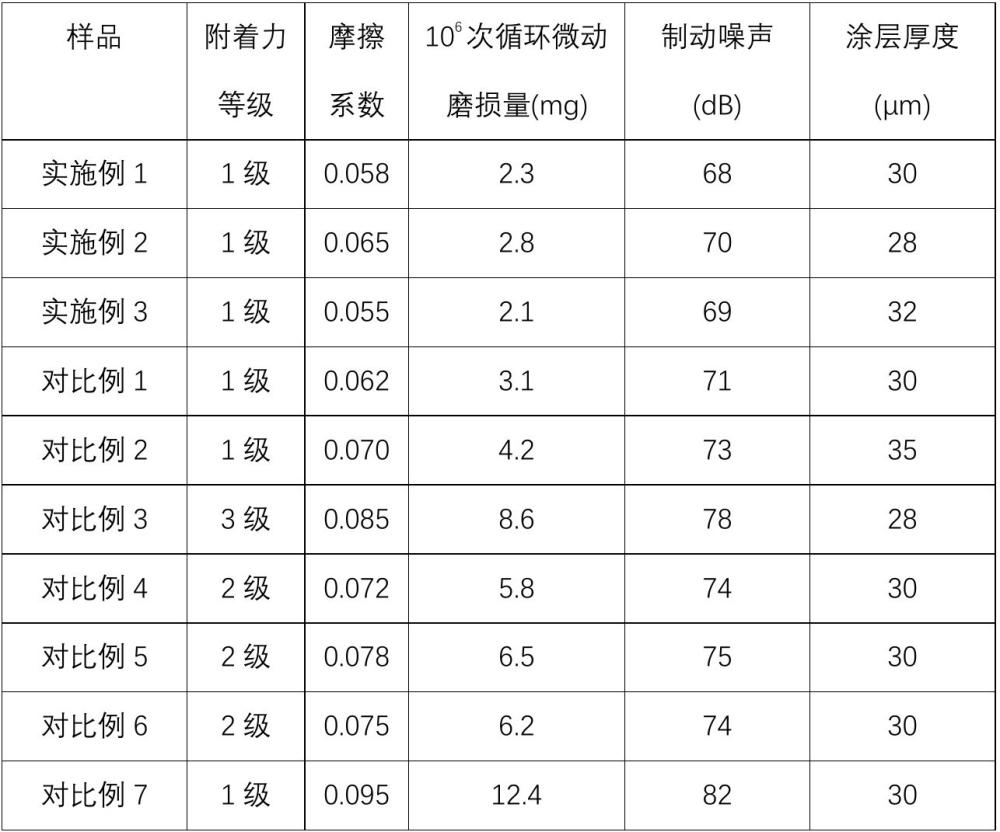
17、与现有技术相比,本发明的核心创新点主要体现在高附着力预浸树脂体系和自润滑降噪面涂层两方面:在预浸树脂体系方面,首创性地采用改性酚醛环氧树脂与聚酰胺树脂按特定比例共混,通过聚酰胺树脂与芳纶纤维的结构相似性实现优异的界面结合,同时利用酚醛环氧树脂保证体系的耐高温性和金属粘结力,解决了无底胶层条件下纤维布与钢背的高强度结合难题;在自润滑降噪面涂层方面,通过改性ptfe、二硫化钼、纳米石墨多种固体润滑剂的协同润滑,配合纳米二氧化硅的耐磨增强和丁腈橡胶粉的阻尼降噪作用,实现了低摩擦系数、高耐磨性和优异降噪性能的统一。上述创新点使得本发明在取消底胶层、简化工艺的同时,涂层性能仍能达到甚至超过传统三层结构涂层的水平。本发明具体以下特点:
18、(1)纯机械锚固结合:取消底胶层取而代之通过精准控制喷砂工艺形成三维多孔微观结构,结合热压工艺使预浸树脂充分渗透到微孔中,形成高强度机械锚固,涂层与钢背附着力仍可达1级。
19、(2)高附着力共混树脂体系:采用改性酚醛环氧树脂与聚酰胺树脂共混,显著提高树脂对金属表面的润湿性和粘结力,弥补了无化学偶联的不足。
20、(3)热压复合工艺:引入热压步骤,增强树脂与钢背表面的机械咬合作用,同时提高纤维布与树脂的界面结合强度。
21、与现有技术相比,本发明的有益效果是:
22、传统三层结构涂层需依次完成钢背预处理、底胶涂覆、底胶预固化、纤维布铺覆、纤维布浸渍、纤维布固化、面胶涂覆、面胶固化等八道工序;而本发明仅需钢背喷砂预处理、纤维布预浸、热压复合、面胶涂覆、面胶固化这五道工序,总生产周期大幅缩短,生产效率大幅提升。因工序简化,材料成本、人工成本、能耗成本、设备折旧成本均得到降低,四个方面实现了全流程成本优化。本发明在极致简化工艺的同时,通过精准控制喷砂形貌、优化树脂体系和引入热压工艺,确保了涂层的核心性能完全满足汽车制动系统的严苛要求。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com