
一种压敏电阻排胶-烧结-退火一体化连续式隧道炉及工艺的制作方法
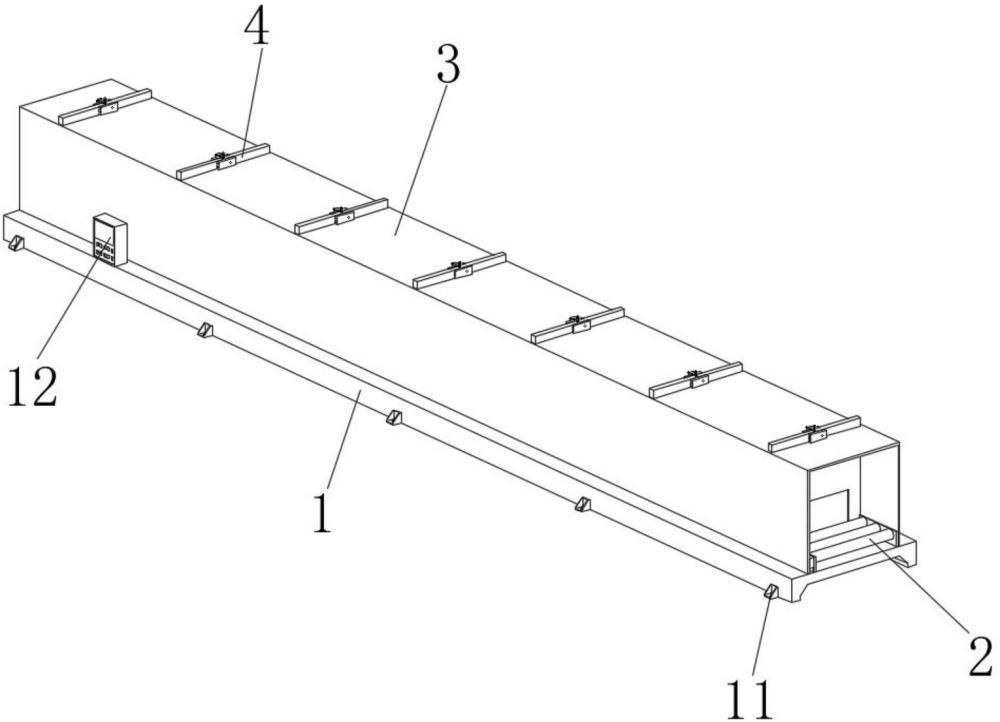
本发明涉及压敏电阻热处理设备领域,尤其是涉及一种压敏电阻排胶-烧结-退火一体化连续式隧道炉及工艺。
背景技术:
1、氧化锌压敏电阻制备过程中,热处理是决定产品电性能的关键环节,热处理通常包含排胶、升温、烧结、降温、退火和冷却等多道工序,排胶工序为将压制成型生坯在400~600℃加热,使坯体内粘结剂、分散剂等有机物挥发分解,烧结工序是将排胶后的坯体置于1100~1200℃高温环境,完成氧化锌晶粒生长与液相烧结致密化,退火工序是对烧结后的芯片在600~900℃下退火,调节晶界氧含量与缺陷浓度,优化产品电性能。
2、然而,在现有技术中发现,排胶、烧结和退火等工序需要分别在独立的设备中完成,每次在上一道工序中完成处理后,就需要装卸料和转运,才能进行下一道工序的处理,在整个加工过程中,频繁转移导致温度下降,再次升温时就会造成额外的能量消耗,同时伴随着时间消耗,进而导致产能和生产效率低下。
技术实现思路
1、(一) 解决的技术问题
2、本技术的目的是提供一种压敏电阻排胶-烧结-退火一体化连续式隧道炉及工艺,以解决背景技术中提出的问题。
3、本技术提供的一种压敏电阻排胶-烧结-退火一体化连续式隧道炉采用如下的技术方案:包括底座,所述底座的上表面安装有输送机构,所述底座的上表面固定连接有隧道炉主体,所述输送机构与隧道炉主体固定安装,所述隧道炉主体的上表面开设有等距离排列的安装槽,每个所述安装槽的内壁均安装有隔热机构,所述隧道炉主体的内部设有从左至右依次排列的排胶区、升温区、烧结区、降温区、退火区、冷却区,所述排胶区、升温区、烧结区、降温区、退火区、冷却区之间通过对应的隔热机构分隔;
4、通过采用上述技术方案,将输送机构安装在底座的上表面,并在底座的上表面安装隧道炉主体,隧道炉主体的左侧对应进料口,右侧对应出料口,将输送机构从进料口贯穿隧道炉主体至出料口,从而能够将装有生坯的匣钵从隧道炉主体的进料口输送至隧道炉主体的出料口,在隧道炉主体的上表面开设等距离的安装槽,并将隔热机构安装在安装槽的内壁,通过多个隔热机构的设置,能够将隧道炉主体中的空间分隔成排胶区、升温区、烧结区、降温区、退火区、冷却区,并且,排胶区、升温区、烧结区、降温区、退火区、冷却区按照工艺中的排胶、升温、烧结、降温、退火和冷却依次排列,当操作人员需要对压敏电阻加工时,将装有生坯的匣钵放在输送机构上,并依次开启对应的隔热机构,使匣钵能够依次按照顺序流经排胶区、升温区、烧结区、降温区、退火区、冷却区进行处理,处理完毕后通过输送机构的末端排出,本技术将多道工序设置在隧道炉主体内,并通过贯穿隧道炉主体的输送机构完成物料和匣钵的输送,通过隔热机构将多个工序隔开,避免相邻工序干扰,使物料在整个加工过程中,无需中间装卸料和转运,缩短单批次总处理时间,提升产能和生产效率。
5、优选的,所述底座的正面和背面均固定连接有等距离排列的安装基座,每个所述安装基座的上表面均开设有安装孔;
6、通过采用上述技术方案,在底座的正面和背面安装等距离的安装基座,并在安装基座的上表面开设出安装孔,操作人员可将地脚螺栓贯穿安装基座上的安装孔后与地面连接,使装置能够被固定在指定位置。
7、优选的,所述输送机构包括两个支撑板,每个所述支撑板的底面均与底座的上表面固定连接,其中一个所述支撑板的右侧面固定安装有防护壳,另外一个所述支撑板和防护壳相互远离的一面均与隧道炉主体的内侧壁固定安装;
8、通过采用上述技术方案,将支撑板的底面与底座的上表面连接,并将防护壳安装在右侧支撑板的右侧面,通过防护壳能够对支撑板和防护壳之间的部件进行防护,将左侧的支撑板和防护壳与隧道炉主体的内侧壁连接,使输送机构和隧道炉主体能够紧密配合。
9、优选的,两个所述支撑板之间转动连接有等距离排列的转动杆,每个所述转动杆的外表面均固定连接有耐高温陶瓷辊,每个所述转动杆的外表面均固定连接有两个链轮;
10、通过采用上述技术方案,在两个支撑板之间设置等距离排列的转动杆,并将转动杆与支撑板之间设置为转动连接,实现对转动杆的支撑和限位,在转动杆的外表面安装耐高温陶瓷辊,通过转动杆的转动,使耐高温陶瓷辊能够承载和输送装有压敏电阻坯体的匣钵,将链轮安装在转动杆的外表面,且链轮位于支撑板和防护壳之间,通过防护壳能够对链轮进行防护,避免各个区域内的温度对传动机构造成影响。
11、优选的,所述输送机构还包括三个第一伺服电机和等距离排列的链条,每个所述链条均与相对应的链轮传动连接,每个所述第一伺服电机的右侧面均与隧道炉主体的左侧面固定连接,每个所述转动杆的左端均贯穿隧道炉主体,每个所述第一伺服电机的输出端均与相对应的转动杆的左端固定连接;
12、通过采用上述技术方案,将链条与对应的链轮连接,使相邻两个转动杆能够一同转动,由于转动杆的左端贯穿隧道炉主体,因此,位于隧道炉主体左侧的第一伺服电机能够与对应的转动杆连接,从而驱动其输出轴上的转动杆进行转动,使用时,输送机构整体分为三部分驱动,每部分对应两个工作区域,能够保证转动杆和耐高温陶瓷辊对匣钵稳定输送。
13、优选的,所述底座的上表面固定安装有控制器,所述控制器分别与相对应的第一伺服电机电性连接;
14、通过采用上述技术方案,将控制器安装在底座的上表面,并将控制器分别与对应的第一伺服电机连接,通过控制器能够单独对第一伺服电机进行控制。
15、优选的,每个所述隔热机构均包括固定板和第二伺服电机,每个所述固定板的外表面均与相对应的安装槽的内壁固定连接,每个所述固定板的两侧面均与隧道炉主体的内侧壁固定连接,每个所述固定板的底面均开设有空腔,每个所述空腔的内壁均滑动连接有隔热板,每个所述隔热板的上表面均开设有两个导向孔,每个所述导向孔的内壁均滑动连接有导向杆,每个所述导向杆的顶端均与相对应的空腔的内顶壁固定连接;
16、通过采用上述技术方案,设置固定板与安装槽固定,实现对固定板的安装,将固定板的两侧与隧道炉主体的内侧壁连接,从而使固定板能够作为中间隔断,将相邻两个区域隔开,在固定板的底面开设空腔,并将隔热板安装在空腔的内壁,通过空腔与隔热板的连接,使隔热板能够沿着空腔进行升降,将导向孔开设在隔热板的上表面,并在导向孔的内壁安装导向杆,由于导向杆的顶端与空腔的内顶壁连接,因此隔热板沿着空腔升降时,能够通过导向杆与导向孔的连接,进一步限位,提升隔热板升降过程中的稳定性。
17、优选的,每个所述隔热板的上表面均固定连接有螺纹杆,每个所述螺纹杆的外表面均螺纹连接有螺纹筒,每个所述螺纹筒的外表面均与相对应的固定板的内壁转动连接,每个所述螺纹筒的外表面均固定连接有蜗轮,每个所述蜗轮的外表面均啮合有蜗杆,每个所述固定板的左侧面和右侧面均固定连接有两个固定架,每个所述蜗杆的外表面均与相对应的固定架的内壁转动连接;
18、通过采用上述技术方案,将螺纹杆安装在隔热板的上表面,并在螺纹杆的外表面设置螺纹筒,由于螺纹筒与固定板之间采用转动连接,因此螺纹筒转动时,能够与螺纹杆连接,从而使其底端的隔热板能够沿着空腔升降,安装两个固定架在固定板的左侧面和右侧面,并通过蜗杆与固定架的转动连接,实现对蜗杆的限位,由于螺纹筒的外表面安装蜗轮,当蜗杆转动时,能够驱动蜗轮进行转动,从而带动螺纹筒转动。
19、优选的,每个所述第二伺服电机的右侧面均与相对应的固定架的左侧面固定安装,每个所述第二伺服电机的输出轴均与相对应的蜗杆的端部固定连接,每个所述第二伺服电机均与控制器电性连接;
20、通过采用上述技术方案,将第二伺服电机安装在其中一个固定架的左侧面,并将第二伺服电机的输出轴与对应的蜗杆的端部固定,当控制器发出控制指令启动对应的第二伺服电机后,此时第二伺服电机能够驱动蜗杆进行转动,从而能够带动蜗轮进行旋转。
21、一种压敏电阻排胶-烧结-退火一体化工艺,使用上述任一所述的一种压敏电阻排胶-烧结-退火一体化连续式隧道炉,包括以下步骤:
22、s1、首先,操作人员将压制成型的生坯置于匣钵中,然后将匣钵放在耐高温陶瓷辊上,此时通过控制器启动对应的第二伺服电机,通过第二伺服电机带动蜗杆转动,通过蜗杆与蜗轮的连接,使蜗轮能够带动螺纹筒转动,由于螺纹筒与螺纹杆之间采用螺纹连接,并且螺纹杆的底端与隔热板固定,因此螺纹筒转动时,能够使隔热板沿着导向杆和空腔上升,从而能够打开排胶区的进料口;
23、s2、此时,通过控制器启动第一伺服电机,通过第一伺服电机带动其输出端的转动杆转动,通过转动杆带动表面的耐高温陶瓷辊和链轮转动,由于相邻的链轮之间通过链条连接,因此沿着隧道炉主体轴向布置的多个转动杆能够分别在第一伺服电机的驱动下进行转动,此时装有生坯的匣钵流经排胶区的进料口后进入排胶区,在400~600℃和空气气氛下保温2~4小时,使有机物完全分解挥发;
24、s3、在排胶区中处理完毕后,通过控制器再次启动s1和s2中的步骤,使排胶区与升温区之间衔接的隔热板能够打开,从而将匣钵从排胶区排入升温区中,升温区中的温度从600℃逐渐升至1100℃,升温速率为3~5℃/min;
25、s4、在升温区中处理完毕后,重复上述操作,将匣钵输送至烧结区中,在1100~1200℃保温2~4小时,氧分压控制在1%~10%,烧结过程中氧化锌晶粒生长至3~8μm,铋液相均匀分布在晶界处,形成双肖特基势垒结构;
26、s5、在烧结区中处理完毕后,重复上述操作,将匣钵输送至降温区中,降温区中的温度降低,此时匣钵与其内部生坯由1250℃冷却至900℃,冷却速率5~10℃/min;
27、s6、在降温区中处理完毕后,重复上述操作,将匣钵输送至退火区中,在600~900℃保温1~3小时,氧分压控制在0.1%~1%,使晶界处的氧原子重新分布,降低漏电流;
28、s7、在退火区中退火完成后,重复上述操作,将匣钵继续通过隧道炉主体末端的出口段,并将其冷却至室温,最终可通过卸料装置取出。
29、(二) 有益效果
30、综上所述,本技术包括以下至少一种有益技术效果:
31、1、 本发明提供了一种压敏电阻排胶-烧结-退火一体化连续式隧道炉及工艺,通过设置输送机构、隧道炉主体、隔热机构等部件,加工时,将装有生坯的匣钵放在输送机构上,并依次开启对应的隔热机构,使匣钵能够流经排胶区、升温区、烧结区、降温区、退火区、冷却区,处理完毕后通过输送机构的末端排出,本技术将多道工序设置在隧道炉主体内,并通过贯穿隧道炉主体的输送机构完成物料和匣钵的输送,通过隔热机构将多个工序隔开,避免相邻工序干扰,使物料在整个加工过程中,无需中间装卸料和转运,缩短单批次总处理时间,提升产能和生产效率。
32、2、 本发明提供了一种压敏电阻排胶-烧结-退火一体化连续式隧道炉及工艺,通过设置转动杆、耐高温陶瓷辊、链轮、链条等部件,输送装有生坯的匣钵时,通过控制器启动对应的第一伺服电机,通过第一伺服电机带动对应的转动杆转动,此时转动杆带动表面的耐高温陶瓷辊和链轮转动,通过链轮与链条的连接,使多个连续连接的转动杆能够一同旋转,并且,由于输送机构中包含多个第一伺服电机,每个第一伺服电机驱动的转动杆数量分别对应两个区域的跨度,因此,本技术能够实现对匣钵的稳定输送,保证匣钵能够沿着输送机构的方向贯穿隧道炉主体内部的各个区域进行加工。
33、3、 本发明提供了一种压敏电阻排胶-烧结-退火一体化连续式隧道炉及工艺,通过设置隔热板、螺纹杆、螺纹筒、蜗轮、蜗杆等部件,通过控制器启动对应的第二伺服电机,通过第二伺服电机带动对应的蜗杆转动,通过蜗杆与蜗轮的连接,使蜗轮能够带动对应的螺纹筒转动,通过螺纹筒与螺纹杆的连接,使螺纹杆能够带动其底端的隔热板沿着空腔上升,通过导向孔与导向杆的连接,能够提升隔热板升降过程中的稳定性,通过隔热板的升降能够将隧道炉主体中的各个区域隔断和打开,方便输送机构将匣钵从上层工序输送至下层工序,闭合时能够作为隔断避免相邻区域之间相互影响。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com