
一种提升桨叶前缘不锈钢包片胶接强度的工艺方法
本发明属于桨叶生产,特别涉及一种提升桨叶前缘不锈钢包片胶接强度的工艺方法。
背景技术:
1、在直升机的技术发展历程中,桨叶(旋翼)作为核心承力部件,其强度直接决定了飞行安全、载荷能力以及服役寿命。随着直升机向智能化、高速化、重型化的方向发展,桨叶的强度问题始终处于技术革新的前沿。而包片作为空天运载装备中桨叶部件的防护核心,其与桨叶基体的粘结性能对直升机的飞行安全和使用寿命起到关键作用。
2、目前,常见的金属表面处理方法有机械处理、激光刻蚀、电化学处理等方式。机械处理,例如喷砂和抛光仅能改变金属表面的粗糙度,无法调控表面的化学成分,润湿性改良有限;激光刻蚀的设备成本较高,且效果随时间变化可能降低;电化学处理,工艺较为复杂,能耗成本较高,需要持续供电。
3、现有专利文献中,公开号为cn112846674a,名称为一种直升机桨叶钛合金包边的处理方法的发明专利,针对直升机桨叶钛合金包边的表面处理进行了如下处理:在预处理环节对钛合金表面进行了喷砂,然后将喷砂后的钛合金板材进行酸洗,去除表面油渍等污染物,在热成形后进行碱崩以及第二次酸洗,然后再对钛合金包边进行阳极氧化处理,最后进行胶接固化。该专利方案采用喷砂、多道酸碱清洗与阳极氧化复合工艺处理钛合金包边,仅依靠粗糙度与氧化层提升胶接安全性,但未在包片表面预制网格微结构,无法形成三维机械互锁结构,难以从根本解决包片易开胶问题。
技术实现思路
1、针对上述问题,本发明的目的在于提供一种提升桨叶前缘不锈钢包片胶接强度的工艺方法,旨在解决现有直升机复合材料桨叶前缘不锈钢金属包片与基体粘结强度不足、极易开胶,进而引发飞行安全隐患、抬高维护成本、缩短部件使用寿命的技术难题。
2、为了实现上述目的,本发明采用以下技术方案:
3、本发明提供一种提升桨叶前缘不锈钢包片胶接强度的工艺方法,包括以下步骤:
4、步骤s1、在不锈钢板材表面制备微结构槽;
5、步骤s2、坯料预处理和分区成膜:不锈钢板材抛光处理,然后在不锈钢板材的微结构槽侧边上部及其余表面制备耐盐酸的有机保护膜,裸露微结构槽侧边下部;
6、步骤s3、第一次化学处理:清洗烘干后,采用盐酸腐蚀液实施选择性腐蚀,使微结构槽侧边下部形成深度腐蚀区域;
7、步骤s4、第二次化学处理:采用混合腐蚀液进行二次腐蚀处理,除去不锈钢板板材表面的有机保护膜;
8、步骤s5、最终清洗:采用有机溶剂组合超声清洗并烘干,制得带有二次化学腐蚀微结构槽的不锈钢包片;
9、步骤s6、真空粘接:对不锈钢包片进行两次差异化曲率预成型以储存弹性势能,在真空环境下分别对不锈钢包片和碳纤维桨叶待粘接面涂布双组分胶粘剂,通过板材弹性复位紧密贴合并固化,形成空间t型锁固粘接结构。
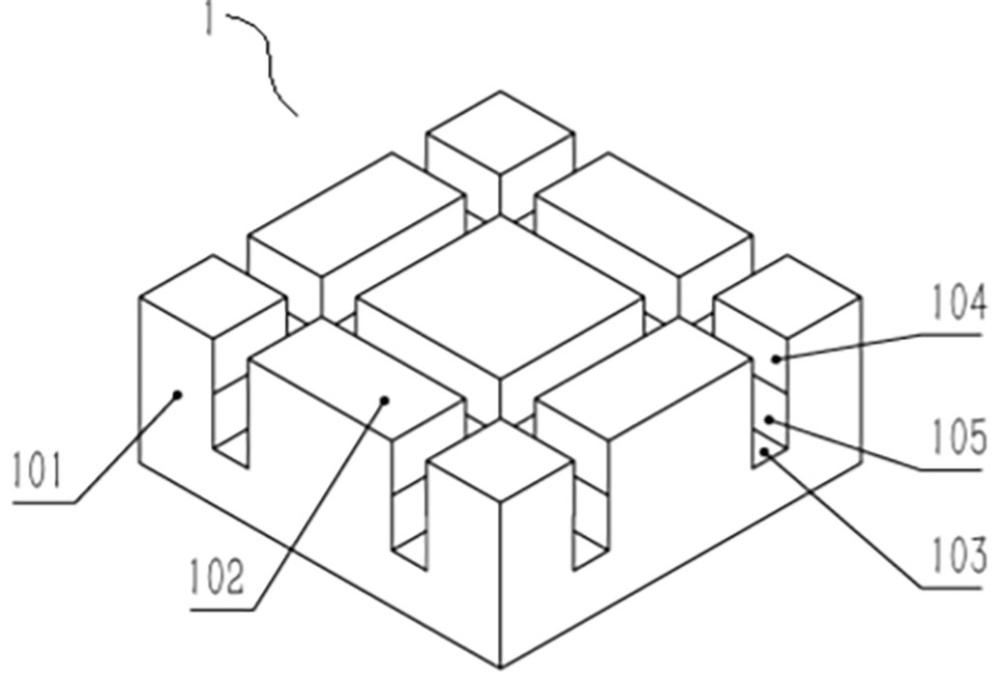
10、在步骤s1中,所述不锈钢板材结合面上的微结构槽为方形阵列的网格微结构,所述网格微结构的深度为0.1-0.4mm,单个方形网格边长为0.3-0.6mm,网格间距为0.1-0.2mm;
11、所述网格微结构通过上下配对模具辊压成型,上模具底端设置正方形阵列凸台,下模具承载不锈钢板材。
12、在步骤s2中,所述分区成膜通过光反应强化成膜工艺制备耐盐酸的有机保护膜;有机保护膜为有机硅改性光固化耐蚀膜、环氧丙烯酸光固化复合膜、纳米掺杂光固化有机复合膜或光引发接枝含氟有机膜。
13、在步骤s3中,所述第一次化学处理工艺,包括以下步骤:
14、步骤s31、脱脂清洗:对完成分区成膜后的不锈钢板材依次采用丙酮和无水乙醇超声清洗5-15min;清洗完成后置于电热恒温干燥箱烘干,烘干温度为70±5℃;
15、步骤s32、配制含盐酸与三氯化铁的盐酸腐蚀液;
16、步骤s33、化学腐蚀处理:将脱脂烘干后的不锈钢板材浸入盐酸腐蚀液内进行腐蚀,腐蚀温度控制为20-40℃,腐蚀时间为100-300min;经腐蚀处理后,不锈钢板材微结构槽侧边下部沿垂直于侧壁壁厚方向产生定向深度腐蚀。
17、在步骤s32中,配制含盐酸与三氯化铁的盐酸腐蚀液,选用浓度为36%-38%的盐酸,盐酸添加量为20-100ml/l;三氯化铁添加量为100-250g/l。
18、在步骤s4中,所述第二次化学处理工艺,包括以下步骤:
19、步骤s41、清洗烘干:依次使用丙酮和无水乙醇超声清洗经过第一次化学处理工艺后的不锈钢板材5-15min,在70±5℃条件下烘干;
20、步骤s42、配制含三氧化铬与硫酸的混合腐蚀液;
21、步骤s43、二次腐蚀:将经过第一次化学处理后的不锈钢板材浸入混合腐蚀液内,在30-70℃下腐蚀15-35min。
22、在步骤s42中,配制含三氧化铬与硫酸的混合腐蚀液,选用浓度为98%的浓硫酸,添加量为150-400ml/l,三氧化铬添加量为100-300g/l。
23、在步骤s5中,依次采用丙酮和无水乙醇对经过第二次化学处理工艺后的不锈钢板材超声清洗5-15min;清洗完成后将不锈钢板材置于电热恒温干燥箱烘干,烘干温度控制为70±5℃。
24、在步骤s6中,所述真空粘接包括以下步骤:
25、步骤s61、对经两次化学腐蚀制备出微结构槽的不锈钢包片实施第一次预成型,使不锈钢包片的曲率小于桨叶被粘接曲面的曲率;
26、步骤s62、对不锈钢包片实施第二次预成型,成型后不锈钢包片的曲率大于桨叶被粘接曲面的曲率;不锈钢包片通过真空腔固定工装固定,且外表面两侧分别焊接两个焊接柱,通过真空运动工装分别夹持两个焊接柱,使不锈钢包片储存弹性势能;
27、步骤s63、真空涂胶机械手在真空环境下,向不锈钢包片带有化学腐蚀微结构槽的表面涂覆a胶;
28、步骤s64、另一台真空涂胶机械手在真空环境下,向桨叶待粘接表面涂覆b胶;
29、步骤s65、真空搬运机械手驱动桨叶位移,真空运动工装通过两个焊接柱带动不锈钢包片进行空间运动,释放不锈钢包片预先储存的部分弹性势能,在真空氛围中完成不锈钢包片与桨叶的对接粘接;
30、步骤s66、保温静置,使ab粘接胶充分固化;
31、步骤s67、卸料,并去除工艺夹持所用的两个焊接柱。
32、本发明具有以下有益效果及优点:
33、本发明提供的一种提升桨叶前缘不锈钢包片胶接强度的工艺方法,融合不锈钢包片表面微结构设计与化学腐蚀技术,通过表面改性处理,改善不锈钢包片表面润湿性能,优化其胶接性能,显著增强不锈钢包片与桨叶基体的粘结强度,有效解决桨叶在恶劣环境或旋翼高速运转工况下,不锈钢包片易脱离基体的技术难题。该项技术不仅可以缩短桨叶维护时间,降低维护成本,还能提升桨叶的使用寿命与直升机的综合性能,具有显著的工程应用效益与技术优化价值。
34、本发明的其它特征和优点将在随后的说明书中阐述,并且,部分地从说明书中变得显而易见,或者通过实施本发明而了解。本发明的目的和其他优点可通过在所写的说明书以及附图中所特别指出的结构来实现和获得。
35、下面通过附图和实施例,对本发明的技术方案做进一步的详细描述。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com