
用于包装机的感应加热设备的制作方法
本发明涉及一种用于包装机的感应加热设备,该包装机被配置为从包装材料幅材,特别是连续推进的包装材料幅材开始生产包含可倾倒产品(优选可倾倒食品)的密封包装。特别地,感应加热设备被配置用于在形成包装之前加热连续推进的包装材料幅材的区域。更特别地,感应加热设备被配置为加热上述区域,目的是将由热密封塑料材料制成的密封条带附接到包装材料幅材上,和/或目的是在折叠成管的幅材上获得纵向密封,以密封这种管。
背景技术:
1、众所周知,许多可倾倒食品,如果汁、uht(超高温处理的)奶、葡萄酒、番茄酱等,都是用无菌包装材料制成的包装出售的。
2、典型示例是用于可倾倒食品的平行六面体形状的包装,称为利乐砖无菌(tetrabrik aseptic;注册商标),其是通过折叠和密封层压包装材料幅材制成的。
3、包装材料具有多层结构,包括基底层,例如由纸制成,两侧覆盖有热密封塑料材料(例如聚乙烯)层。
4、在用于长期储存产品(如uht奶)的无菌包装的情况下,包装材料还包括氧气阻隔材料层,例如铝箔,其叠加在一热密封塑料材料层上,又覆盖有另一热密封塑料材料层,该另一热密封塑料材料层形成最终接触食品的包装内面。
5、这种包装通常在全自动包装线上生产,该包装线包括配置为从多层包装材料开始形成和填充包装的包装机。
6、特别地,根据包装机的非限制性示例,从最初缠绕在卷轴上并通过多个退绕辊进给的包装材料幅材开始形成连续管。在包装机中对连续推进的包装材料幅材进行灭菌,例如通过施加化学灭菌剂如过氧化氢溶液进行,灭菌一旦完成,就将化学灭菌剂从包装材料的表面去除,例如通过加热蒸发掉。然后将如此灭菌的幅材保持在封闭的无菌环境中,并通过上述退绕辊连续推进,借由已知的幅材折叠单元纵向折叠和密封以形成管。
7、一旦创建,该管就沿直线竖直方向连续进给,从上方填充灭菌食品,然后成形、密封并随后沿等距的横向横截面切割,该横截面沿横向于特别是正交于竖直方向的方向延伸。
8、由此获得所谓的枕形包,其具有纵向密封带、顶部横向密封带和底部横向密封带。
9、然后在横截面处切割枕形包,使其彼此分开,并将其引导到折叠设备对其进行最终折叠。
10、由此获得成品包装。
11、在与幅材折叠单元相互作用之前,包装材料幅材通过用于施加热密封塑料材料的密封条带的设备连续进给,该密封条带首先施加在包装材料上。
12、更具体而言,密封条带的第一纵向部分被施加并热密封到幅材的第一纵向边缘。
13、特别地,通过局部熔化第一纵向边缘处的聚乙烯层和条带本身的第一纵向部分的热密封塑料来热密封密封条带。
14、在这种施加之后,密封条带的第二纵向部分从第一纵向边缘突出(即伸出)。
15、幅材折叠设备为幅材限定了一系列通道,这些通道的横截面从c形逐渐变为大致圆形。
16、在与幅材折叠设备相互作用时,幅材的与第一纵向边缘相对的第二纵向边缘相对于正在形成的管的轴线放置在第一纵向边缘的外侧。
17、以此方式,面向管轴线的第二纵向边缘部分地叠加在密封条带的第二纵向部分上且部分地叠加于第一纵向边缘上。
18、此时,通过执行加热步骤和压制步骤将密封条带施加到幅材上。
19、更具体而言,加热步骤在于,在第二纵向边缘局部熔化聚乙烯层和条带本身的第二纵向部分的热密封塑料。
20、由此获得纵向密封。
21、根据已知的解决方案,为了进行上述热密封,利用了铝层的存在。
22、详细地说,为了将条带的第一纵向部分热密封到幅材的第一纵向边缘,包装机包括第一感应加热设备,该第一感应加热设备布置在幅材折叠单元的上游,并被配置为通过感应加热幅材的第一纵向边缘处的铝层来加热该处的聚乙烯层。
23、类似地,为了将条带的第二纵向部分热密封到幅材的第二纵向边缘,包装机包括第二感应加热设备,该第二感应加热设备布置在幅材折叠单元的上游,并被配置为通过感应加热幅材的第二纵向边缘处的铝层来加热该处的聚乙烯层。
24、尽管上述类型的包装机和感应加热设备运行良好,令人满意,但人们希望进一步改进这些设备,特别是提高密封质量,同时提高热密封过程的整体效率。
技术实现思路
1、因此,本发明的目的是提供一种感应加热设备,其被设计为以直接和低成本的方式满足上述需求中的至少一个。
2、该目的通过所附独立权利要求1中要求保护的感应加热设备来实现。本发明的优选实施方案在所附的从属权利要求中列出。
1.用于包装机(1)的感应加热设备(10),所述包装机(1)被配置为从连续推进的多层包装材料幅材(4)开始生产包含可倾倒产品的密封包装(2),所述包装材料幅材(4)包含由导电材料制成的导电层,
2.如权利要求1所述的感应加热设备,其中所述导体构件(14)被配置为面向所述幅材(4)的第一表面(40a),并且其中所述磁通量集中器构件(15;15’)被配置成通过所述第一表面(40a)将所述磁通量集中在所述包装材料幅材(4)的所述区域(a);
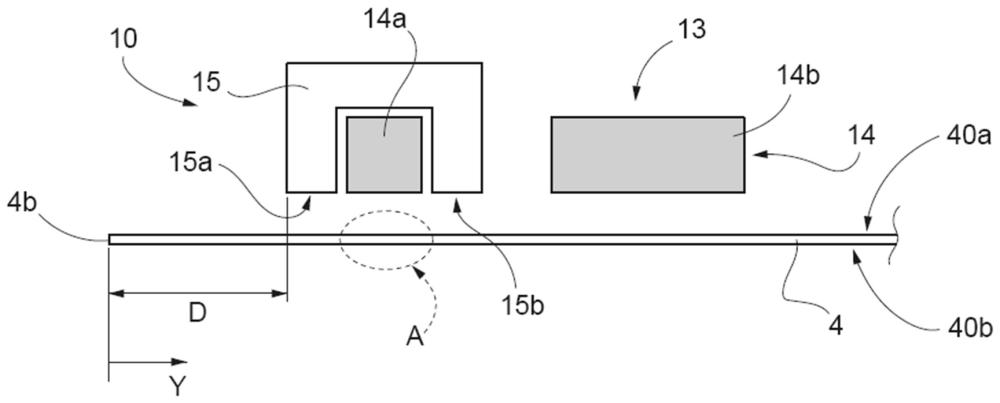
3.如权利要求1或2所述的感应加热设备,其中所述导体构件(14)被配置为输送电流,并且包括有源部分(14a)和返回部分(14b),所述有源部分(14a)被配置为面向所述包装材料幅材(4)的待加热的所述区域(a),所述返回部分(14b)被配置为使所述电流朝向所述有源部分(14a)再循环;
4.如权利要求3所述的感应加热设备,其中所述磁通量集中器构件(15;15’)部分地围绕所述导体构件(14)的所述有源部分(14a)。
5.如权利要求4所述的感应加热设备,其中所述磁通量集中器构件(15;15’)的横截面具有开口轮廓,所述开口轮廓具有第一自由端部分(15a)和第二自由端部(15b)。
6.如权利要求5所述的感应加热设备,其中所述磁通量集中器构件(15)具有大致c形的横截面,并在所述导体构件(14)的三侧围绕所述导体构件(14)。
7.如权利要求5所述的感应加热设备,其中所述磁通量集中器构件(15’)具有大致l形的横截面,并在所述导体构件(14)的两侧围绕所述导体构件(14)。
8.如权利要求6所述的感应加热设备,其中所述导体构件(14)和所述磁通量集中器构件(15;15’)被配置为布置成面向所述包装材料幅材(4)的一部分,在包装材料幅材(4)的纵向边缘(4b;4c)附近限定所述区域(a),使得所述区域(a)位于距所述纵向边缘(4b;4c)且远离所述幅材(4)的中心部分的非零距离(d)处,所述距离(d)优选地介于0.1mm和5mm之间,更优选地介于1mm和4mm之间。
9.如前述权利要求1至7中任一项所述的感应加热设备,其中所述导体构件(14)和所述磁通量集中器构件(15;15’)被配置为布置成面向所述包装材料幅材(4)的一部分,在包装材料幅材(4)的纵向边缘(4b;4c)附近限定所述区域(a),使得所述区域(a)位于从所述纵向边缘(4b;4c)朝向所述幅材(4)的中心部分的非零距离(d)处,所述距离(d)优选地介于0.1mm和5mm之间,更优选地介于1mm和4mm之间。
10.如权利要求7至9中任一项所述的感应加热设备,其中所述磁通量集中器构件(15')部分地围绕所述导体构件(14),使得所述l形横截面被布置在相对于所述纵向边缘(4b;4c)远端/相对的所述导体构件(14)的一侧。
11.如前述权利要求中任一项所述的感应加热设备,其中所述磁通量集中器构件(15;15')由包含塑性铁氧体或磁性橡胶的材料制成。
12.如前述权利要求中任一项所述的感应加热设备,其中所述感应加热设备(10)被配置为在密封条带施加器设备(11)中实施,所述密封条带施加器设备(11)被配置为在将所述幅材(4)折叠成管(3)之前将热密封塑料材料的密封条带施加到所述幅材的纵向边缘(4b)。
13.根据权利要求1至11中任一项所述的感应加热设备,其中所述感应加热设备(10)被配置为在管密封单元(12)中实施,所述管密封单元(12)被配置成纵向密封通过折叠所述包装材料幅材(4)形成的管(3)。
14.包装机(1),其被配置为从多层包装材料幅材(4)开始生产包含可倾倒产品的密封包装(2),所述包装材料幅材(4)包含由导电材料制成的导电层,所述包装机(1)包括:
15.根据权利要求14所述的包装机,其包括:
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com