
一种利用包装纸厂浆渣和污水纤维生产B级纱管纸原纸及方法与流程
本发明涉及造纸,特别涉及一种利用包装纸厂浆渣和污水纤维生产 b级纱管纸原纸及方法。
背景技术:
1、纱管纸是纺织行业制作纱管的核心原料,b 级纱管纸需满足环压强度高、层间结合力性能好、横幅定量、横幅水分、横幅厚度、紧度稳定的指标要求。目前 b 级纱管纸主要采用针叶木浆、阔叶木浆搭配高比例 occ 废纸浆抄造,依靠长纤维提供强度,辅以增强助剂保证环压强度与层间结合力。包装纸厂在生产过程中会产生大量浆渣和含纤维污水,浆渣多作为工业固废填埋,污水中的短纤维也未被有效回收,造成资源浪费和环保压力。
2、现有少量浆渣回用技术多采用简单筛渣、直接回配的方式,杂质去除不彻底、纤维未精磨,回用比例低,仅适用于低档纸种,难以满足 b 级纱管纸高强度、高挺度、高结合力的要求;同时未形成浆渣与污水短纤维协同回用体系,资源利用率低、产品强度波动大、生产成本偏高。
技术实现思路
1、本发明意在提供一种利用包装纸厂浆渣和污水纤维生产 b 级纱管纸原纸及方法,以解决包装纸厂固废污水资源浪费、纱管纸原料成本高的问题。
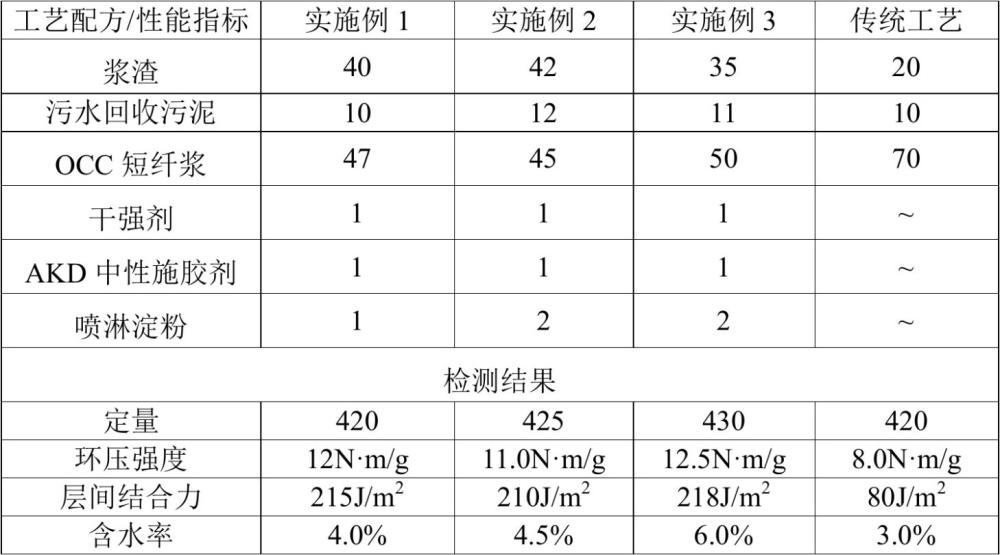
2、本方案中的一种利用包装纸厂浆渣和污水纤维生产 b 级纱管纸原纸,包括以下绝干重量份的原料:浆渣40~50份、污水回收纤维10~15份、occ短纤维浆55~60份、阳离子淀粉增强剂1.0~2.0份、akd中性施胶剂0.8~1.2份;b级纱管纸原纸的定量为420~600g/m2,环压强度为10.0~12.0nm/g,层间结合力≥200j/m2,含水率为4.0~6.0%。
3、进一步,所述浆渣为 occ 低浓除砂器尾渣和精筛尾渣的混合物,经尾渣筛、中浓除砂器除渣、斜网浓缩、双盘磨打浆处理。
4、进一步,所述污水回收纤维来自污水生化或沉淀污泥。
5、进一步,所述 occ 浆的打浆度为 6~10。sr,湿重为 1.1~1.7g。
6、一种利用包装纸厂浆渣和污水纤维生产 b 级纱管纸原纸的方法,包括以下步骤:(1)浆渣预处理:将浆渣进行尾渣筛去除大杂质,再经中浓除渣器处理,浓缩至浓度 10~12%,得到预处理浆渣浆料,再送入双盘磨打浆精磨;(2)污水短纤维回收:将包装纸厂污水生化 / 初沉池沉淀污泥经筛选去除细小杂质后浓缩至浓度 4~10%,得到污水回收纤维浆料;(3)配浆与助剂添加:将预处理浆渣浆料、污水回收纤维浆料、occ 短纤维浆按比例混合,在搅拌速度 300~350r/min 的条件下连续搅拌,制得混合浆料,调整混合浆料上网浓度为 0.8~1.2% 上浆,面层冲浆泵加 akd 中性施胶剂、成浆槽加干强剂增强,圆网笼层间喷阳离子淀粉增强剂;(4)抄造成型:将混合浆料送入圆网造纸机,采用 40~50 目不锈钢成型网,控制成型圆网笼运行速度 40~90m/min,脱水成型得到湿纸幅;(5)压榨干燥:将湿纸幅依次经过四道压榨,第一道压榨压力为 0.2~0.4mpa,第二道压榨压力为 0.2~0.5mpa,第三道压榨压力为 0.25~0.45mpa,第四道压榨压力为 0.3~0.6mpa;压榨后送入二段式干燥箱,二段干燥温度分别为 40~100℃、100~110℃,干燥至纸幅含水率 4.0~6.0%;(6)压光:将干燥后的纸幅进压光机,修整纸幅平整性;(7)卷取:将压光后的纸幅进行卷取;(8)分切:分切成规定尺寸,得到 b 级纱管纸原纸成品。
7、进一步,步骤(3)中所述助剂的添加顺序为先加阳离子淀粉增强剂和干强剂,搅拌后上浆,面层加 akd 中性施胶剂。
8、进一步,步骤(4)中所述圆网造纸机的上网浆料 ph 值控制为 6.0~7.0。
9、本方案的工作原理:本发明通过尾渣筛、中浓除砂器和双盘磨打浆对浆渣进行除杂、浓缩、精磨分级处理,去除砂粒、胶粘物等杂质并适度帚化短纤维,提升纤维间结合力、避免浆渣回用导致的强度下降与纸病问题;同时将污水回收纤维作为填料和粘结相,均匀填充于长短纤维交织空隙,利用细小纤维 “桥接” 作用提高纤维利用率,增强纸张紧度与层间结合力,解决传统工艺纤维配比单一、层间结合力差的缺陷;再通过阳离子淀粉层间喷淋、干强剂成浆添加与 akd 面层施胶形成助剂协同体系,从湿部留着、层间粘结到表面抗水全方位强化纤维结合力,弥补低品质纤维强度短板,保障环压强度与层间结合力稳定达标;最后经梯度压力四道压榨逐步提升湿纸幅紧度,配合分段式干燥规避纤维收缩不均与层间剥离风险,保证纸张尺寸稳定性与内部结合力,实现低品质纤维原料高值化利用,稳定满足 b 级纱管纸性能要求。
10、本方案的有益效果:资源循环利用:本发明将浆渣和污水纤维的回用率提升至90% 以上,减少固废填埋量和污水排放负荷,降低环保处理成本。
11、成本优势显著:以浆渣和污水纤维替代 40~60% 的废纸浆原料,b 级纱管纸生产成本较传统工艺降低 12~18%。
12、产品性能稳定:通过分级尾渣筛、中浓除砂器精准筛选和助剂复配,解决浆渣和污水纤维杂质多、强度低的问题,成品指标稳定达到 b 级纱管纸标准。
13、工艺兼容性强:采用常规造纸设备,无需大规模改造生产线,适合现有包装纸厂或纱管纸厂推广应用。
1. 一种利用包装纸厂浆渣和污水纤维生产 b 级纱管纸原纸,其特征在于:包括以下绝干重量份的原料:浆渣40~50份、污水回收纤维10~15份、occ短纤维浆55~60份、阳离子淀粉增强剂1.0~2.0份、akd中性施胶剂0.8~1.2份;b级纱管纸原纸的定量为420~600g/m2,环压强度为10.0~12.0nm/g,层间结合力≥200j/m2,含水率为4.0~6.0%。
2. 根据权利要求1所述的一种利用包装纸厂浆渣和污水纤维生产 b 级纱管纸原纸,其特征在于:所述浆渣为 occ 低浓除砂器尾渣和精筛尾渣的混合物,经尾渣筛、中浓除砂器除渣、斜网浓缩、双盘磨打浆处理。
3. 根据权利要求2所述的一种利用包装纸厂浆渣和污水纤维生产 b 级纱管纸原纸,其特征在于:所述污水回收纤维来自污水生化或沉淀污泥。
4. 根据权利要求3所述的一种利用包装纸厂浆渣和污水纤维生产 b 级纱管纸原纸,其特征在于:所述 occ 浆的打浆度为 6~10。sr,湿重为 1.1~1.7g。
5. 根据权利要求4所述的一种利用包装纸厂浆渣和污水纤维生产 b 级纱管纸原纸的方法,其特征在于:包括以下步骤:(1)浆渣预处理:将浆渣进行尾渣筛去除大杂质,再经中浓除渣器处理,浓缩至浓度 10~12%,得到预处理浆渣浆料,再送入双盘磨打浆精磨;(2)污水短纤维回收:将包装纸厂污水生化 / 初沉池沉淀污泥经筛选去除细小杂质后浓缩至浓度 4~10%,得到污水回收纤维浆料;(3)配浆与助剂添加:将预处理浆渣浆料、污水回收纤维浆料、occ 短纤维浆按比例混合,在搅拌速度 300~350r/min 的条件下连续搅拌,制得混合浆料,调整混合浆料上网浓度为 0.8~1.2% 上浆,面层冲浆泵加 akd 中性施胶剂、成浆槽加干强剂增强,圆网笼层间喷阳离子淀粉增强剂;(4)抄造成型:将混合浆料送入圆网造纸机,采用 40~50 目不锈钢成型网,控制成型圆网笼运行速度 40~90m/min,脱水成型得到湿纸幅;(5)压榨干燥:将湿纸幅依次经过四道压榨,第一道压榨压力为 0.2~0.4mpa,第二道压榨压力为 0.2~0.5mpa,第三道压榨压力为 0.25~0.45mpa,第四道压榨压力为 0.3~0.6mpa;压榨后送入二段式干燥箱,二段干燥温度分别为 40~100℃、100~110℃,干燥至纸幅含水率 4.0~6.0%;(6)压光:将干燥后的纸幅进压光机,修整纸幅平整性;(7)卷取:将压光后的纸幅进行卷取;(8)分切:分切成规定尺寸,得到 b 级纱管纸原纸成品。
6. 根据权利要求5所述的一种利用包装纸厂浆渣和污水纤维生产 b 级纱管纸原纸的方法,其特征在于:步骤(3)中所述助剂的添加顺序为先加阳离子淀粉增强剂和干强剂,搅拌后上浆,面层加 akd 中性施胶剂。
7. 根据权利要求6所述的一种利用包装纸厂浆渣和污水纤维生产 b 级纱管纸原纸的方法,其特征在于:步骤(4)中所述圆网造纸机的上网浆料 ph 值控制为 6.0~7.0。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com