
一种PBT复合材料及其制备方法和应用与流程
本发明涉及改性工程塑料与高分子复合材料,进一步地说,是涉及一种pbt复合材料及其制备方法和应用。
背景技术:
1、随着新能源汽车、低压电器与电子信息产业的快速升级,聚对苯二甲酸丁二醇酯(pbt)凭借优异的电绝缘性、耐化学腐蚀性、成型流动性与尺寸稳定性,成为结构件与功能件的核心基材之一。通过添加质量占比30%的玻璃纤维进行增强,可大幅提升材料的拉伸强度、弯曲模量与耐热性,是行业内应用最广泛的增强规格;同时出于环保与安全要求,无卤阻燃已成为电子电气部件的强制标准,磷氮系无卤阻燃pbt材料市场需求持续增长。
2、现行业普遍将poeggma在溴锑阻燃玻纤增强pbt体系中作为增韧剂使用,在溴锑阻燃玻纤增强pbt中,溴系阻燃剂和pbt基体的相容性较好,低接枝率的poe-g-gma即可实现增韧效果,但这一增韧技术无法直接应用于玻纤增强无卤阻燃pbt材料。现有玻纤增强无卤阻燃pbt材料存在三大核心性能短板:其一,界面结合薄弱导致韧性差,玻纤与pbt基体以物理结合为主,无卤阻燃粉体进一步填充于界面处,破坏相区连续性,使材料缺口敏感性极强,常温缺口冲击强度低,低温环境下易发生脆断,无法耐受装配冲击与服役振动;其二,传统增韧方案刚性损失大,行业普遍采用低接枝率poe-g-gma或普通聚烯烃弹性体增韧,由于环氧官能团数量不足,仅能通过物理分散实现增韧,增韧同时会造成拉伸强度、弯曲模量大幅下降,无法兼顾高刚性与高韧性;其三,阻燃与力学性能相互制约,磷氮系阻燃剂阻燃效率有限,实现ul94v-0级需高添加量,进一步加剧材料脆化,且常规聚烯烃弹性体与阻燃剂相容性差,易出现析出、浮纤等外观缺陷,影响制品表面质量与长期可靠性。
3、目前现有技术多聚焦于纯pbt体系的增韧阻燃优化,未针对玻纤填充体系的三相界面问题开展系统研究,无法突破玻纤增强无卤pbt的性能瓶颈。
技术实现思路
1、为解决现有技术中出现的问题,本发明提供了一种pbt复合材料及其制备方法和应用。针对30%玻纤填充体系的界面痛点,通过筛选适配的poe基材、限定gma高接枝率区间,依靠环氧官能团的化学反应连接pbt端基、玻纤表面羟基与阻燃粉体极性基团,构建化学键合的稳定三相界面结构,实现“高刚性-高韧性-高阻燃”三者平衡;同时配方简洁,无需特种功能助剂,适配常规加工设备,工业化成本低。
2、本发明的目的之一是提供一种pbt复合材料。
3、所述复合材料由包括以下组分的原料制备而成:pbt树脂、无碱玻璃纤维、增韧剂、无卤阻燃剂;
4、本技术直接使用商用均聚pbt树脂,无需对pbt预先化学改性;配方简洁,不引入pet、pc、共聚pp、碱式硫酸镁晶须、热塑性聚酯弹性体等组分。
5、其中,所述增韧剂包括乙烯辛烯共聚物接枝甲基丙烯酸缩水甘油酯(poe-g-gma);
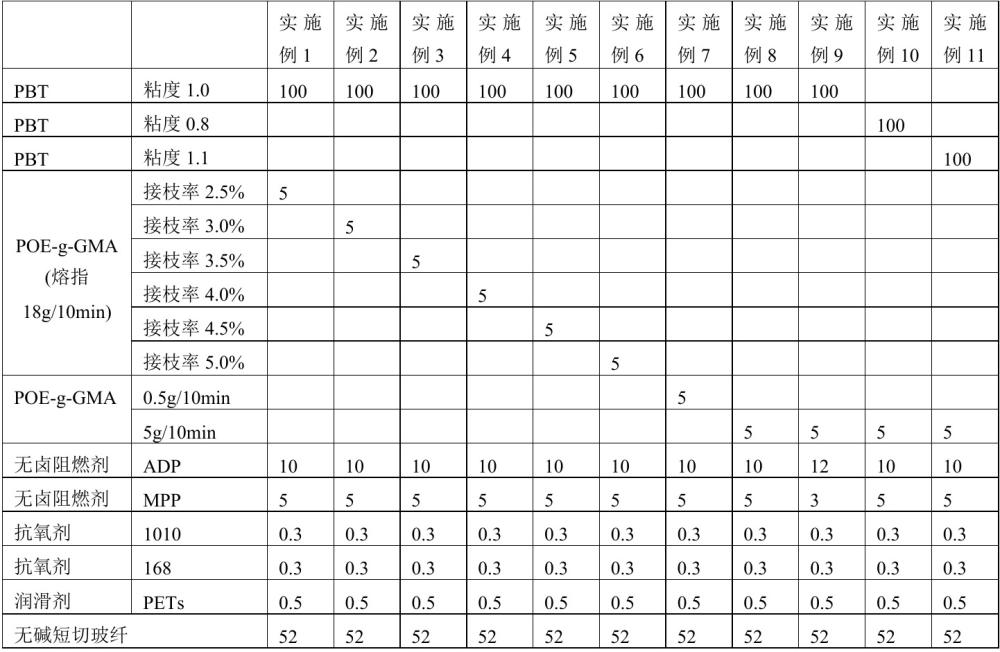
6、所述乙烯辛烯共聚物接枝甲基丙烯酸缩水甘油酯中甲基丙烯酸缩水甘油酯含量为2.5 wt%~5.0 wt%,优选为2.5 wt% ~ 4.0 wt%;例如2.5 wt%、3.0 wt%、3.5 wt%、4.0wt%、4.5 wt%、5.0 wt%。
7、gma接枝率<2.0%:环氧官能团数量有限,仅能实现有限相容性,以物理增韧为主;环氧基团不足以充分和pbt端羧基、玻纤表面羟基发生化学反应,界面以物理结合为主。在玻纤、无机阻燃粉体同时存在的三相体系中界面缺陷多,缺口冲击提升有限,增韧同时刚性损失明显。
8、gma接枝率2.5%5.0%:具备充足环氧官能团,熔融加工时可与pbt端羧基、玻纤表面羟基、阻燃剂极性基团发生化学反应,构建化学键合的三相界面;外力作用下有效传递应力,诱发银纹,抑制裂纹沿界面扩展,实现增韧提升的同时几乎不损失刚性,达成刚韧平衡。
9、gma接枝率>5.0%:弹性体发生明显自身交联,熔体流动性变差,弹性体相畴分散不均,造成复合材料强度、冲击性能回落。
10、以乙烯辛烯共聚物接枝甲基丙烯酸缩水甘油酯的基材乙烯辛烯共聚物的重量为100%计,辛烯单元重量占比为18 wt%~28 wt%,例如18 wt%、19 wt%、20 wt%、21 wt%、22wt%、23 wt%、24 wt%、25 wt%、26 wt%、27 wt%、28 wt%;190℃、2.16 kg条件下乙烯辛烯共聚物接枝甲基丙烯酸缩水甘油酯的基材乙烯辛烯共聚物熔体流动速率为0.5~18 g/10min,例如0.5 g/10min、1 g/10min、5 g/10min、10 g/10min、15 g/10min、18 g/10min。
11、poe基材的辛烯单元含量、熔体流动速率反映弹性体本身的韧性、模量以及熔体粘度,直接决定poeggma与pbt基体之间的粘度匹配程度,影响弹性体相畴在基体内部的分散粒径、分散均匀性,进一步决定界面化学反应效率、应力传递能力与增韧效果。若基材熔指过低,弹性体粘度过大,剪切分散困难,相畴尺寸粗大,有效界面面积下降,冲击韧性降低;若基材熔指过高,poe分子量过低,弹性体自身力学强度不足,易发生迁移团聚,破坏基体连续性,造成复合材料刚性大幅衰减;辛烯单元含量则决定poe基材本身弹性与增韧能力。即便gma接枝率相同,poe基材参数不匹配,依然无法获得高性能复合材料,poe基材参数与gma接枝率二者协同发挥作用。
12、优选地,所述复合材料各组分按照重量份数计,
13、pbt树脂100重量份
14、无碱玻璃纤维30~60重量份,优选45~60重量份;
15、增韧剂3~10重量份,优选3~6重量份;
16、无卤阻燃剂5~20重量份,优选10~20重量份;
17、加工助剂0.3~4重量份;
18、优选地,所述pbt树脂为均聚聚对苯二甲酸丁二醇酯,25℃下以苯酚/1,1,2,2-四氯乙烷(质量比1:1)为溶剂测得的特性粘度为0.8~1.2 dl/g,例如0.8 dl/g、0.9 dl/g、1.0 dl/g、1.1 dl/g、1.2 dl/g;端羧基值≤30 mol/t,例如5 mol/t、10 mol/t、15 mol/t、20 mol/t、25 mol/t、30 mol/t。
19、优选的,所述无碱玻璃纤维为硅烷偶联剂处理的短切玻纤,单丝直径10~13 μm,例如10 μm、11 μm、12 μm、13 μm,原丝长度3~6 mm,例如3 mm、4 mm、5 mm、6 mm;通过侧喂料精准控制填充比例。
20、优选地,所述无卤阻燃剂由二乙基次膦酸铝(adp)与三聚氰胺聚磷酸盐(mpp)复配而成,二乙基次膦酸铝与三聚氰胺聚磷酸盐的质量比为(1~5):1;例如1:1、2:1、3:1、4:1、5:1。
21、进一步优选地,所述二乙基次膦酸铝的磷含量≥23 wt%;和/或
22、所述三聚氰胺聚磷酸盐的平均粒径≤15 μm,例如1 μm、3 μm、5 μm、7 μm、9 μm、11μm、13 μm、15 μm。磷氮协同提升阻燃成炭效率。
23、优选地,所述加工助剂包括抗氧剂、润滑剂、成核剂中的至少一种;
24、所述抗氧剂为受阻酚类主抗氧剂与亚磷酸酯类辅抗氧剂复配,质量比为1:(1~2);
25、所述润滑剂为高分子复合材料领域常规润滑剂,优选为季戊四醇硬脂酸酯(pets)或乙撑双硬脂酰胺(ebs);用量为常规用量;
26、所述成核剂为高分子复合材料领域常规成核剂,优选为有机膦酸盐类成核剂,例如,双(4叔丁基苯基) 磷酸钠、2,2′亚甲基双(4,6二叔丁基苯基)磷酸钠、双[2,2′亚甲基双(4,6二叔丁基苯基)磷酸]羟基铝;用量为常规用量;用于改善pbt结晶行为,提升制品尺寸稳定性。
27、本发明的目的之二是提供一种如上述的pbt复合材料的制备方法。
28、所述制备方法包括:将pbt树脂、增韧剂、无卤阻燃剂、加工助剂按照所述用量预混,得到预混料;将预混料加入挤出机,无碱玻r璃纤维从挤出机中段侧喂料口加入,共混挤出,得到复合材料。
29、所述制备方法具体步骤为:
30、s01:预混制备:按比例将干燥后的pbt树脂、高接枝率poe-g-gma、阻燃剂、加工助剂投入高速混合机,常温下混合1~5min,得到分散均匀的预混料;
31、s02:挤出造粒:将预混料从双螺杆挤出机主喂料口定量加入,无碱玻璃纤维从挤出机中段侧喂料口精准加入;物料经熔融共混、螺杆剪切输送后,经模头挤出、水冷拉条、风干切粒,得到复合材料粒子;
32、s03:注塑制样:将复合材料粒子在100~120℃下干燥4~6h,经注塑机注塑成型为标准测试样条,调节注塑工艺保证样条无气泡、无缩痕、外观均匀。
33、优选地,所述挤出机为双螺杆挤出机,所述双螺杆挤出机长径比≥40:1。从喂料段到机头的各段温度依次设置为180℃、225℃、230℃、235℃、235℃、230℃、230℃、230℃、225℃、230℃,机头温度235℃;所述双螺杆挤出机主机转速为200~500 rpm,例如200 rpm、250rpm、300 rpm、350 rpm、400 rpm、450 rpm、500 rpm,真空度≥0.06mpa。
34、所述s03中注塑机料筒温度为230~250℃,模具温度为60~90℃,注射压力为60~90mpa,保压压力为30~50mpa。
35、本发明的目的之三是提供如本发明目的之一所述的pbt复合材料或按照本发明目的之二所述的方法制备的pbt复合材料在汽车电子连接器、低压电器壳体、充电桩功能结构件、电动工具外壳领域的应用。
36、本发明的有益效果主要体现在如下方面:
37、1、三相界面协同强化,实现增韧不降刚。高接枝率poe-g-gma凭借充足的环氧官能团,在熔融加工过程中与pbt端羧基、玻纤表面硅羟基发生化学反应,形成化学键合的界面过渡层,有效传递应力;相比低接枝体系,缺口冲击强度提升20%以上,同时拉伸强度保留率≥95%,弯曲模量衰减<3%,突破了玻纤增强材料“增韧必降刚”的行业瓶颈。
38、2、基材适配性优异,阻燃与外观同步提升。筛选的poe基材与磷氮系无卤阻燃剂相容性优异,可避免阻燃剂迁移析出;燃烧过程中弹性体与阻燃剂协同成炭,形成致密连续的炭层阻隔热量与氧气,在低阻燃添加量下即可稳定达到ul94v-0级(1.6mm);同时界面改善有效抑制玻纤外露,制品表面浮纤等级显著降低,外观质量提升。
39、3、配方简洁通用,工业化可行性强。本发明无需添加苯基硅氧烷、有机锡催化剂等特种助剂,仅通过调控poe-g-gma的接枝率与基材参数即可实现性能突破;适配常规双螺杆挤出与注塑设备,加工窗口宽,工艺稳定性好,量产成本低,可广泛替代现有玻纤增强阻燃pbt材料。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com