
一种460MPa级止裂韧性钢板及其生产方法与流程
本技术涉及钢板生产,尤其涉及一种460mpa级止裂韧性钢板及其生产方法。
背景技术:
1、目前,超大型船舶和海洋工程对超宽(≥3500mm)特厚(≥70mm)钢板的需求日益增长,尤其是在运载能力已突破24000teu的超大集装箱船,舱口围、强力甲板所承受的应力水平和应力集中程度急剧升高,对具有高止裂韧性的宽厚规格钢板提出迫切需求。
2、在面对超宽特厚规格时,均未能解决以下共性瓶颈:
3、(1)奥氏体晶粒粗大且不均匀:在常规的热轧和热处理过程中,特别是在大尺寸钢板内部,奥氏体化加热温度较高,且保温时间长,容易导致奥氏体晶粒粗大。后续的冷却过程中,如果控制不当,会形成魏氏体、贝氏体等粗大组织,影响韧性。
4、(2)强化机制单一,韧性提升受限:传统的淬火+回火工艺主要依靠马氏体相变强化和析出相强化,但随着强度水平的提高,韧性往往会显著下降,难以同时满足超高强度和超高韧性的要求。
5、(3)止裂韧性不足:止裂韧性是评估钢板在裂纹扩展时抵抗能量的关键指标。对于大型结构件,一旦发生初始裂纹,能否有效阻止其进一步扩展至灾难性断裂至关重要。现有技术在超宽特厚钢板上难以获得足够高的止裂韧性,尤其是在低温或冲击载荷下。
6、(4)尺寸效应显著:超宽特厚钢板在加热、轧制、冷却过程中,其内部不同部位的温度和应力状态差异巨大,导致组织和性能的均匀性难以保证,局部可能出现性能缺陷。
7、(5)制备工艺复杂且成本高:为了补偿上述不足,可能需要多次加热、特殊合金化或复杂的轧制过程,导致生产周期长、能耗高、成本增加。
技术实现思路
1、本技术的目的在于提供一种460mpa级止裂韧性钢板的生产方法,解决了现有技术中超宽特厚钢板组织粗大、且心表组织差异大、韧性、止裂韧性不足等问题。
2、为了实现上述发明目的之一,本技术一实施方式提供一种460mpa级止裂韧性钢板的生产方法,通过将连铸坯经过加热、轧制、冷却工序得到,其中,
3、所述加热工序中,将连铸坯加热至1150~1250℃,保温时间为(0.3~0.8)t0min,t0为连铸坯的厚度,单位为mm;
4、所述轧制工序中,将加热后的连铸坯在1100~1200℃进行粗轧,单道次压下量≥30mm的轧制道次数不少于2道次,粗轧总压下率≥40%;精轧的开轧温度为1050~1150℃,终轧温度为900~950℃,每道次间等待10~30s,轧制得到目标厚度t≥70mm的钢板;
5、其中,经过轧制后得到的钢板内部形成均匀分布的等轴奥氏体晶粒,晶粒的平均尺寸≤20μm。
6、作为本技术一实施方式的进一步改进,所述轧制工序中,精轧阶段的第一道次轧制的压下率≥15%,最后一道次轧制的压下率<8%,中间道次的压下率为8~15%,且中间道次的轧制温度在900~1000℃。
7、作为本技术一实施方式的进一步改进,所述冷却工序中,采用以下三种方案中的任一种:
8、方案一:将轧制后得到的钢板空冷至680~720℃,然后以冷却速度≥15℃/s的冷速降温至300~350℃,再空冷至室温;
9、方案二:将轧制后得到的钢板以冷却速度≥20℃/s的冷速降温至750~780℃,然后空冷至680~720℃,再以冷却速度≥15℃/s的冷速降温至300~350℃,最后空冷至室温;
10、方案三:将轧制后得到的钢板以25~40℃/s的冷却速度冷却至250~300℃,再空冷至室温。
11、作为本技术一实施方式的进一步改进,采用方案一冷却后的钢板的组织由细针状铁素体、准多边形铁素体和粒状贝氏体/马氏体-奥氏体组成,大角晶界分数≥70%;采用方案二冷却后的钢板的组织由细晶铁素体、细针状铁素体和粒状贝氏体组成,大角晶界分数为55~70%;采用方案三冷却后的钢板的组织由贝氏体、细针状铁素体和马氏体组成,大角晶界分数为35~55%。
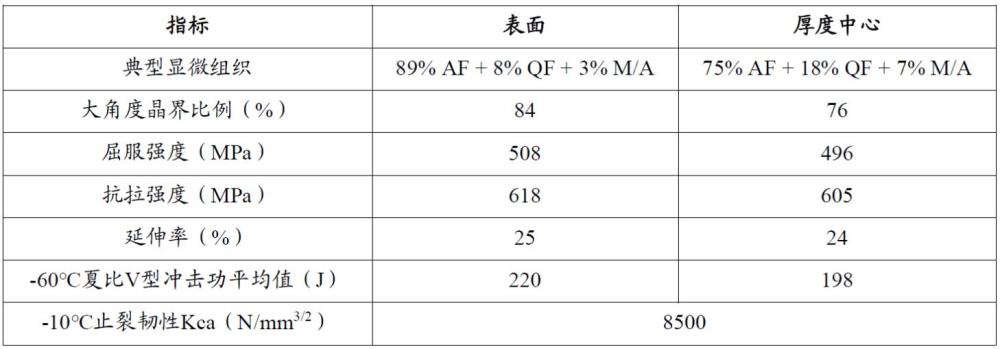
12、作为本技术一实施方式的进一步改进,采用方案一冷却后的钢板的表面组织中细针状铁素体的体积占比为82~90%,准多边形铁素体的体积占比为5~8%,粒状贝氏体/马氏体-奥氏体的体积占比为2~10%,大角晶界分数为80~85%;心部组织中细针状铁素体的体积占比为70~80%,准多边形铁素体的体积占比为10~20%,粒状贝氏体/马氏体-奥氏体的体积占比为5~10%,大角晶界分数为70~80%;
13、采用方案二冷却后的钢板的表面组织中细晶铁素体的体积占比为30~40%,细针状铁素体的体积占比为40~50%,粒状贝氏体的体积占比为10~20%,大角晶界分数为60~70%;心部组织中细晶铁素体的体积占比为35~45%,细针状铁素体的体积占比为45~55%,粒状贝氏体的体积占比为5~10%,大角晶界分数为55~65%;
14、采用方案三冷却后的钢板的表面组织中贝氏体的体积占比为55~65%,细针状铁素体的体积占比为20~30%,马氏体的体积占比为10~15%,大角晶界分数为40~50%;心部组织中贝氏体的体积占比为60~68%,细针状铁素体的体积占比为25~33%,马氏体的体积占比为2~7%,大角晶界分数为35~42%。
15、作为本技术一实施方式的进一步改进,冷却工序后,还包括回火工序,回火工序根据冷却工序中的三种方案分别对应:
16、方案一冷却后的回火工序的回火温度控制为500~530℃,方案二冷却后的回火工序的回火温度控制为520~560℃,方案三冷却后的回火工序的回火温度控制为540~580℃。
17、作为本技术一实施方式的进一步改进,回火工序中的保温时间为1.5t~2.5t,回火保温结束后,以0.5~2℃/s的冷却速度冷却至室温,其中,t为钢板的目标厚度,单位为mm,保温时间的单位为min。
18、作为本技术一实施方式的进一步改进,所述钢板的化学成分以质量分数计包括:c:0.04~0.12%,si:0.1~0.5%,mn:1.0~2.0%,p≤0.015%,s≤0.005%,ni:0.5~1.5%,cr:0.5~1.5%,mo:0.2~0.8%,nb:0.02~0.08%,ti:0.01~0.05%,al:0.015~0.045%,其余为fe及不可避免的杂质。
19、本技术一实施方式还提供一种采用前述的460mpa级止裂韧性钢板的生产方法生产得到的钢板,所述钢板的化学成分以质量分数计包括:c:0.04~0.12%,si:0.1~0.5%,mn:1.0~2.0%,p≤0.015%,s≤0.005%,ni:0.5~1.5%,cr:0.5~1.5%,mo:0.2~0.8%,nb:0.02~0.08%,ti:0.01~0.05%,al:0.015~0.045%,其余为fe及不可避免的杂质。
20、作为本技术一实施方式的进一步改进,所述钢板的化学成分以质量分数计包括:c:0.06~0.10%,si:0.1~0.5%,mn:1.5~1.7%,p≤0.010%,s≤0.003%,ni:0.7~1.0%,cr:0.6~1.0%,mo:0.25~0.50%,nb:0.025~0.045%,ti:0.01~0.015%,al:0.015~0.045%,其余为fe及不可避免的杂质。
21、作为本技术一实施方式的进一步改进,所述钢板表面和心部的屈服强度差值≤30mpa,钢板心部的-60℃冲击功相较表面波动≤15%。
22、作为本技术一实施方式的进一步改进,钢板屈服强度≥460mpa,抗拉强度为570~720mpa,断后延伸率≥17%,在-10℃下的止裂韧性kca值≥8000 n/mm3/2。
23、本技术提供的一个或多个技术方案,至少具有如下技术效果或优点:
24、本技术提供的460mpa级止裂韧性钢板的生产方法中,控制精轧时每一道次轧制结束后等待的时间,使得先前变形奥氏体发生充分再结晶,形成大量新的、细小的、无位错或低位错密度的等轴奥氏体晶粒,重复“轧制-再结晶-轧制-再结晶”的循环,使钢板内部的奥氏体晶粒被逐渐细化,并趋于均匀分布,使得超厚钢板内外组织差异较小,强度差异小。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com