
一种60ksi钢级抗硫油套管及其制备方法与流程
本发明涉及油套管制造,尤其涉及一种60ksi钢级抗硫油套管及其制备方法。
背景技术:
1、随着含硫油气田开发的不断发展,对抗h2s应力腐蚀和氢致开裂油套管的需求日益增加。h2s应力腐蚀和氢致开裂是含硫油气田开采过程中油套管失效的主要形式之一,严重威胁油气井的生产安全。研究表明,通过合理的合金设计和加工制备工艺,可以获得兼具高强度和高抗硫性能的油套管用钢及其产品。
2、传统的抗硫油套管多采用cr-mo系合金设计,通过调质热处理获得回火索氏体组织,以满足nace标准要求的抗硫性能。但传统工艺存在合金成本高、生产流程长、能耗大等问题。近年来,控轧控冷在线组织调控技术在热轧无缝钢管领域的突破为低成本、高效率生产高性能抗硫油套管提供了新途径。通过轧制过程中的组织调控和轧后冷却路径控制,结合在线自回火工艺,可以充分发挥细晶强化、沉淀强化和相变强化的综合作用,在保证抗硫性能的同时进一步简化生产工艺。
3、研究表明,cr-mo元素的配合使用是提高抗硫性能的重要手段,适量cr-mo的加入可改善钢的淬透性,细化碳化物,提高回火稳定性。但对于60ksi钢级油套管,无论是cr-mo合金设计、还是调质热处理,均会显著增加成本。目前,对于55ksi-80ksi钢级非调质普通油套管,通常采用低中碳(0.25%~0.45%)、较高的mn(1.4%~1.8%)、并选择性加入cr、si、b、n、nb、v、ti等元素。这种材料虽然强度能够满足要求,但韧性不足,抗h2s应力腐蚀和氢致开裂性能不能满足要求。
4、因此,现有技术还有待于改进和发展。
技术实现思路
1、基于上述现有技术的不足,本发明的目的在于提供一种60ksi钢级抗硫油套管及其制备方法,旨在解决现有油套管无法兼顾较高的强度、良好的韧性以及耐h2s应力腐蚀和氢致开裂性能的问题。
2、本发明的技术方案如下:
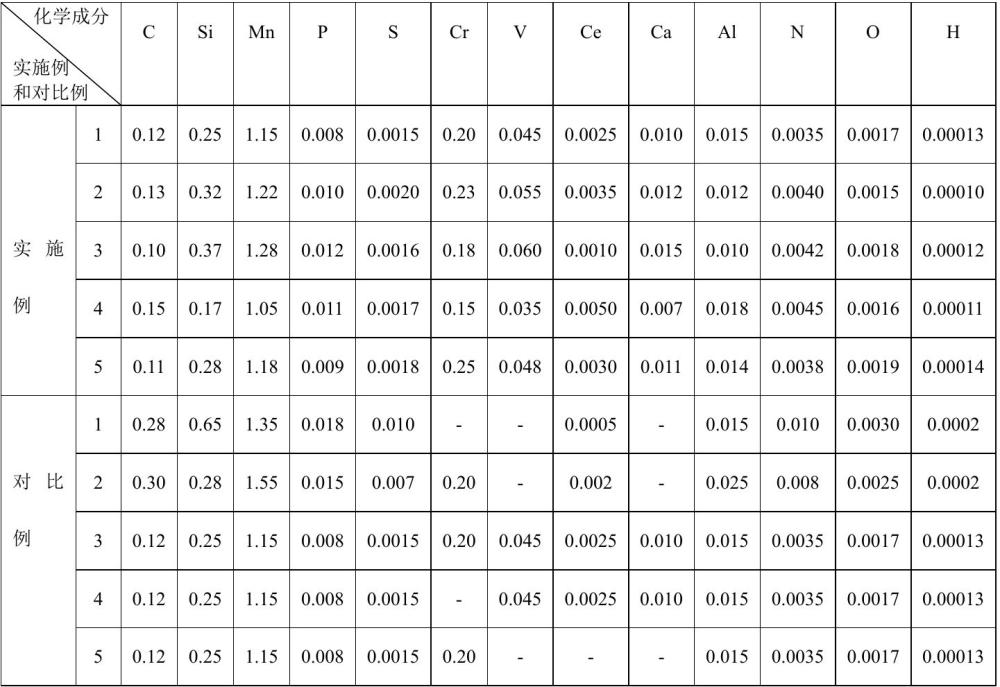
3、本发明的第一方面,提供一种60ksi钢级抗硫油套管,其中,所述60ksi钢级抗硫油套管包括以下质量百分含量的化学成分:
4、c 0.10%~0.15%,si 0.17%~0.37%,mn 1.05%~1.28%,p≤0.012%,s≤0.003%,al0.010%~0.018%,ca 0.007%~0.015%,n≤0.005%,o≤0.002%,h≤0.00015%,cr 0.15%~0.25%,v 0.035%~0.060%,re 0.001%~0.005%,余量为fe和不可避免的杂质;
5、所述60ksi钢级抗硫油套管的金相组织为针状铁素体和粒状贝氏体,晶粒度为10.0~11.5级,屈服强度为414~552mpa,抗拉强度≥552mpa,伸长率为31%~35%,0℃横向夏比v型缺口冲击功≥80j,按照nace tm 0177 a法在a溶液中加载95%规定最低屈服强度持续720小时不产生裂纹或断裂,按照nace tm 0284在饱和h2s溶液中试验96小时未出现裂纹。
6、本发明的第二方面,提供一种60ksi钢级抗硫油套管,其中,所述60ksi钢级抗硫油套管包括以下质量百分含量的化学成分:
7、c 0.10%~0.15%,si 0.17%~0.37%,mn 1.05%~1.28%,p 0.008%~0.012%,s0.0015%~0.0020%,al 0.010%~0.018%,ca 0.007%~0.015%,n 0.0035~0.0045%,o0.0015%~0.0019%,h 0.00010%~0.00014%,cr 0.15%~0.25%,v 0.035%~0.060%,re0.001%~0.005%,余量为fe和不可避免的杂质;
8、所述60ksi钢级油套管的金相组织为针状铁素体和粒状贝氏体,晶粒度为10.0~11.5级,屈服强度为470~535mpa,抗拉强度为595~665mpa,伸长率为31%~35%,0℃横向夏比v型缺口冲击功为85~112j,按照nace tm 0177 a法在a溶液中加载95%规定最低屈服强度持续720小时不产生裂纹或断裂,按照nace tm 0284在饱和h2s溶液中试验96小时未出现裂纹。
9、本发明的第三方面,提供一种60ksi钢级抗硫油套管,其中,所述60ksi钢级抗硫油套管包括以下质量百分含量的化学成分:
10、c 0.10%~0.13%,si 0.25%~0.37%,mn 1.15%~1.28%,p 0.008%~0.012%,s0.0015~0.0020%,al 0.010%~0.015%,ca 0.010%~0.015%,n 0.0035%~0.0042%,o0.0015%~0.0019%,h 0.00010%~0.00014%,cr 0.18%~0.25%,v 0.045%~0.060%,re0.0010%~0.0035%,余量为fe和不可避免的杂质;
11、所述60ksi钢级油套管的金相组织为针状铁素体和粒状贝氏体,晶粒度为10.5~11.5级,屈服强度为490~535mpa,抗拉强度为620~665mpa,伸长率为31%~34%,0℃横向夏比v型缺口冲击功为96~112j,按照nace tm 0177 a法在a溶液中加载95%规定最低屈服强度持续720小时不产生裂纹或断裂,按照nace tm 0284在饱和h2s溶液中试验96小时未出现裂纹。
12、本发明的第四方面,提供一种60ksi钢级抗硫油套管,其中,所述60ksi钢级抗硫油套管包括以下质量百分含量的化学成分:
13、c 0.10%~0.13%,si 0.28%~0.37%,mn 1.18%~1.28%,p 0.009%~0.012%,s0.002%,al 0.010%~0.014%,ca 0.011%~0.015%,n 0.0038%~0.0042%,o 0.0015%~0.0019%,h 0.00010%~0.00014%,cr 0.18%~0.25%,v 0.048%~0.060%,re 0.0010%~0.0035%,余量为fe和不可避免的杂质;
14、所述60ksi钢级油套管的金相组织为针状铁素体和粒状贝氏体,晶粒度为10.5~11.5级,屈服强度为510~535mpa,抗拉强度为635~665mpa,伸长率为31%~33%,0℃横向夏比v型缺口冲击功为96~112j,按照nace tm 0177 a法在a溶液中加载95%规定最低屈服强度持续720小时不产生裂纹或断裂,按照nace tm 0284在饱和h2s溶液中试验96小时未出现裂纹。
15、本发明的第五方面,提供一种60ksi钢级抗硫油套管,其中,所述60ksi钢级抗硫油套管包括以下质量百分含量的化学成分:
16、c 0.11%~0.13%,si 0.28%~0.32%,mn 1.18%~1.22%,p 0.009%~0.010%,s0.002%,al 0.012%~0.014%,ca 0.011%~0.012%,n 0.0038%~0.0040%,o 0.0015%~0.0019%,h 0.00010%~0.00014%,cr 0.23%~0.25%,v 0.048%~0.055%,re 0.0030%~0.0035%,余量为fe和不可避免的杂质;
17、所述60ksi钢级油套管的金相组织为针状铁素体和粒状贝氏体,晶粒度为10.5~11.0级,屈服强度为525~535mpa,抗拉强度为650~665mpa,伸长率为31%~32%,0℃横向夏比v型缺口冲击功为96~100j,按照nace tm 0177 a法在a溶液中加载95%规定最低屈服强度持续720小时不产生裂纹或断裂,按照nace tm 0284在饱和h2s溶液中试验96小时未出现裂纹。
18、本发明的第六方面,提供一种60ksi钢级抗硫油套管,其中,所述60ksi钢级抗硫油套管包括以下质量百分含量的化学成分:
19、c 0.12%~0.15%,si 0.17%~0.25%,mn 1.05%~1.15%,p 0.008%~0.011%,s0.0015%~0.0017%,al 0.015%~0.018%,ca 0.007%~0.010%,n 0.0035%~0.0045%,o0.0016%~0.0017%,h 0.00011%~0.00013%,cr 0.15%~0.20%,v 0.035%~0.045%,re0.0025%~0.0050%,余量为fe和不可避免的杂质;
20、所述60ksi钢级油套管的金相组织为针状铁素体和粒状贝氏体,晶粒度为10.0~11.0级,屈服强度为470~490mpa,抗拉强度为595~620mpa,伸长率为34%~35%,0℃横向夏比v型缺口冲击功为85~104j,按照nace tm 0177 a法在a溶液中加载95%规定最低屈服强度持续720小时不产生裂纹或断裂,按照nace tm 0284在饱和h2s溶液中试验96小时未出现裂纹。
21、本发明的第七方面,提供一种本发明如上所述的60ksi钢级抗硫油套管的制备方法,其中,包括如下步骤:
22、根据60ksi钢级抗硫油套管的化学成分进行配料、冶炼、连铸后,得到连铸棒坯;
23、对所述连铸棒坯进行热穿孔、热连轧,然后进行定减径同时进行控制轧制,接着进行控制冷却及在线自回火后,得到管坯;
24、对所述管坯进行热矫直后,得到所述60ksi钢级抗硫油套管。
25、可选地,对所述连铸棒坯进行热穿孔前还包括分段加热的步骤,所述分段加热的工艺参数如下:
26、预热段温度≤900℃;加热段温度为1100~1200℃;均热段温度为1230~1280℃,均热段保温时间为150~240min;
27、所述热穿孔采用的温度为1150~1220℃,穿孔比为3.0~4.0;
28、所述热连轧的工艺参数如下:
29、轧制温度为1050~1150℃,总轧制变形量≥70%。
30、可选地,定减径和控制轧制的工艺参数如下:
31、定减径前温度为950~1050℃,定减径累计变形量为20%~40%,终轧温度为850~950℃;
32、控制冷却的工艺参数如下:
33、管内外表面同时冷却,开冷温度为850~950℃,终冷温度为450~600℃,冷却速度为10~50℃/s。
34、可选地,在线自回火的工艺参数如下:
35、自回火温度为500~650℃,自回火时间为30~120s;
36、热矫直的温度为450~610℃。
37、有益效果:本发明提供的60ksi钢级抗硫油套管的屈服强度为414~552mpa,抗拉强度≥552mpa,伸长率为31%~35%,0℃横向夏比v型缺口冲击功≥80j,金相组织为针状铁素体+粒状贝氏体,晶粒度为10.0~11.5级,按照nace tm 0177 a法在a溶液中加载95%规定最低屈服强度(smys)应力水平(393mpa)720小时试验不产生裂纹或断裂,按照nace tm0284在饱和h2s溶液中试验96小时未出现裂纹,具有良好的抗硫性能(抗h2s应力腐蚀和氢致开裂性能)。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com