
一种改善高碳铬轴承钢中心疏松的方法与流程
本发明属于炼钢,特别涉及一种改善高碳铬轴承钢中心疏松的方法。
背景技术:
1、高碳铬轴承钢在连铸的过程中,由于柱状晶生长不稳定,导致在某些区域柱状晶优先发展,往往会产生柱状树状晶的搭桥现象,从而把正在凝固的铸坯分割成若干小的区域,这些区域如果不能得到及时补充,就会形成疏松,铸坯横截面越大,疏松通常越重,影响钢材的内部质量,造成轴承损坏失效。提高铸坯组织的均匀性,改善轴承钢的耐磨性及延长其疲劳寿命是高碳铬轴承钢冶金生产过程中函待解决的问题。
2、中国专利文件(申请号202011187287.7)公开了“一种改善高碳铬轴承钢低倍质量及偏析指数的控制方法”,属于冶金生产技术领域,为解决现有高碳铬轴承钢铸坯组织质量低、偏析程度高的问题,该发明提供了一种改善高碳铬轴承钢低倍质量及偏析指数的控制方法,在冶炼初炼阶段采用高拉碳终点控制,出钢c含量不小于0.35%;出钢一次性加入铝锭完成沉淀深脱氧;精炼阶段控制白渣保持时间、真空环流时间、氩气软吹时间;连铸阶段采用低过热高拉速方式、二冷采用弱冷模式、首搅参数m-mes为150a/2hz,末搅参数f-mes为400a/18hz;轻压下参数采用3/4/3总压下量为10mm。控制方法提高了钢水的纯净度和成分均匀性,改善了铸坯低倍质量与中心偏析指数。该专利采取连铸过热度25-40℃进行浇铸,过高的过热度本身不利于减轻连铸坯内部的疏松及缩孔,另外,该发明的压下方式为三段压下,压下量分配为3/4/3总压下量为10mm,对整个表面均匀下压,对铸坯中心位置的压合不利,效果并不理想。
3、总之,现有技术在控制高碳铬轴承钢内部疏松时,无法使钢中内部组织达到非常致密的水平,在后续加工中不易使心部达到理想的效果,影响铸坯的内部质量。因此,急需研发一种改善高碳铬轴承钢中心疏松的方法,从而实现高碳铬轴承钢良好的综合性能。
技术实现思路
1、本发明的目的是提供一种改善高碳铬轴承钢中心疏松的方法,针对现有技术在控制高碳铬轴承钢内部疏松时,无法使钢中内部组织达到非常致密水平的问题,本发明通过控制钢水过热度,电磁搅拌增加等轴晶比率,凝固末端压下工艺,有针对性地使铸坯靠近中心的位置被压合,实现高碳铬轴承钢良好的综合性能。
2、为了达到上述目的,本发明采用以下技术方案实现:
3、一种改善高碳铬轴承钢中心疏松的方法,包括转炉出钢、钢水精炼和钢水连铸,在钢水冶炼过程中提高纯净度,降低钢中磷,硫,氧,钛,钙等元素的含量,减轻钢中由非金属夹杂物造成的偏析,在连铸过程中采取低过热度和低拉速进行浇铸,增加连铸坯中等轴晶比例,降低钢中偏析程度,在结晶器进行电磁搅拌,抑制连铸坯树枝晶的生长长度,在连铸坯的凝固末端分三段分别采取平辊,凸形辊及弧形辊对连铸坯进行压下,有针对性地使连铸坯靠近中心的位置被压合,提高连铸坯中心的致密度,实现高碳铬轴承钢良好的综合性能。
4、具体内容如下:
5、1)转炉及出钢:在转炉冶炼过程中,采取双渣法进行冶炼,在吹炼时间4~5min后,抬枪放渣,放掉前期渣中较高的磷,然后重新进行造渣冶炼,转炉吹炼到终点,碳含量控制在0.5%~0.6%,温度控制在1630~1660℃,出钢时加入增碳剂,硅铁,锰铁,铝及铬铁进行合金化,出钢后,脱除顶渣,重新加入石灰造渣。
6、2)钢水精炼:进入lf进行精炼,在lf精炼钢水时,加入sic进行扩散脱氧,加入量为0.6~1kg/t,分2~3次加入,对钢渣进行造白渣后,精炼25~30min,脱除钢水中的硫,硫含量控制在0.0007%~0.0018%,搬出温度1540~1560℃,进入vd炉进行脱气处理,真空度控制在60~80pa,真空度时间控制在15~25min,然后对钢水进行软吹氩,时间为15~20min,实现钢中夹杂物进一步去除。
7、3)钢水连铸:铸时扇形段辊列做好对中工作,连铸坯断面尺寸为(260-280)×(380-420)mm,钢水在连铸时,过热度控制在13~20℃,拉速为0.5~0.6m/min,冷却采取弱冷的方式进行连铸,连铸过程中采用结晶器电磁搅拌,结晶器电磁搅拌电流为350-450a,频率为1-2hz;
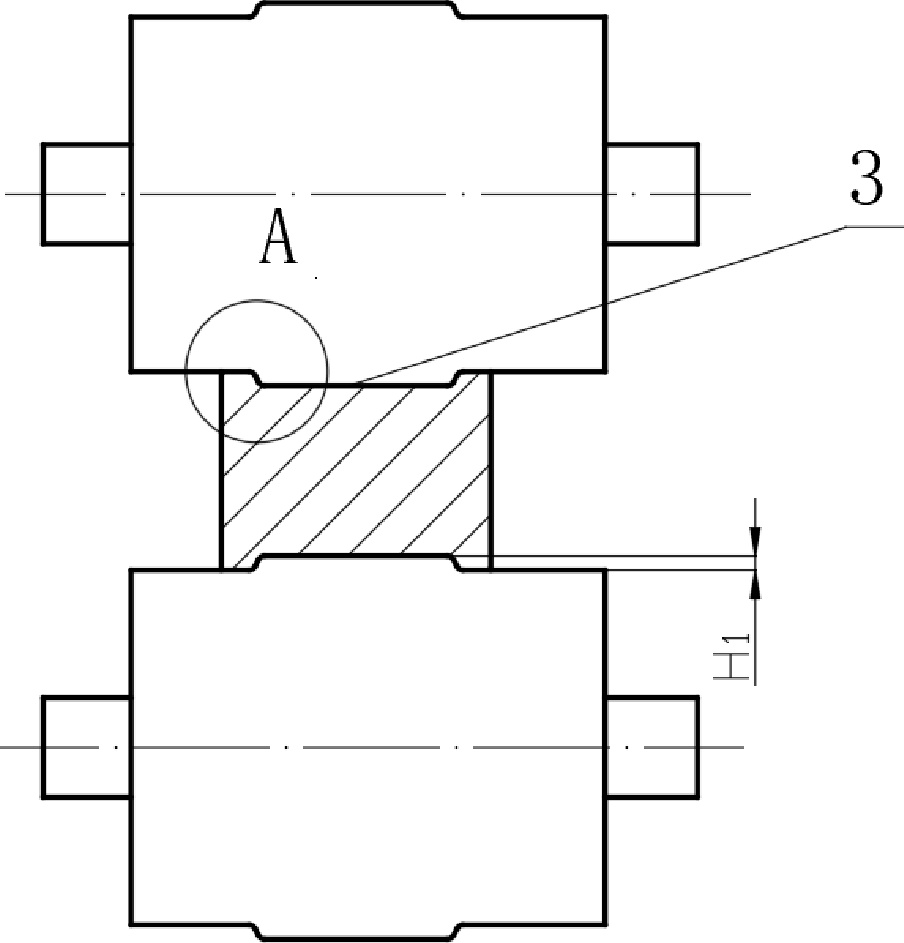
8、在连铸凝固末端采取压下,减轻连铸坯厚度中心的疏松,压下采取三组扇形段辊子进行,第一组压下是平辊压下,整个厚度由280mm压到274-276mm,减小整个铸坯的厚度,第二组压下是凸形辊压下,让开降温较快且不易形成疏松的边角部,压辊的力量集中在凸形辊压下处,有利于连铸坯靠近中部区域进一步被压合,提高靠近中心区域的致密度,在连铸坯距离边部d的位置进行压下,d取值为25-35mm,压下量为h1,h1取值为4-5mm,压下辊向连铸坯内压下的侧面角度a均为20°~26°,凸形辊与连铸坯接触的角部均采用圆角过渡,圆角r=2-3mm,第三组压下是弧形辊压下,在连铸坯第二段压下的位置,按圆弧形状压下,从而使连铸坯正中心易形成严重疏松的区域得到进一步被压实,圆弧形压下深度最大值为h2,h2取值为4-5mm,弧形辊与连铸坯接触的角部均采用圆角过渡,圆角r=2-3mm,两个边缘处压下量为0mm,通过第二段和第三段的压下,更加有利于补偿连铸坯收缩的体积,将富集的钢水挤回中心区域,从而压合靠近中心区域的疏松。
9、按照以上控制工艺,连铸坯低倍检测中心疏松≤0.5级,缩孔为0级,连铸坯内部质量得到明显改善,质量良好。
10、连铸坯低倍检测中心疏松≤0.5级,缩孔为0级。
11、轴承钢化学成分按质量百分比计为:c:0.95%~1.05%,si:0.15%~0.35%,mn:0.25%~0.45%,cr:1.35%~1.65%,p≤0.015%,s≤0.002%,als:0.15%~0.25%,ti≤0.001%,0≤0.0005%,余量为fe及不可避免的杂质。
12、与现有技术相比,本发明的有益效果是:
13、1.本发明在连铸过程中控制钢水的过热度和拉速,抑制连铸坯内部形成发达的树枝晶。
14、2.本发明采用电磁搅拌工艺,并控制电磁搅拌参数,打断连铸坯内形成的树枝晶,增加等轴晶比率,减轻连铸坯内的碳偏析。
15、3.本发明采取三段压下,其中第一组是平辊压下,第二组是凸形辊压下,第三组是弧形辊压下,有针对性地使连铸坯靠近中心的位置被压合,提高高碳铬轴承钢的致密度。
16、4.通过控制相关工艺参数,连铸坯低倍检测中心疏松≤0.5级,缩孔为0级,连铸坯内部质量得到明显改善,质量良好。
1.一种改善高碳铬轴承钢中心疏松的方法,包括转炉出钢、钢水精炼和钢水连铸,其特征在于,所述钢水连铸中:过热度控制在13~20℃,拉速为0.5~0.6m/min,连铸过程中采用结晶器电磁搅拌,结晶器电磁搅拌电流为350~450a,频率为1~2hz;在连铸凝固末端采取压下,压下采取三组扇形段辊子进行,第一组压下是平辊压下;第二组压下是凸形辊压下;第三组压下是弧形辊压下,在连铸坯第二段压下的位置,按圆弧形状压下。
2.根据权利要求1所述的一种改善高碳铬轴承钢中心疏松的方法,其特征在于,所述的凸形辊压下:在连铸坯距离边部d的位置进行压下,d取值为25~35mm,压下量为h1,h1取值为4~5mm,压下辊向连铸坯内压下的侧面角度均为20°~26°,凸形辊与连铸坯接触的角部均采用圆角过渡。
3.根据权利要求1所述的一种改善高碳铬轴承钢中心疏松的方法,其特征在于,所述的弧形辊压下:圆弧形压下深度最大值为h2,h2取值为4~5mm,弧形辊与连铸坯接触的角部均采用圆角过渡,两个边缘处压下量为0mm。
4.根据权利要求1所述的一种改善高碳铬轴承钢中心疏松的方法,其特征在于,所述转炉及出钢包括:在转炉冶炼过程中,采取双渣法进行冶炼,在吹炼时间4~5min后,抬枪放渣,然后重新进行造渣冶炼,转炉吹炼到终点,碳含量控制在0.5%~0.6%,温度控制在1630~1660℃。
5.根据权利要求1所述的一种改善高碳铬轴承钢中心疏松的方法,其特征在于,所述钢水精炼包括:在lf精炼钢水时,加入sic进行扩散脱氧,加入量为0.6~1kg/t,分2~3次加入,对钢渣进行造白渣后,精炼25~30min,脱除钢水中的硫,硫含量控制在0.0007%~0.0018%,搬出温度1540~1560℃,进入vd炉进行脱气处理,真空度控制在60~80pa,真空度时间控制在15~25min,然后对钢水进行软吹氩,时间为15~20min。
6.根据权利要求1所述的一种改善高碳铬轴承钢中心疏松的方法,其特征在于,连铸坯低倍检测中心疏松≤0.5级,缩孔为0级。
7.根据权利要求1所述的一种改善高碳铬轴承钢中心疏松的方法,其特征在于,轴承钢化学成分按质量百分比计为:c:0.95%~1.05%,si:0.15%~0.35%,mn:0.25%~0.45%,cr:1.35%~1.65%,p≤0.015%,s≤0.002%,als:0.15%~0.25%,ti≤0.001%,0≤0.0005%,余量为fe及不可避免的杂质。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com