
一种175ksi高强韧油井管用钢及其制备方法与流程
本发明涉及石油、天然气开采钻井工程用钢,尤其涉及一种175ksi高强韧油井管用钢及其制备方法。
背景技术:
1、随着全球油气勘探开发持续向超深层、特深层及高温高压、高含腐蚀介质极端工况延伸,钻井深度不断突破万米级,井下载荷与环境日趋苛刻,对油井管的强度等级、承载能力及井筒适配性提出了更高要求。目前,超深井钻采领域仍以150ksi级油井管作为主流应用产品,但其强度储备有限,在满足超高承压、抗挤毁安全设计条件下,所需壁厚较大,导致井筒有效通径不足,难以适配小井眼、超长水平段及复杂结构井的高效施工需求。
2、在此背景下,165ksi级超高强度油井管凭借更高的屈服强度与综合服役性能,可在一定程度上减薄壁厚、提升作业空间,展现出广阔的工程应用前景。然而,随着井深持续增加、井下工况进一步恶化,165ksi钢级在强度裕度、壁厚优化空间及井径适应性方面仍存在局限,在小井径、超高密度钻井完井条件下,依然存在管柱下入困难、作业空间受限、钻采效率偏低等问题,无法完全满足未来更深层、更极端油气资源开发的长期需求。
3、175ksi级超高强度油井管相较于150ksi及165ksi钢级,具备更高的强度等级与结构安全性,在同等设计标准下可实现更大幅度的壁厚减薄,显著扩大井下有效通径,有效解决超深井小井径带来的钻采作业受限、工具下入困难、施工风险高等行业共性难题;同时,薄壁化带来的管柱轻量化优势,可降低管柱自重、减小摩阻,大幅提升超深井、小井眼井的钻进、完井及增产作业效率,因此在深层、超深层油气开发领域比165ksi油井管具备更广阔的应用前景与更高的工程价值。
4、目前,现有超高强油井管目前基本停滞在165ksi钢级,尚未有175ksi钢级,且所有超高强油井管抓力依赖高碳高合金体系,强韧性匹配差;部分采用复杂热处理工艺,工业可控性低、量产难度大;且普遍未实现低成本、高稳定、高性能的协同设计。
5、现有公开专利cn120158687a已公开一种165ksi钢级钻杆产品,该产品通过成分与工艺优化实现了良好的强韧性匹配,可满足油气井管安全服役的强韧性 “十分之一” 设计原则,其冲击韧性指标能够稳定达到屈服强度数值的1/10以上,在力学性能适配性上具备一定技术参考价值。但该专利所采用的核心热处理工艺为三次感应加热循环淬火,感应加热设备投资、能耗及工况匹配门槛极高,对设备控制精度、电源负载稳定性、升温时序协同性要求严苛,三次感应加热循环淬火控制难度大,生产工艺窗口窄、工艺复刻难度较大。
技术实现思路
1、鉴于上述的分析,本发明旨在提供一种175ksi高强韧油井管用钢及其制备方法,用以解决现有工艺无法实现175ksi钢级低成本稳定生产、强韧性匹配差、热处理工艺复杂可控性差等问题中至少一个。
2、第一方面,本发明提供了一种175ksi高强韧油井管用钢,所述高强韧油井管用钢按照质量百分比组成为:c:0.2~0.3%、si:0.2~0.3%、mn:0.3~0.5%、p≤0.008%、s≤0.003%、cr:0.5~0.8%、mo:0.5~0.6%、v:0.15~0.2%、nb:0.04~0.06%,余量为fe及不可避免的杂质。
3、第二方面,本发明提供了一种上述175ksi高强韧油井管用钢的制备方法,包括如下步骤:
4、s1:按照各组分的配比进行配料,冶炼,锻成圆坯;
5、s2:将锻造坯子进行均热保温处理,将均热后的圆坯进行穿孔轧制,得到荒管,对轧制得到的荒管进行定径、矫直处理,得到轧管;
6、s3:将轧管进行感应加热淬火+感应加热预热+高温回火热处理,得到所述高强韧油井管用钢。
7、进一步的,s2中,采用四道次轧制,轧制压下量分别为22~30%、18~25%、8~15%、5~8%。
8、进一步的,前三道次轧制的温度在奥氏体再结晶区,最后一道次轧制温度在未再结晶区,终轧温度为850~880℃。
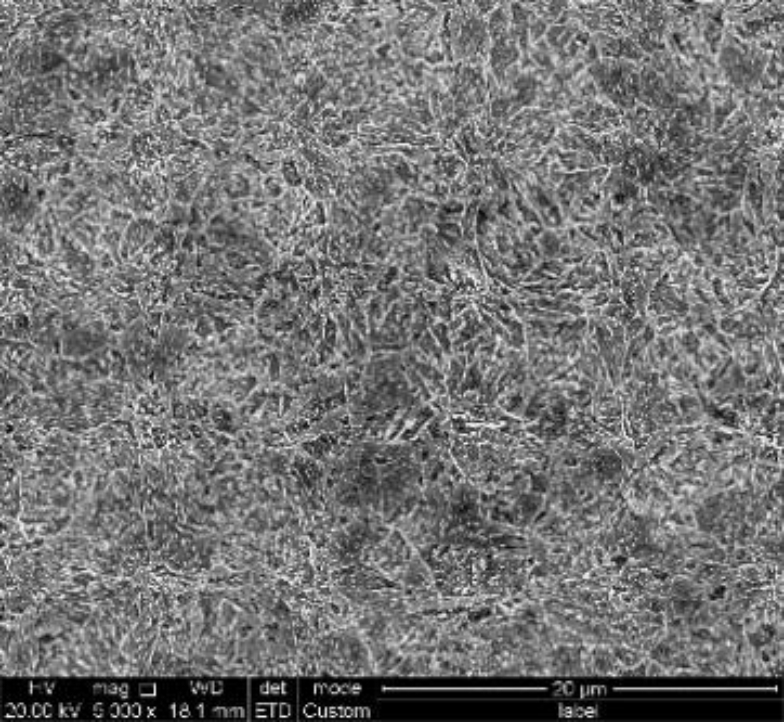
9、进一步的,s2中,在φ180mm二辊斜轧穿孔机上穿孔,辊倾角为14~16°,穿孔温度为1100~1120℃,将φ180mm圆坯穿孔成φ220mm的荒管。
10、进一步的,s2中,所述定径中参数包括:入口尺寸为φ194×8.0mm;出口尺寸为φ194×8.0mm,单架减径率为1~3%,定径温度控制在850℃以上,避免混晶。定径后矫直,然后空冷到室温。
11、进一步的,s2中,均热保温处理后,还包括采用高压水去除管坯表面氧化铁皮。
12、进一步的,s3中,所述感应加热淬火为对轧管感应加热至900~950℃,加热后立刻水淬至室温。
13、进一步的,s3中,所述感应加热预热的温度为600~650℃。
14、进一步的,s3中,高温回火热处理的温度为630~680℃。
15、与现有技术相比,本发明至少可实现如下有益效果之一:
16、1、本发明中通过控制各元素以及配比,实现了强度与韧性的协同提升,采用nb-v复合析出,nbc析出温度约为1180℃,在轧制过程中钉扎奥氏体晶界、抑制晶粒粗化并阻滞奥氏体动态再结晶,累积形变储能以细化后续相变组织,依靠细晶强化与析出强化同步提升钢材强度。同时选择低含量的mo,不添加ni等贵重合金元素,有效降低成本,实现了175ksi钢级的综合力学性能,突破传统成分-性能匹配的局限。
17、2、本发明的方法采用感应加热淬火工艺,加热速率快、淬火周期短、生产效率高,可获得比轧态组织更细小均匀的淬火态组织,细晶强化与韧化效果更显著。依托感应快速淬火带来的强细晶效应,在满足同一钢级服役要求下,可减少mo、ni等贵重合金元素添加量,有效降低合金成本;实现175ksi钢级的综合力学性能,突破传统成分-性能匹配局限。
18、3、本发明采用感应快速加热淬火,轧管可在极短时间内升至完全奥氏体化温度以上;因保温及淬火时长较短,钢中碳化钒(vc)无法充分固溶,部分vc弥散相得以保留并钉扎晶界,有效抑制奥氏体晶粒高温长大,实现晶粒进一步超细化,显著改善管材强韧性匹配。
19、4、本发明的采用四道次轧制,前面三道次为粗轧,轧制温度在奥氏体再结晶区,最后一道次轧制为精轧,轧制温度在未再结晶区。合理控制穿孔轧制压下量,保证穿孔变形均匀,减少管壁中心疏松、分层等内部缺陷。采用多机架连轧管机进行壁厚减薄与延伸轧制,分段控制轧制温度,分别在奥氏体再结晶区、未再结晶区进行两阶段控轧:再结晶区轧制实现奥氏体反复再结晶细化晶粒;未再结晶区大压下量轧制使奥氏体晶粒压扁拉长、积累形变位错与形变储能,为后续相变及热处理进一步细晶提供组织条件,同步匹配超高强油井管强韧性需求。在低温奥氏体区间进行微变形定径、减径,精确控制钢管外径与圆度,消除轧制残余应力,稳定管材几何尺寸与组织均匀性,最终形成规格尺寸为φ194×8.0mm的荒管。
20、本发明中,上述各技术方案之间还可以相互组合,以实现更多的优选组合方案。本发明的其他特征和优点将在随后的说明书中阐述,并且,部分优点可从说明书中变得显而易见,或者通过实施本发明而了解。本发明的目的和其他优点可通过说明书以及附图中所特别指出的内容中来实现和获得。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com