
一种低密度高热强奥氏体耐热铸钢及其制备方法与流程
本发明涉及耐热铸钢,尤其涉及一种低密度高热强奥氏体耐热铸钢及其制备方法。
背景技术:
1、奥氏体耐热铸钢因具有良好的高温组织稳定性、抗氧化性、抗热疲劳性和铸造成形能力,被广泛应用于热处理炉构件、燃烧器部件、导流件、排气系统、工业炉辊、支撑架及其他高温服役铸件。
2、现有的奥氏体耐热铸钢通常以fe、ni、cr为基、铸态或热处理后基体组织为奥氏体的一类耐热铸钢,例如:cr-ni系、cr-ni-nb系、cr-ni-mo系及高cr高ni的耐热铸钢,该类材料在900℃以下时、具有较好的服役性能(即具备优异的高温抗氧化、抗渗碳、抗热疲劳和高温强度),但针对1000℃及以上的轻质薄壁复杂铸件,该类材料存在以下问题:一、ni含量高,材料密度大、成本高,不利于轻量化和大批量应用;二、普通cr-ni系耐热铸钢在1000℃长期氧化环境下、易形成不连续或疏松氧化膜,抗氧化剥落能力不足;三、现有技术通过提高耐热铸钢中al的含量,虽然有利于形成al2o3保护膜并降低密度,但al过量易导致奥氏体稳定性下降,形成铁素体或脆性金属间化合物,同时易与n形成粗大aln颗粒,降低塑性、热疲劳性能和铸造开裂抗力;同时,nb、ti等碳氮化物会缓慢向粗大aln相转变,伴随晶界laves相析出、热强性持续下降;四、现有技术中通过mn部分替代ni稳定奥氏体并降低成本,但mn含量过高时容易形成mns夹杂,并可能在高温氧化环境中形成不稳定氧化物,降低氧化膜致密性;五、薄壁件快凝导致cr、al等在晶界富集,局部出现铁素体化,诱发热疲劳裂纹;六、高cr与高mn加速600~850℃区间σ相析出,致使韧性与抗裂性能大幅衰减。
技术实现思路
1、针对以上现有技术存在的问题,本发明的目的在于提供一种低密度高热强奥氏体耐热铸钢,该耐热铸钢能够在轻质、低密度的前提下,保持稳定奥氏体基体、良好抗氧化性、较高热强性及优良铸造性能;同时解决奥氏体耐热铸钢长期时效下强化相转变与性能衰减问题、提升其1000℃及以上热震抗剥落性能、降低薄壁铸件热裂敏感性、拓宽材料服役温度范围。
2、本发明的另一个目的在于提供上述低密度高热强奥氏体耐热铸钢的制备方法。
3、本发明的目的通过以下技术方案实现:
4、一种低密度高热强奥氏体耐热铸钢,该耐热铸钢按质量百分比计包括以下组分:c:0.08%~0.22%,si:0.6%~1.8%,mn:4%~9%,cr:20%~26%,ni:6%~12%,al:1%~4%,n:0.05%~0.18%,nb:0.05%~0.3%,ti:0.02%~0.15%,mo:0~1.2%,zr:0.005%~0.03%,b:0.002%~0.008%,co:0.1%~0.4%,mg:0.001%~0.005%,ca:0.003%~0.01%,cu:0.2%~0.6%,y:0.008%~0.025%,p≤0.03%、s≤0.015%,余量为fe及不可避免的杂质。
5、基于上述方案的进一步优化,所述耐热铸钢的组分进一步优化为:c:0.12%~0.18%,si:0.9%~1.4%,mn:5.5%~7.5%,cr:22%~24.5%,ni:7.5%~10%,al:1.8%~3%,n:0.08%~0.14%,nb:0.1%~0.22%,ti:0.04%~0.1%,mo:0.3%~0.8%,zr:0.01%~0.02%,b:0.003%~0.006%,co:0.2%~0.3%,mg:0.002%~0.004%,ca:0.005%~0.008%,cu:0.3%~0.5%,y:0.012%~0.02%,p≤0.02%、s≤0.01%,余量为fe及不可避免的杂质。
6、基于上述方案的进一步优化,所述耐热铸钢中al与n的质量比为18~22:1。
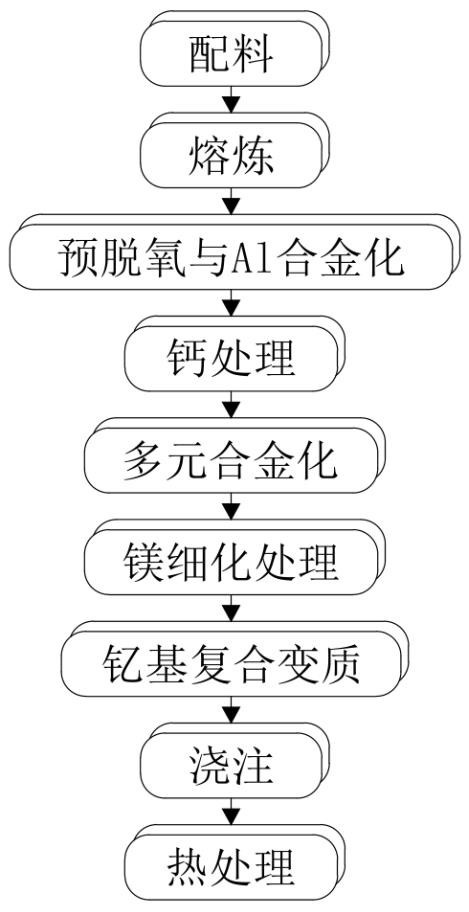
7、一种低密度高热强奥氏体耐热铸钢的制备方法,包括:
8、步骤s1、配料:按设计成分称取原料:废钢、低碳铬铁、电解锰、氮化锰铁、电解镍、铝锭、铌铁、钛铁、钼铁、锆铁、硼铁、硅铁、金属钴、电解铜、硅钙包芯线、纯镁包芯线、硅钇铁合金(钇基重稀土硅铁合金);所有原料进行除锈除油,稀土与易氧化原料进行密封保存;
9、步骤s2、熔炼:将废钢、低碳铬铁、电解镍、电解锰、钼铁、金属钴、电解铜加入感应炉(如中频感应炉或真空感应炉)中进行熔炼;熔炼后取样分析基础成分,调整c、si、mn、cr、ni、mo、co、cu至目标范围,获得钢液;
10、步骤s3、预脱氧与al合金化:将钢液降温,并加入硅铁进行预脱氧;预脱氧后,加入铝锭、之后取酸溶铝试样,控制酸溶铝含量在目标范围;
11、步骤s4、钙处理:将钢液降温,喂入硅钙包芯线;
12、步骤s5、多元合金化:将钢液降温,按顺序依次加入铌铁、氮化锰铁、钛铁、锆铁、硼铁,搅拌溶解;
13、步骤s6、镁细化处理:将钢液降温,喂入纯镁包芯线;
14、步骤s7、钇基复合变质:出钢前采用压入法将硅钇铁合金压入钢液中下部,搅拌后出钢;
15、步骤s8、浇注:将出钢后的钢液浇注至铸件型壳/砂型内,获得耐热铸件;
16、步骤s9、热处理:将铸件清理后进行固溶处理与稳定化处理。
17、基于上述方案的进一步优化,所述步骤s1中,除油除锈具体为:
18、针对废钢:将废钢置于台车窑/焚烧炉中、层间预留通风间隙,升温至300~400℃、保温1~2h(利用高温使油污汽化、热解燃烧),然后自然降温至100℃以下出炉,表面残留炭黑用压缩空气吹扫干净;若同时带锈,焚烧后再进入抛丸工序除锈;
19、针对低碳铬铁、氮化锰铁、铌铁、钛铁、钼铁、锆铁、硼铁、硅铁、硅钇铁合金等块状铁合金,先采用无尘布与工业无水乙醇擦拭表面2~3遍、自然挥发晾干,再进行抛丸除锈处理;抛丸除锈处理具体为:原料均匀铺放(避免堆叠遮挡、保证丸料可覆盖所有表面),抛丸线速度60~80m/s、处理时长5~15min,抛丸结束后用0.4~0.6mpa压缩空气吹扫(去除表面残留钢丸与粉尘,直至表面呈现均匀金属光泽,无片状氧化皮、浮锈脱落);
20、针对电解锰、电解镍、金属钴、电解铜等纯金属材料,先采用无尘布与工业无水乙醇擦拭表面2~3遍、自然挥发晾干,再采用角磨机配钢丝轮、不锈钢钢丝刷打磨,直至露出金属基体,吹扫干净粉尘;
21、针对铝锭,直接用干的无尘布或蘸取工业无水乙醇擦拭表面油污;
22、针对硅钙包芯线、纯镁包芯线等包芯线,拆除外包装塑料膜,表面油污用干布与酒精擦拭,擦拭后密封存放,随用随拆。
23、基于上述方案的进一步优化,所述除油除锈过程中,经湿法处理的原料,需在200~300℃保温2~4h、实现烘干。
24、基于上述方案的进一步优化,所述步骤s2中,先以5~8℃/min的升温速率从室温升温至590~610℃、保温30~60min(排出炉料与炉衬吸附水分、防止崩料),再以10~15℃/min的升温速率升温至1190~1210℃、保温10~20min(炉料逐步软化塌料),后以8~12℃/min的升温速率升温至1590~1650℃、保温15~25min;之后,再在1590~1650℃保温10~15min后,开启电磁搅拌、功率为额定功率的60%~70%(对应搅拌电流95~105a),搅拌5~8min,搅拌结束后静置2~3min,取样分析基础成分c、si、mn、cr、ni、mo、co、cu及残余n,并补加对应原料调整至目标范围,补加后再在1600~1620℃下保温5~8min、同时二次搅拌均匀,获得钢液。
25、基于上述方案的进一步优化,所述步骤s3中,钢液降温至1560~1600℃,并将硅铁压入钢液液面以下,开启电磁搅拌、功率为额定功率30%~40%(对应搅拌电流65~70a),搅拌1~2min,完成预脱氧;之后,将铝锭均匀分成2~3批次压入钢液底部,铝锭全部加入后保温2~3min,并以额定功率的30%~40%进行电磁搅拌1min,之后取酸溶铝试样,控制酸溶铝含量在目标范围。
26、基于上述方案的进一步优化,所述步骤s4中,钢液降温至1550~1570℃,用喂线机以10~15m/min的速率匀速喂入硅钙包芯线,喂线结束后以额定功率的30%~40%进行电磁搅拌2~3min(促进低熔点钙铝酸盐夹杂上浮),之后定氧探头检测钢液自由氧(确保自由氧≤20ppm,不达标则补喂少量硅钙包芯线)。
27、基于上述方案的进一步优化,所述步骤s5中,钢液降温至1540~1560℃,并按顺序依次加入铌铁、氮化锰铁、钛铁、锆铁、硼铁,每加入一种合金便以额定功率的30%~40%进行电磁搅拌1min,全部加完后,保温3~5min;取样分析n、nb、ti、zr、b含量,并根据分析结果补加相应原料、调节至目标范围。
28、基于上述方案的进一步优化,所述步骤s6中,钢液降温至1520~1540℃,用喂线机以15~25m/min的速率匀速喂入纯镁包芯线、喂线过程中通入氩气进行液面保护(减少镁蒸气氧化烧损),喂线结束后以额定功率的30%~40%进行电磁搅拌2~3min(促进mgal2o4质点均匀分散与大颗粒夹杂上浮)。
29、基于上述方案的进一步优化,所述步骤s7中,出钢前1~2min采用压入法将硅钇铁合金压入钢液中下部,加入后以额定功率的30%~40%进行电磁搅拌30~60s,随即立即出钢(减少稀土高温烧损)。
30、基于上述方案的进一步优化,所述步骤s8中,钢液出钢至钢包后,镇静3~5min(使大颗粒夹杂充分上浮,同时调温至浇注目标值);钢液出钢前,铸件型壳/砂型先进行预热,以5~8℃/min从室温升温至290~310℃、保温0.9~1.1h,再以3~5℃/min升温至500~550℃、保温2~4h(保证型壳内外温度均匀);镇静后的钢液以100~150mm/s的初始速率进行充型、充满浇口杯后提速至150~250mm/s,快充满型腔时减速(避免喷溅卷渣),全程保持钢流连续平稳,禁止断流。
31、基于上述方案的进一步优化,所述步骤s9中,固溶处理具体为:装炉温度≤300℃(避免薄壁铸件热应力开裂),以8~10℃/min的升温速率升温至1080~1150℃,保温1~4h;出炉强制风冷:风速3~5m/s、冷却速率≥100℃/min(快速通过碳化物析出区间,获得过饱和均匀奥氏体)。
32、基于上述方案的进一步优化,所述步骤s9中,稳定化处理具体为:固溶处理冷却至室温后装炉,以10~12℃/min的升温速率升温至800~900℃,保温2~8h,出炉随空气冷却至室温,即得。
33、以下是本方案所具备的技术效果:
34、本发明通过mn-ni-n-co-cu形成稳定的基体体系:mn、ni、n为核心奥氏体稳定组元,通过mn部分替代ni实现降本减重,同时n通过间隙固溶强化稳定奥氏体、弥补ni用量降低带来的稳定性不足,三者协同实现低镍下的全奥氏体基体;co扩大奥氏体相区、提高奥氏体层错能,降低位错攀移与晶界滑移速率,辅助提升高温蠕变抗力,同时co与n的交互作用有利于提升al贫化区的n溶解度阈值,从热力学上抑制氧化膜下基体的n过饱和析出、消除界面孔隙层诱因;cu作为弱奥氏体形成元素,辅助稳定奥氏体基体,同时在中温析出纳米ε-cu相产生弥散强化、补充高温强度。通过cr-al-y构建多层复合氧化膜:cr优先形成外层cr2o3膜,从而降低氧向内扩散速率、为内层al2o3形成创造低氧环境;al形成内层致密al2o3保护膜,从而实现1000℃及以上长期抗氧化、同时降低合金密度实现轻质化;y偏聚于氧化膜/基体界面,钉扎氧化膜晶粒,抑制氧化膜向内生长与空洞形成,提升氧化膜附着力与抗热震剥落能力;此外,y与s的结合亲和力高、促使mn在低氧环境下高效变质mns,生成细小圆整的y2o2s-mns复合夹杂,降低薄壁铸件热裂敏感性,且ca与氧的亲和力强,能够与钢中残余自由氧、al2o3夹杂反应生成低熔点钙铝酸盐(如12cao7al2o3,熔点约1450℃),该类夹杂在钢液中呈液态且易上浮去除,从而进一步净化钢液、降低夹杂物总量,避免后续稀土生成高熔点硬夹杂,为稀土硫化物变质创造低氧环境。通过nb-ti-zr组成的组织调控体系:nb、ti优先与c、n 结合形成细小弥散颗粒,钉扎晶界、提高热强性,同时消耗自由n,初步抑制粗大aln生成;zrn热力学稳定性高于aln,从根源上阻断nb/ti碳氮化物向aln 的长期时效转变,同时zrn与aln晶格错配度低、能够作为aln的异质形核基底,使得服役过程中析出的aln全部呈纳米级弥散生长,将原本粗大aln转化为补充强化相,实现“有害相无害化+强化相补充”的双重增益。通过b-mg组成的缺陷调控体系:b尺寸小、易扩散至氧化膜/基体界面,与过饱和n结合生成纳米六方bn颗粒,进一步消耗过剩n,避免连续气孔层形成,且bn可缓解热应力失配;同时,b偏聚于奥氏体晶界,能够降低晶界能、阻碍cr原子向晶界扩散,抑制中温σ相的形核与长大;此外,还能够强化晶界结合力,提升高温塑韧性与热疲劳性能。mg与钢中溶解o、al反应生成尖晶石质点,与δ-fe晶格错配度小,能够作为凝固过程的异质形核核心,细化一次枝晶间距,大幅减轻cr、al的枝晶偏析,避免晶界局部铁素体化;同时 尖晶石质点能够作为nb、ti、zr碳氮化物的形核基底,进一步提升析出强化效果。
35、本发明制备的耐热铸钢大幅度提升长期服役稳定性、热震抗剥落性能、铸造合格率与塑韧性、中温抗催化能力,从而避免长期服役后的强化衰减、冷热震循环后出现大面积剥落、薄壁逐渐热裂缺陷率高等问题,同时确保耐热铸钢轻质、低成本的基本优势。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com