
一种硬质合金刀片及其制备方法与应用与流程
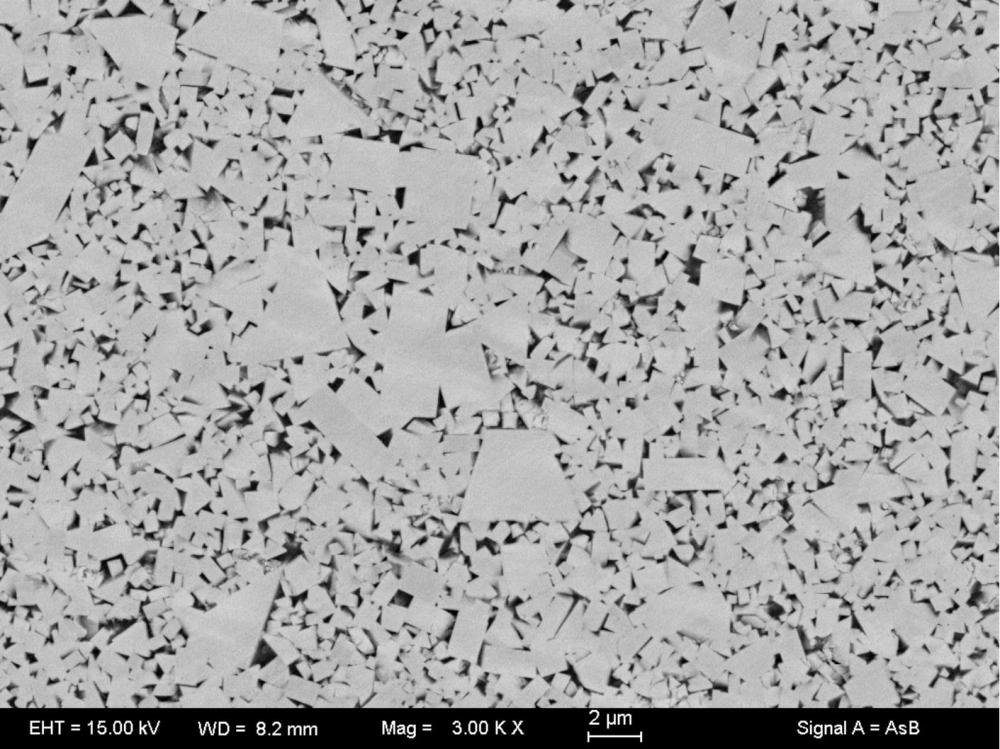
本申请涉及硬质合金,特别涉及一种硬质合金刀片及其制备方法与应用。
背景技术:
1、硬质合金以其高硬度、高耐磨性和良好的韧性,被广泛用于切削工具、矿山工具及耐磨零部件等领域。随着航空航天、能源动力等高端制造业的快速发展,镍基高温合金、钛合金等耐热合金材料的切削加工对刀具性能提出了越来越高的要求——刀具需要在高温受热条件下,仍然保持高硬度、抗磨损能力,不发生明显软化,以及在断续切削条件下保持良好的抗断裂能力。
2、为满足上述需求,超细晶wc-co硬质合金成为重要发展方向。然而,晶粒细化带来的晶界数量大幅增加,使晶界处杂质富集问题日益突出。其中,硫作为硬质合金中常见的杂质元素之一,其在晶界偏聚可能降低界面结合强度,在一定程度上影响合金的韧性和抗冲击性能。现有技术对硫的控制主要采取原料纯化与添加净化剂相结合的思路,以降低硫的有害倾向。
3、此外,常规晶粒长大抑制剂(如vc、cr3c2等)虽能抑制晶粒长大,但对合金的高温红硬性改善有限。
技术实现思路
1、本发明是鉴于上述问题而进行的,其目的在于,提供一种硬质合金刀片及其制备方法与应用,本发明提供的硬质合金刀片具有良好的抗断裂能力,且在高温受热条件下,仍然保持高硬度、抗磨损能力,不发生明显软化。
2、具体如下,本发明的第一方面提供了一种硬质合金刀片,包括基体和设于所述基体上的涂层,所述基体包括如下重量百分数的制备原料:wc:81.5%~86.5%、co:10%~12%、vc:0.75~1.5%、tic:0.75%~1.5%、硫脲:2%~4%、稀土氧化物:0.02%~0.08%、炭黑:0.05%~0.15%;
3、所述稀土氧化物为y2o3或la2o3。
4、可选地,所述涂层包括依次设于所述基体上的过渡层、功能层。
5、可选地,所述涂层中的过渡层为cr。
6、可选地,所述涂层中过渡层的厚度为0.1μm~0.3μm。
7、可选地,所述涂层中的功能层为tialn涂层、altin涂层、tisin涂层、tialvn涂层、tialsin涂层中的至少一种。
8、可选地,所述涂层中功能层的厚度为2μm~5μm。
9、本发明的第二方面提供了一种硬质合金刀片的制备方法,包括如下步骤:
10、s1:将所述基体的制备原料混合后,进行第一球磨,在保护气氛下进行预反应热处理制得混合粉料;在所述混合粉料中加入粘结剂进行第二球磨,再经模压成型制成生坯;将所述生坯经放电等离子烧结后,制得基体;
11、s2:在步骤s1制得的基体上采用物理气相沉积法制备涂层。
12、可选地,所述步骤s1中第一球磨的转速为300r/min~350r/min。
13、可选地,所述步骤s1中第一球磨的时间为24h~48h。
14、可选地,所述步骤s1中第二球磨的转速为80r/min~150r/min。
15、可选地,所述步骤s1中第二球磨的时间为1h~2h。
16、可选地,所述步骤s1中预反应热处理中保护气氛的流量为100ml/min~200ml/min。
17、可选地,所述步骤s1中预反应热处理的升温速率为5℃/min~10℃/min。
18、可选地,所述步骤s1中预反应热处理的温度为550℃~700℃。
19、可选地,所述步骤s1中预反应热处理的保温时间为2h~4h。
20、可选地,所述步骤s1中模压成型的压力为200mpa~250mpa。
21、可选地,所述步骤s1中放电等离子烧结的真空度为5pa~15pa。
22、可选地,所述步骤s1中放电等离子烧结的升温速率为150℃/min~250℃/min。
23、可选地,所述步骤s1中放电等离子烧结分为第一阶段烧结和第二阶段烧结。
24、可选地,所述步骤s1中第一阶段烧结的温度为1100℃~1200℃。
25、可选地,所述步骤s1中第一阶段烧结的保温时间为5min~10min。
26、可选地,所述步骤s1中第一阶段烧结的压力为10mpa~20mpa。
27、可选地,所述步骤s1中第二阶段烧结的温度为1340℃~1450℃。
28、可选地,所述步骤s1中第二阶段烧结的保温时间为5min~15min。
29、可选地,所述步骤s1中第二阶段烧结的压力为30mpa~60mpa。
30、可选地,所述步骤s2中物理气相沉积的温度为400℃~500℃。
31、本发明的第三方面提供了一种用于铣削耐热合金的刀具,包含一个以上的所述硬质合金刀片。
32、与现有技术相比,本发明具有以下有益效果:
33、本发明通过在基体配方中引入硫脲和稀土氧化物,通过预反应热处理使硫脲分解产生活性氮原子和硫原子,活性氮原子参与碳氮化物固溶体的形成,显著提升硬质合金的高温红硬性和抗断裂能力;活性硫原子则被稀土氧化物原位固定为稳定的稀土硫氧化物,一方面能够避免传统硬质合金中因硫元素富集晶界引起的“硫脆”现象,从而在保持高硬度的同时显著改善了合金的韧性和抗冲击性能;另一方面,该稀土硫氧化物在切削高温下可迁移至刀具表面形成自润滑膜,有效降低平均摩擦系数。
34、本发明采用放电等离子烧结技术,利用其快速升温和短时保温的特点,有效抑制了超细wc晶粒在烧结过程中的异常长大,同时保留了稀土元素在基体中的有利分布,使得基体兼具细晶强化和稀土强化的双重效果。
35、本发明提供的硬质合金刀片在耐热合金铣削加工中,具有良好的抗断裂能力,且能在高温受热条件下,仍然保持高硬度、抗磨损能力,不发生明显软化的性能。
1.一种硬质合金刀片,其特征在于,包括基体和设于所述基体上的涂层,所述基体包括如下重量百分数的制备原料:wc:81.5%~86.5%、co:10%~12%、vc:0.75~1.5%、tic:0.75%~1.5%、硫脲:2%~4%、稀土氧化物:0.02%~0.08%、炭黑:0.05%~0.15%;
2.根据权利要求1所述的硬质合金刀片,其特征在于,所述涂层包括依次设于所述基体上的过渡层、功能层。
3.根据权利要求2所述的硬质合金刀片,其特征在于,所述涂层中的过渡层为cr;
4.根据权利要求1-3任一项所述的硬质合金刀片的制备方法,其特征在于,包括如下步骤:
5.根据权利要求4所述的硬质合金刀片的制备方法,其特征在于,所述步骤s1中第一球磨的转速为300r/min~350r/min;
6.根据权利要求4所述的硬质合金刀片的制备方法,其特征在于,所述步骤s1中预反应热处理中保护气氛的流量为100ml/min~200ml/min;
7.根据权利要求4所述的硬质合金刀片的制备方法,其特征在于,所述步骤s1中模压成型的压力为200mpa~250mpa;
8.根据权利要求7所述的硬质合金刀片的制备方法,其特征在于,所述步骤s1中第一阶段烧结的温度为1100℃~1200℃;
9.根据权利要求4所述的硬质合金刀片的制备方法,其特征在于,所述步骤s2中物理气相沉积的温度为400℃~500℃。
10.一种用于铣削耐热合金的刀具,包含一个以上的根据权利要求1-3中任一项所述硬质合金刀片。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com